BELAN Automatisering: Roterende, matrijs- en multi-assige servo — Hoe kies je de juiste buigmethode voor je koper-aluminium busbar buigmachine
Achtergrond in de industrie
In voertuigen met nieuwe energie, energieopslagsystemen, elektrische besturingskasten en hoogspanningsdistributiesystemen ontwikkelen koper-aluminium busbars zich richting meerhoekige, driedimensionale en complexe structuren met kleine batch- en multi-specificaties productiekenmerken. Bij het selecteren van eenkoperen aluminium busbar buigmachine, fabrikanten moeten zich niet alleen richten op de maximale verwerkingsgrootte of buighoek, maar ook evalueren hoe verschillende buigoplossingen de bewerkingsprecisie, oppervlaktebescherming, productwisselefficiëntie en complexe 3D-vormcapaciteit beïnvloeden. Momenteel worden vier gangbare buigoplossingen breed toegepast op de markt: roterend buigen, matrijsbuigen, servo-aangedreven roterend buigen en multi-axis linkage buigen. Elk mechanisme past bij verschillende werkstuktypes en levert sterk verschillende daadwerkelijke verwerkingsprestaties.
Vier veelgebruikte buigmethoden voor koper-aluminium busbars
1. Roterende buiging: flexibele structuur voor continu vormen
Roterend buigen vormt koperen of aluminium busbars om vooraf hoeken in te stellen door de rotatie van buigactuatoren. Deze methode maakt relatief continu vormen mogelijk zonder frequente matrijsvervanging voor elke buighoek, wat uitstekende flexibiliteit biedt voor meerhoekige werkstukken. Desalniettemin wordt het vormvermogen van standaard roterende structuren beperkt door actuatorhoeveelheid en bewegingslogica. Wanneer werkstukken een snelle wisseling tussen vlakke en verticale buiging vereisen, of wanneer twee bochten op een extreem korte afstand worden geplaatst, worden hulpstations een beslissende factor voor stabiele productie.
2. Matrijzenbuigen: Rijp proces met matrijz-afhankelijke omschakeling
Met matrijsbuigen wordt druk toegepast via aangepaste mallen om busbars te buigen naar doelhoeken. Het grootste voordeel ligt in de bewezen technologie en stabiele vormkwaliteit voor grootschalige productie van gestandaardiseerde onderdelen. Toch heeft matrijsbuigen duidelijke nadelen: - Aparte mallen zijn vereist voor verschillende werkstukken - Extra kosten worden gegenereerd door het inkopen en onderhoud van malen - Matrijswissel is verplicht bij frequente productwissels - Beperkte flexibiliteit voor continue vormen van complexe 3D-profielen - Lange wisseltijd voor kleine batchbestellingen met meerdere varianten Matrijsen werkt goed voor fabrikanten die sterk gestandaardiseerde busbars met vaste geometrieën produceren. Voor regelmatig bijgewerkte nieuwe energietoepassingen moet je de totale kosten van dobbelsteenwisselen zorgvuldig evalueren voordat je een beslissing neemt.
Servo-aangedreven roterende buiging: hogere precisie & automatisering
Servo-roterende buigen verbetert traditionele roterende structuren door servomotoren te gebruiken voor gesloten-lus bewegingsbesturing. In vergelijking met conventionele mechanische buiging regelen servosystemen nauwkeurig: - Buighoek - Buigsnelheid - Positiecoördinaten - Versnellings- en vertragingscurve - Synchronisatie van meerstapsbewegingen Koper-aluminium stroomrails vereisen zowel betrouwbare elektrische geleiding als consistente dimensionale toleranties. Servobesturing elimineert afwijkingen veroorzaakt door handmatige parameterafstemming. Zodra een bewerkingsprogramma is opgeslagen, kunnen operators de parameters direct onthouden, wat de dimensionale consistentie tussen productiebatches aanzienlijk verbetert.
Multi-axis linkage buiging: Kernoplossing voor complexe 3D-busbars
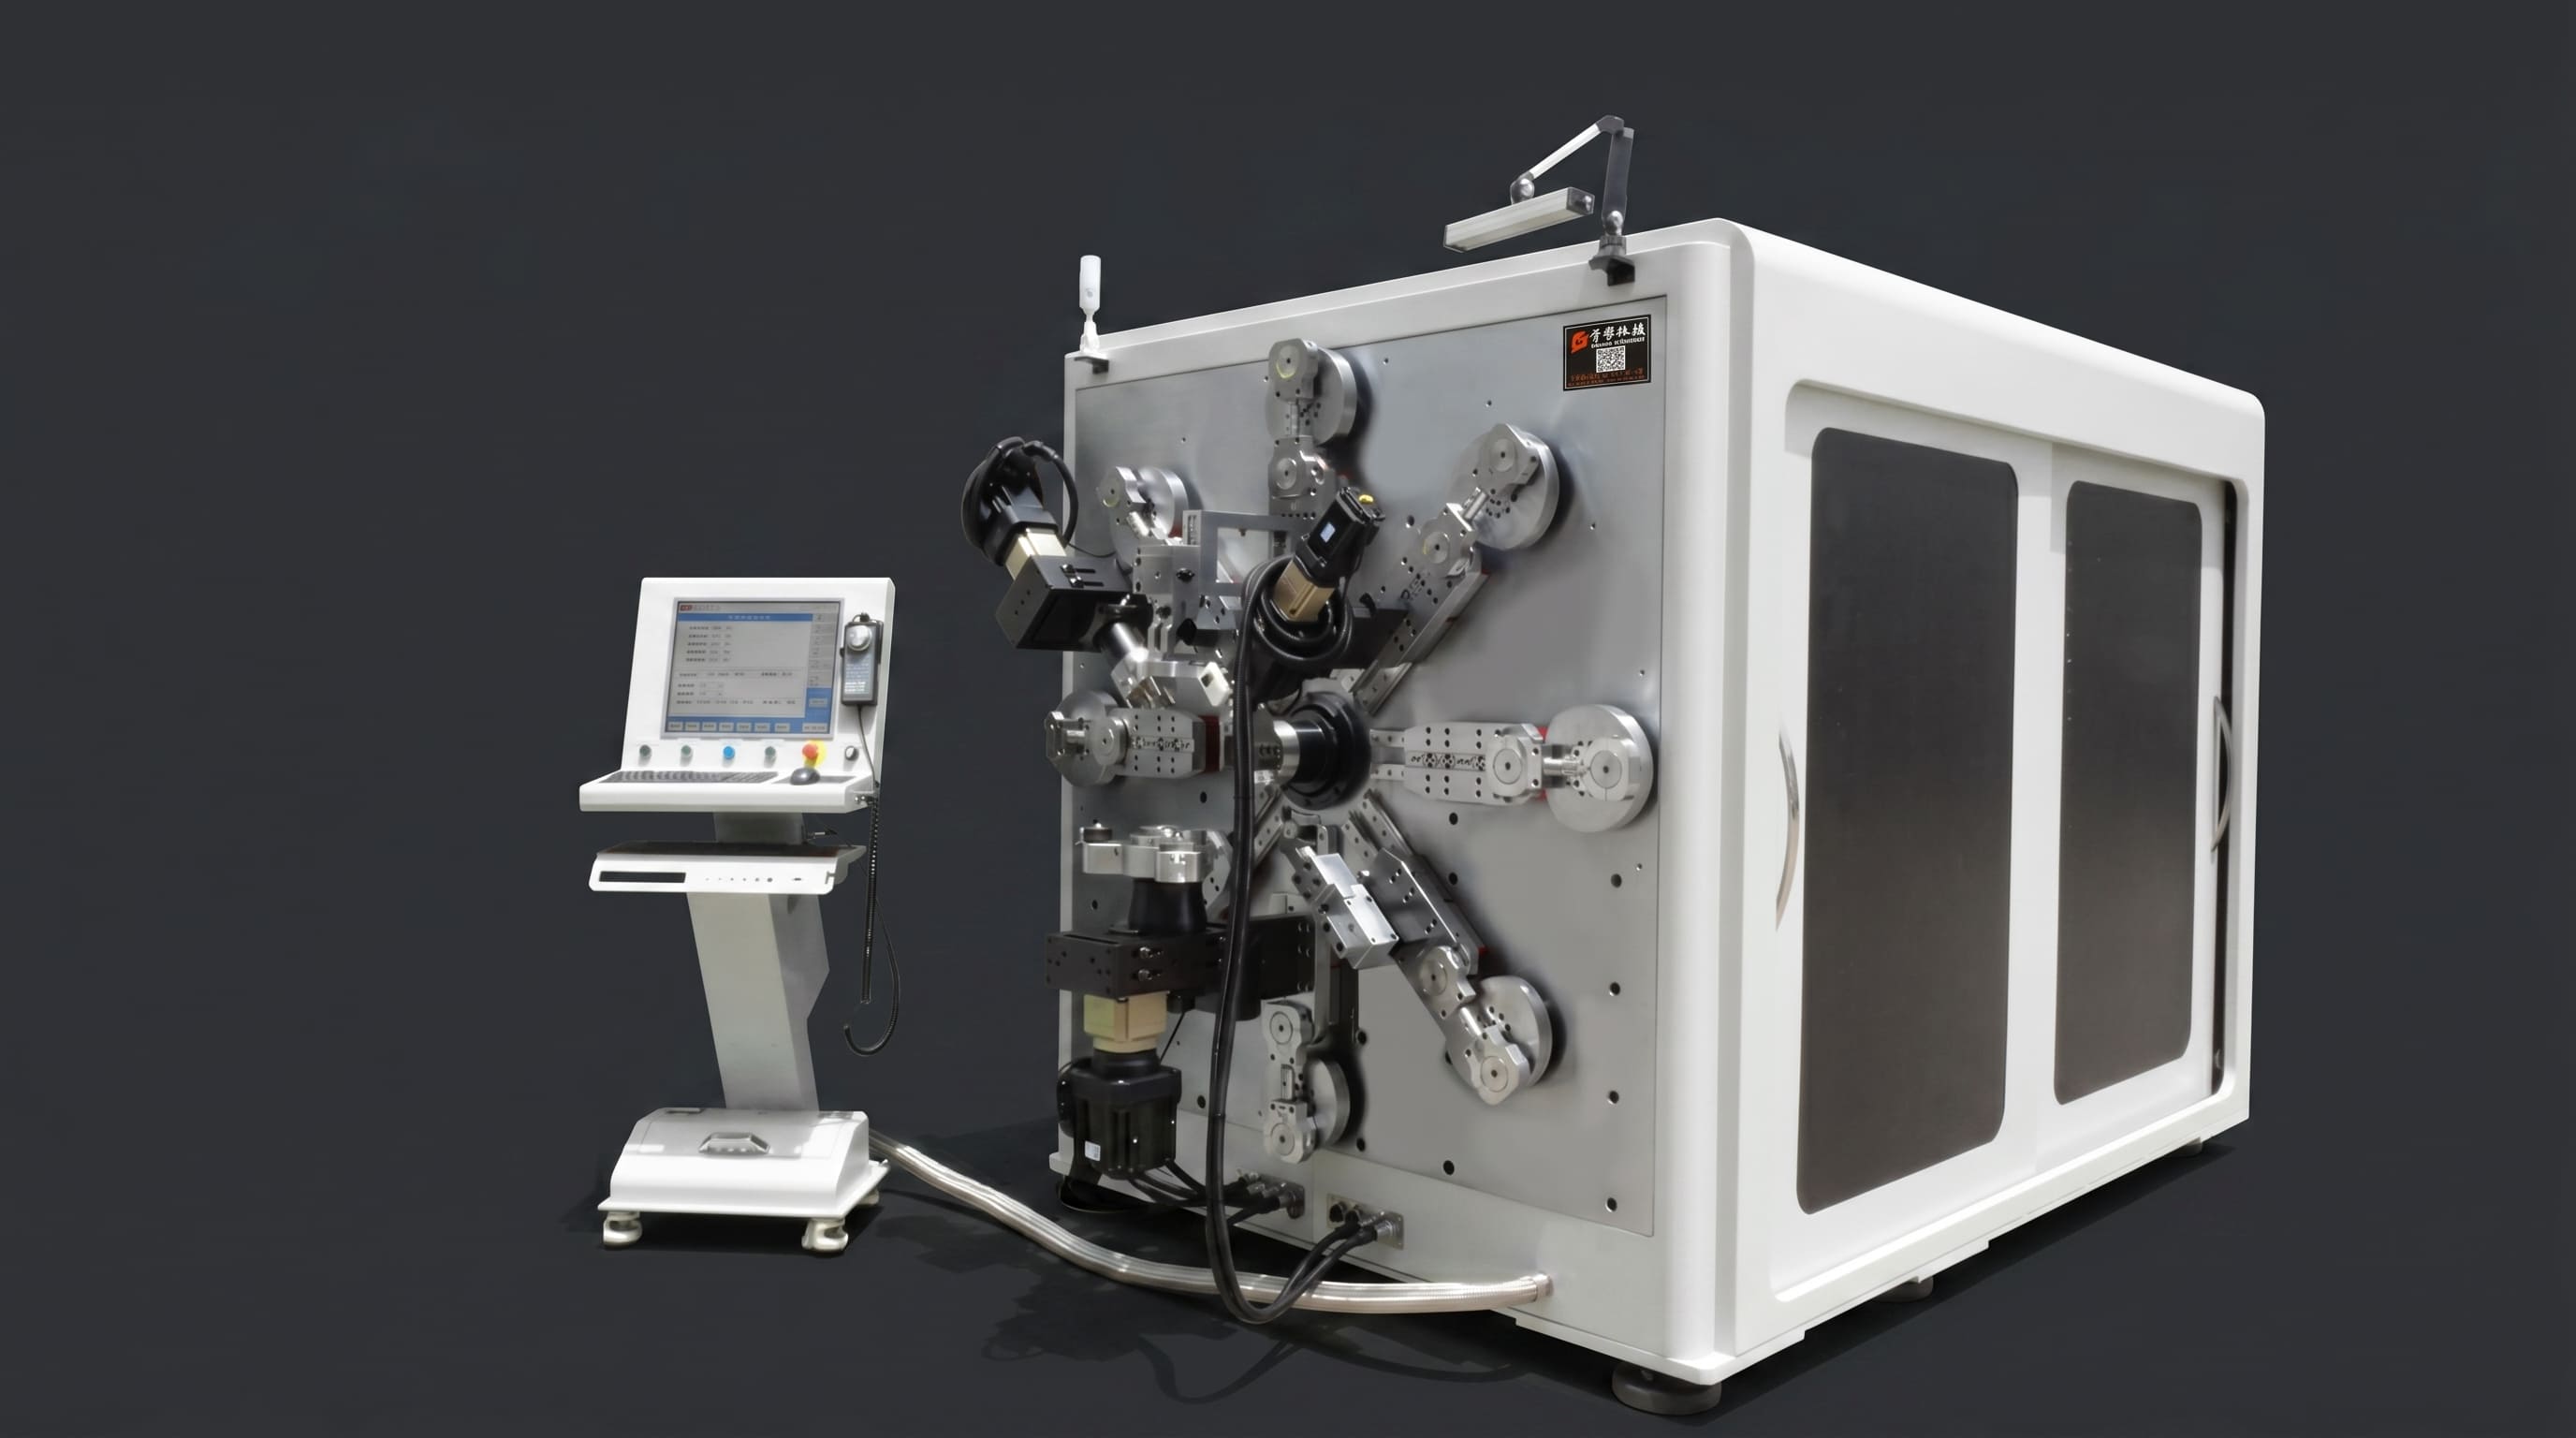
Als je busbar onderdelen vlakke buigingen, verticale buigingen, draaibuigingen en multidirectionele overgangen combineren, is het niet langer voldoende om simpelweg te controleren of de machine basisbochten kan uitvoeren. Je moet prioriteit geven aan hulpbewegingsmechanismen en multi-axis synchrone mogelijkheden. BELAN's oplossing beschikt over een manipulatorsysteem met 8 armen, twee buig-walsunits en één snijmodule om een multi-station verwerkingsplatform te bouwen. Meerdere robotarmen zorgen voor hulppositie en geassisteerde buiging, waardoor de machine zeer complexe busbarprofielen kan produceren. De belangrijkste voordelen worden hieronder samengevat:
Uitgebreide vlakke, verticale en draai-buiging
Complexe stroomrails vereisen continue vorming over verschillende ruimtelijke oriëntaties. De acht hulparmen ondersteunen naadloze overgangen tussen vlakke, verticale en draaibuigende bewegingen.
Korteafstandsruimtelijke buiging
Sommige componenten hebben een snelle overgang nodig van vlakke buiging naar verticale buiging met een zeer korte toonhoogte tussen twee buigpunten. Eenstationsmachines raken vaak zonder werkruimte na het voltooien van de eerste bocht. De multi-arm indeling werkt samen tussen onafhankelijke stations om voldoende bewegingsruimte te reserveren voor bochten met smalle afstanden.
Ondersteund vormen voor speciaal gevormde werkstukken
Speciaal gevormde koper-aluminium busbars voor EV- en energieopslagprojecten bevatten meerrichtingsbochten, variabele hoeken en hoogteverschuivingen. Onder deze omstandigheden weegt het aantal werkstations en hun synchrone prestaties zwaarder dan de nominale maximale buighoek van dekoperen aluminium busbar buigmachine.
Oppervlaktebeschermingsprestaties van verschillende buigingsmethoden
Koperen en aluminium busbars, vooral geïsoleerde types, hebben strikte eisen aan oppervlaktekwaliteit. Direct contact met matrijs kan deukingen of oppervlaktekrassen achterlaten als druk, speling of de vormconditie niet goed worden gecontroleerd. Roterende buiging verdeelt de vormkracht door continue beweging, wat de lokale spanning gedeeltelijk kan verminderen bij geschikte gereedschaps- en parameterinstellingen. Servo- en multi-axis besturing optimaliseren de buigsnelheid en bewegingsbaan verder om abrupte impact op grondstoffen te elimineren. We raden aan om niet volledig op parameterbladen te vertrouwen bij het inkopen van eenkoperen aluminium busbar buigmachine. Voer in plaats daarvan testmonsters uit van echt materiaal en controleer deze belangrijke indicatoren: - Oppervlaktekrassen - Schade aan isolatiecoating - Duidelijke inkepingen in buigzones - Stabiliteit tijdens overgangen met meerdere hoeken - Dimensionale herhaalbaarheid bij massaruns
Verschillen tussen small-angle, large-angle en complex 3D-buigen
Kleine-hoek buiging
Vereist hoge positioneringsnauwkeurigheid, materiaalterugslagcompencatie en snelle servorespons.
Groothoekbuiging
Leest voldoende bewegingsruimte en optimaliseert buigpaden om mechanische interferentie te voorkomen.
Complex 3D-buigen
Combineert vlakke, verticale en draaibuiging. Standaard 3D-machines vertrouwen vooral op vooruit-achteren en links-rechts beweging van rollende koppen. Ze zijn gevoelig voor ruimtebeperkingsproblemen wanneer twee bochten dicht op elkaar liggen en geen hulpstations voor secundaire vorming hebben. Gecoördineerde capaciteit met meerdere stations is daarom een essentiële evaluatiemaatstaf voor complexe busbar-productie.
Vergelijking en Selectiegids van Vier Buigoplossingen
| Vergelijkingsitem | Die Bending | Standaard roterende buiging | Servo-Rotary Buiging | Multi-assige buiging van de koppeling |
|---|---|---|---|---|
| Standaardonderdelen | ★★★★★ | ★★★★ | ★★★★ | ★★★★★ |
| Multi-spec Omschakeling | ★★ | ★★★★ | ★★★★★ | ★★★★★ |
| Buigprecisie | ★★★★ | ★★★★ | ★★★★★ | ★★★★★ |
| Complexe 3D-werkstukken | ★★ | ★★★ | ★★★★ | ★★★★★ |
| Vlakke/verticale/draaibocht | ★★ | ★★★ | ★★★★ | ★★★★★ |
| Dobbelsteenafhankelijkheid | Hoog | Laag | Laag | Laag |
| Automatiseringsniveau | Medium | Medium | Hoog | Hoog |
| Hulpvormen voor complexe delen | Laag | Medium | Medium | Hoog |
Fabrikanten met stabiele eenvoudige werkstukken kunnen kiezen voor kosteneffectieve matrijsbuigen of basis roterende oplossingen. Fabrieken die te maken hebben met frequente productupgrades en complexe ruimtelijke geometrieën, moeten prioriteit geven aan servo-roterende en multi-assige koppelingenkoperen aluminium busbar buigmachineModellen.
Beoordeel de prestaties niet alleen op de as-hoeveelheid
Het nominale aantal assen in apparatuurbrochures kan de complexe vormcapaciteit in de praktijk niet volledig weergeven. U wordt aangeraden deze praktische punten te verifiëren: - Functies van elke onafhankelijke as (voeding, buiging, rotatie, enz.) - Of meerassige assen synchroon kunnen draaien - Beschikbaarheid van onafhankelijke hulpstations - Ondersteuning voor gecombineerde vlakke, verticale en twist buigingen - Risico op mechanische interferentie bij korte buigingen - Programmeerbare continue vormen voor complexe profielen Het indienen van daadwerkelijke onderdelentekeningen voor proefproductie is veel betrouwbaarder dan machines alleen beoordelen volgens Naar specificatiebladen.
Conclusie
Buigtechnologie evolueert van enkelvoudig vormen naar volledig automatische complexe 3D-vormgeving. Als je busstangproducten vlakke, verticale, twist bends, multi-angle overgangen en ultra-korte afstand ruimtelijke bochten bevatten, moet je je richten op multi-station coördinatie, buignauwkeurigheid en echte sampleverwerkingscapaciteit, in plaats van alleen machineprijzen of geadverteerde asnummers te vergelijken. BELAN Machinery levert professionele automatiseringsoplossingen voor metaalvorming. Als je een bron zoektkoperen aluminium busbar buigmachine, geef alstublieft uw busbar-materiaal, isolatietype, 3D-onderdeeltekeningen en maandelijkse outputbehoefte aan. BELAN analyseert uw geschikte buigtechnologie, voert prototypetests uit voor complexe 3D-busbars en biedt u een goed op maat gemaakte automatiseringsvoorstel.
Voor meer informatie of om een proeftest te regelen, neem contact op met ons verkoopteam.
.jpg)