


Als je tijd hebt besteed aan het zoeken naar eenKoperen busbar buigmachineDe laatste tijd is het je waarschijnlijk opgevallen dat elke brochure van leveranciers er hetzelfde uitziet: astellingen, kilowatt, een foto van een nette bocht. Na het leveren van busbarmachines aan vijf BYD-productiebases en het trainen van operators van drie continenten in onze werkplaats in Dongguan, kunnen we u vertellen dat brochurenummers zelden de plekken zijn waar projecten slagen of falen. Het verschil zit meestal op twee plekken — hoe de machine omgaat met het oppervlak van je busbar, en hoe snel het schakelt wanneer je orderboek verandert. Dit artikel is de versie van ons verkoopgesprek waarvan we willen dat elke koper die hoort voordat ze iets ondertekenen.
De busbar zelf is veranderd — de meeste machines zijn niet bijgekomen
Tien jaar geleden waren de meeste koperen busbars kale platte stangen. Tegenwoordig wordt een groot deel van het nieuwe energiewerk gecoat: met PVC-mica beklede koperen busbars voor hoogspanningsbedrading, PA12 geïsoleerde busbars voor batterijsystemen, geanodiseerde aluminium busbars voor omvormers en energieopslagkasten. De geleider is hetzelfde metaal dat je vader met de hand heeft gebogen. Het oppervlak is dat niet.
Een gecoate busbar is meedogenloos. Als het voedingsmechanisme het met puntcontactrollen vastgrijpt, deukt de isolatie. Als de staaf tijdens het voeren zijwaarts schuift, schuurt de coating. Als klemdruk wordt ingesteld voor het kale koper, kan een PA12-laag bij de eerste bocht barsten — en een gescheurde isolatielaag is een afbraak die wacht om te gebeuren, geen cosmetische afkeuring. We hebben hele partijen bij de inspectie bij de inkomende inspectie gezien die precies om deze reden werden gesloopt.
Daarom komen we steeds terug op het voeren wanneer klanten vragen wat de ene busbar buigmachine beter maakt dan de andere. Buigen krijgt de glorie; Het voeren bepaalt of het afgewerkte onderdeel de keuring doorstaat.
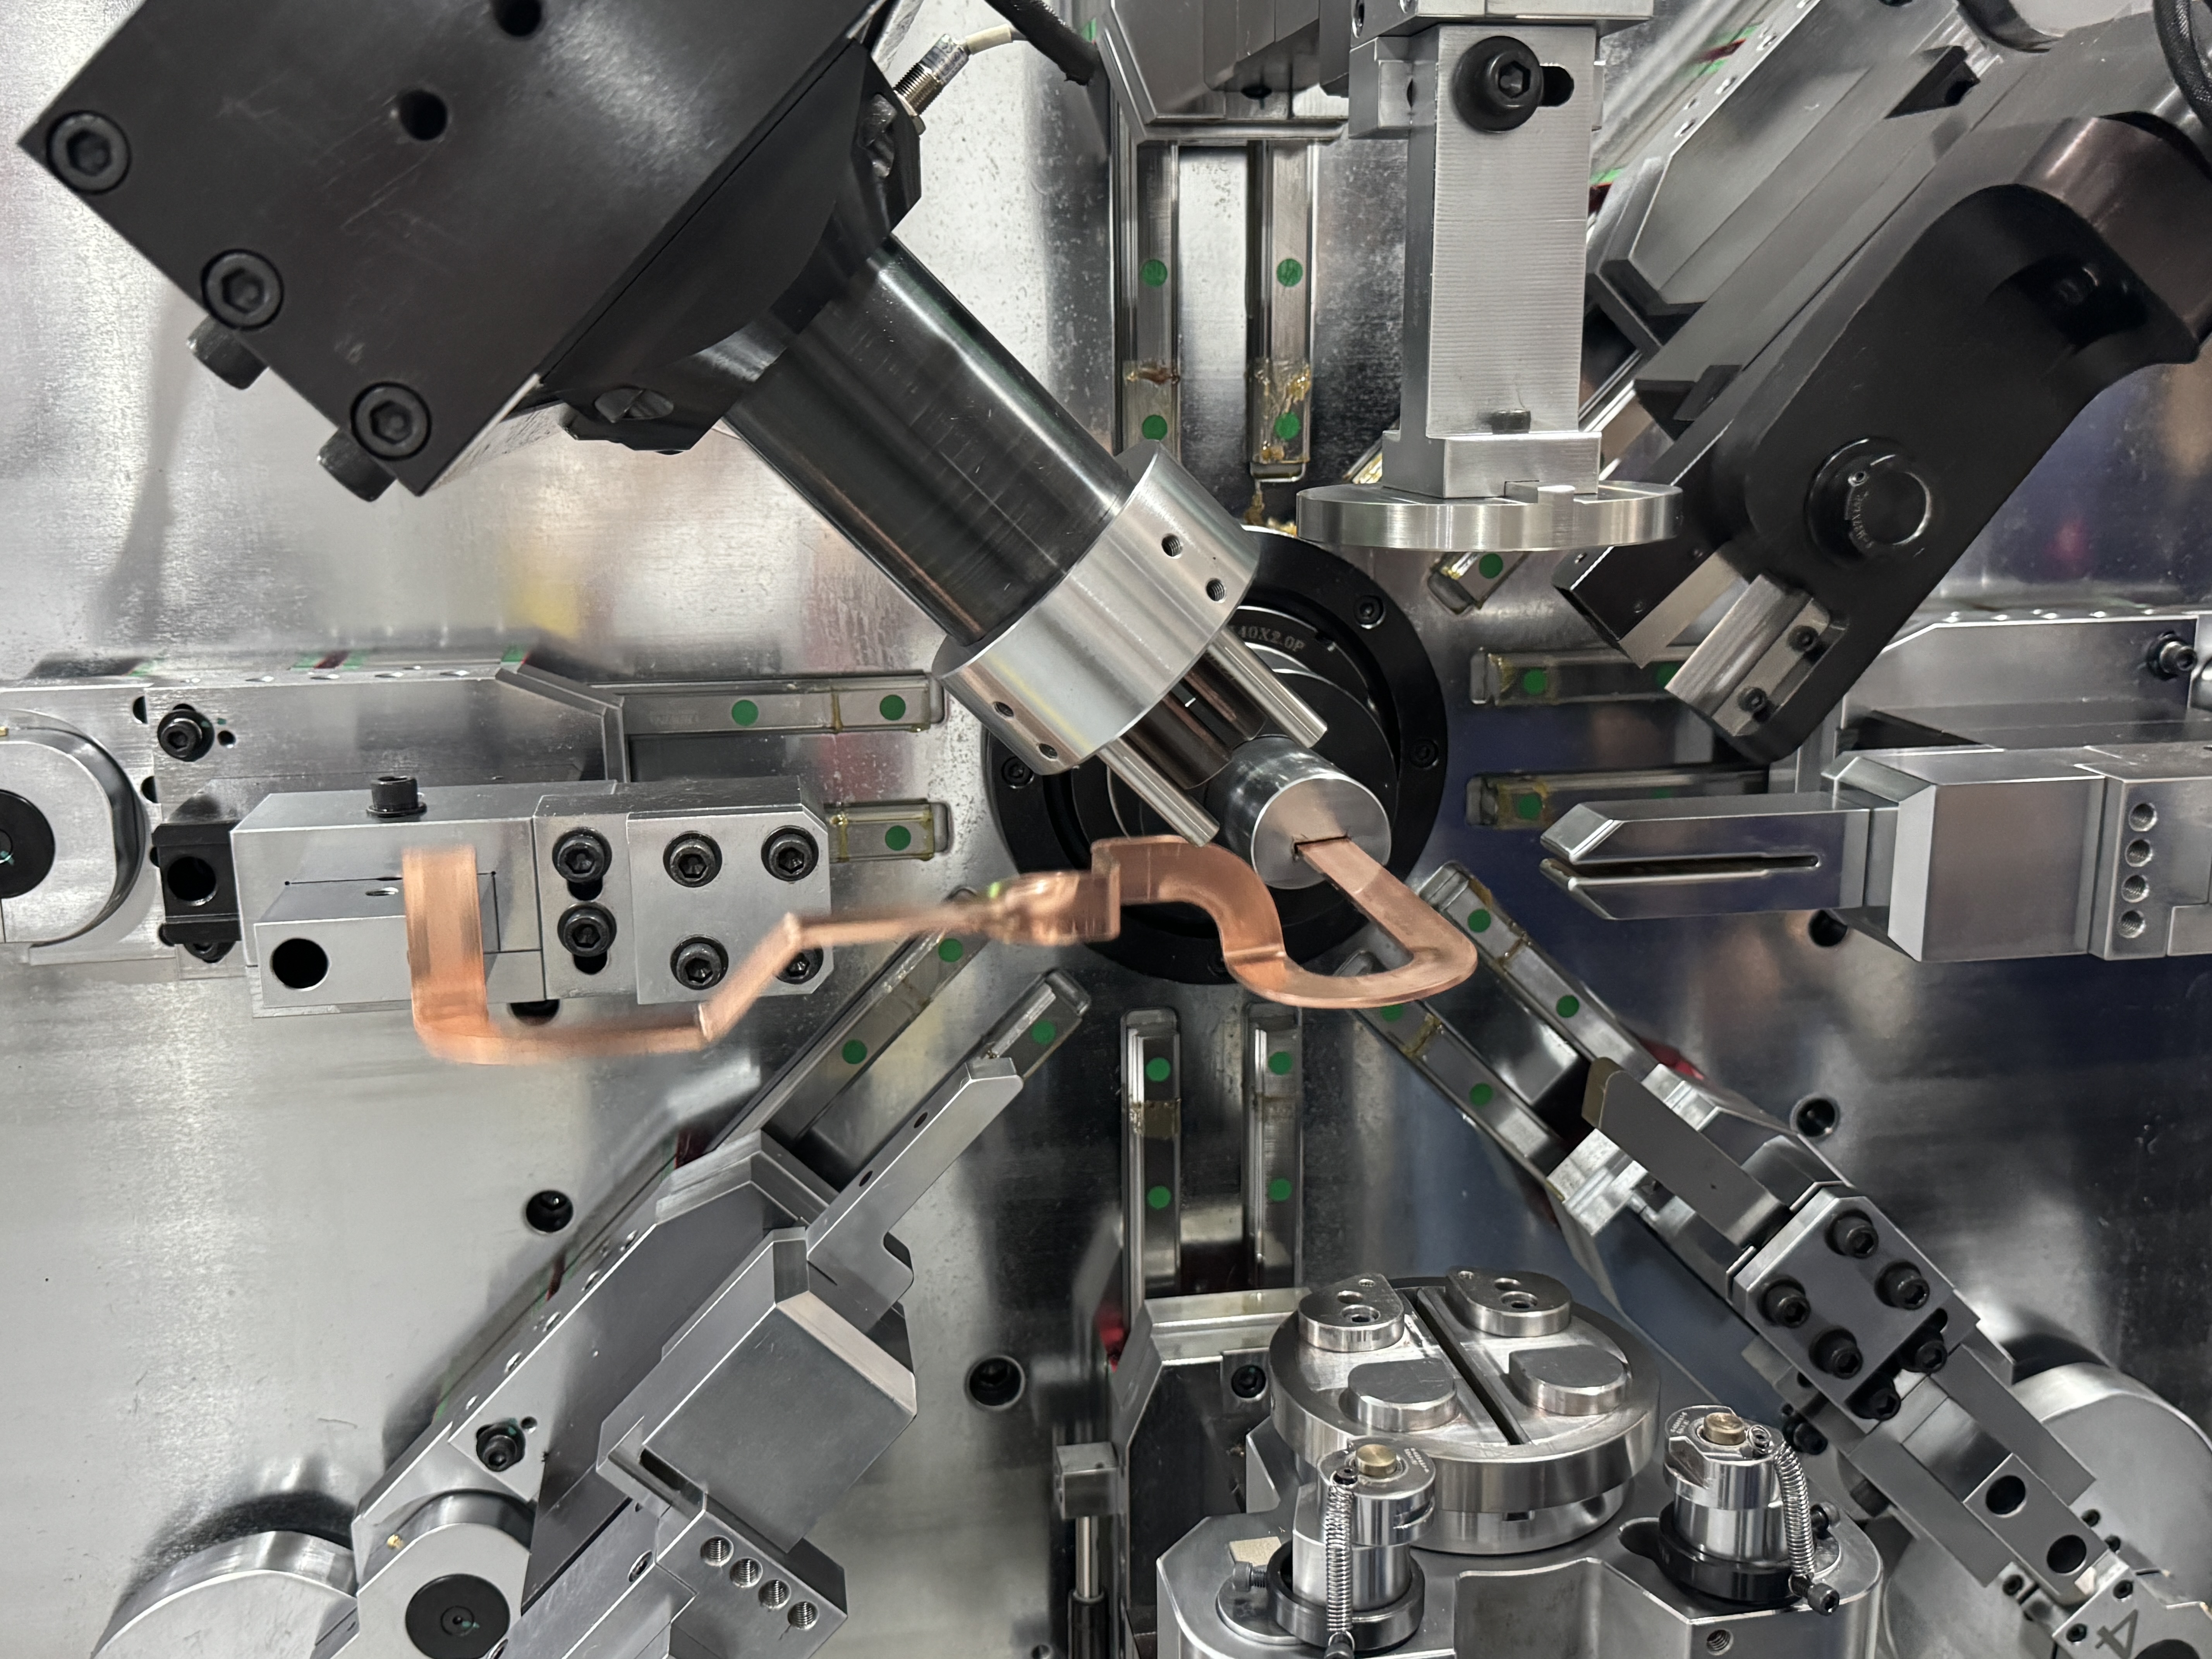
Voeding: Rupstype vs Roller vs Clamping
Er zijn drie gangbare voederstructuren op de markt, en ze gedragen zich heel verschillend op gecoat materiaal:
| Voedingsstructuur | Hoe het werkt | Waar het moeite heeft |
|---|---|---|
| Spoortype voeding | De stang rijdt in een rupsband die hem naar de buigzone brengt met volledige lengte ondersteuning — ons kernontwerp, zonder puntcontact op de coating | Vereist correcte spoorspecificatie per staafgrootte; Iets meer gereedschap om bij levering in te stellen |
| Rolvoering (8-roller sets) | Rollers knijpen en duwen de balk in stappen | Puntdruk markeert zachte coatings; Slip op een olieachtige of gepolijste stang veroorzaakt lengteverschuiving |
| Klemmen van voeding | Een grijper klemt de stang vast en trekt hem erdoorheen | Klemmarkeringen op geïsoleerde oppervlakken; De gripkracht moet bij elke materiaalwissel opnieuw worden afgestemd |
Op kaal koper zijn alle drie goede onderdelen. Bij PA12 of PVC-mica gecoate bar is het verschil binnen het eerste uur van het gebruik zichtbaar. Als je orderboek geïsoleerde busbars bevat — en bij nieuw-energie werk is dat vrijwel zeker zo — zet de voedingsstructuur bovenaan je vergelijkingslijst, boven de assentellingen.
Wat onze machines daadwerkelijk doen, stap voor stap
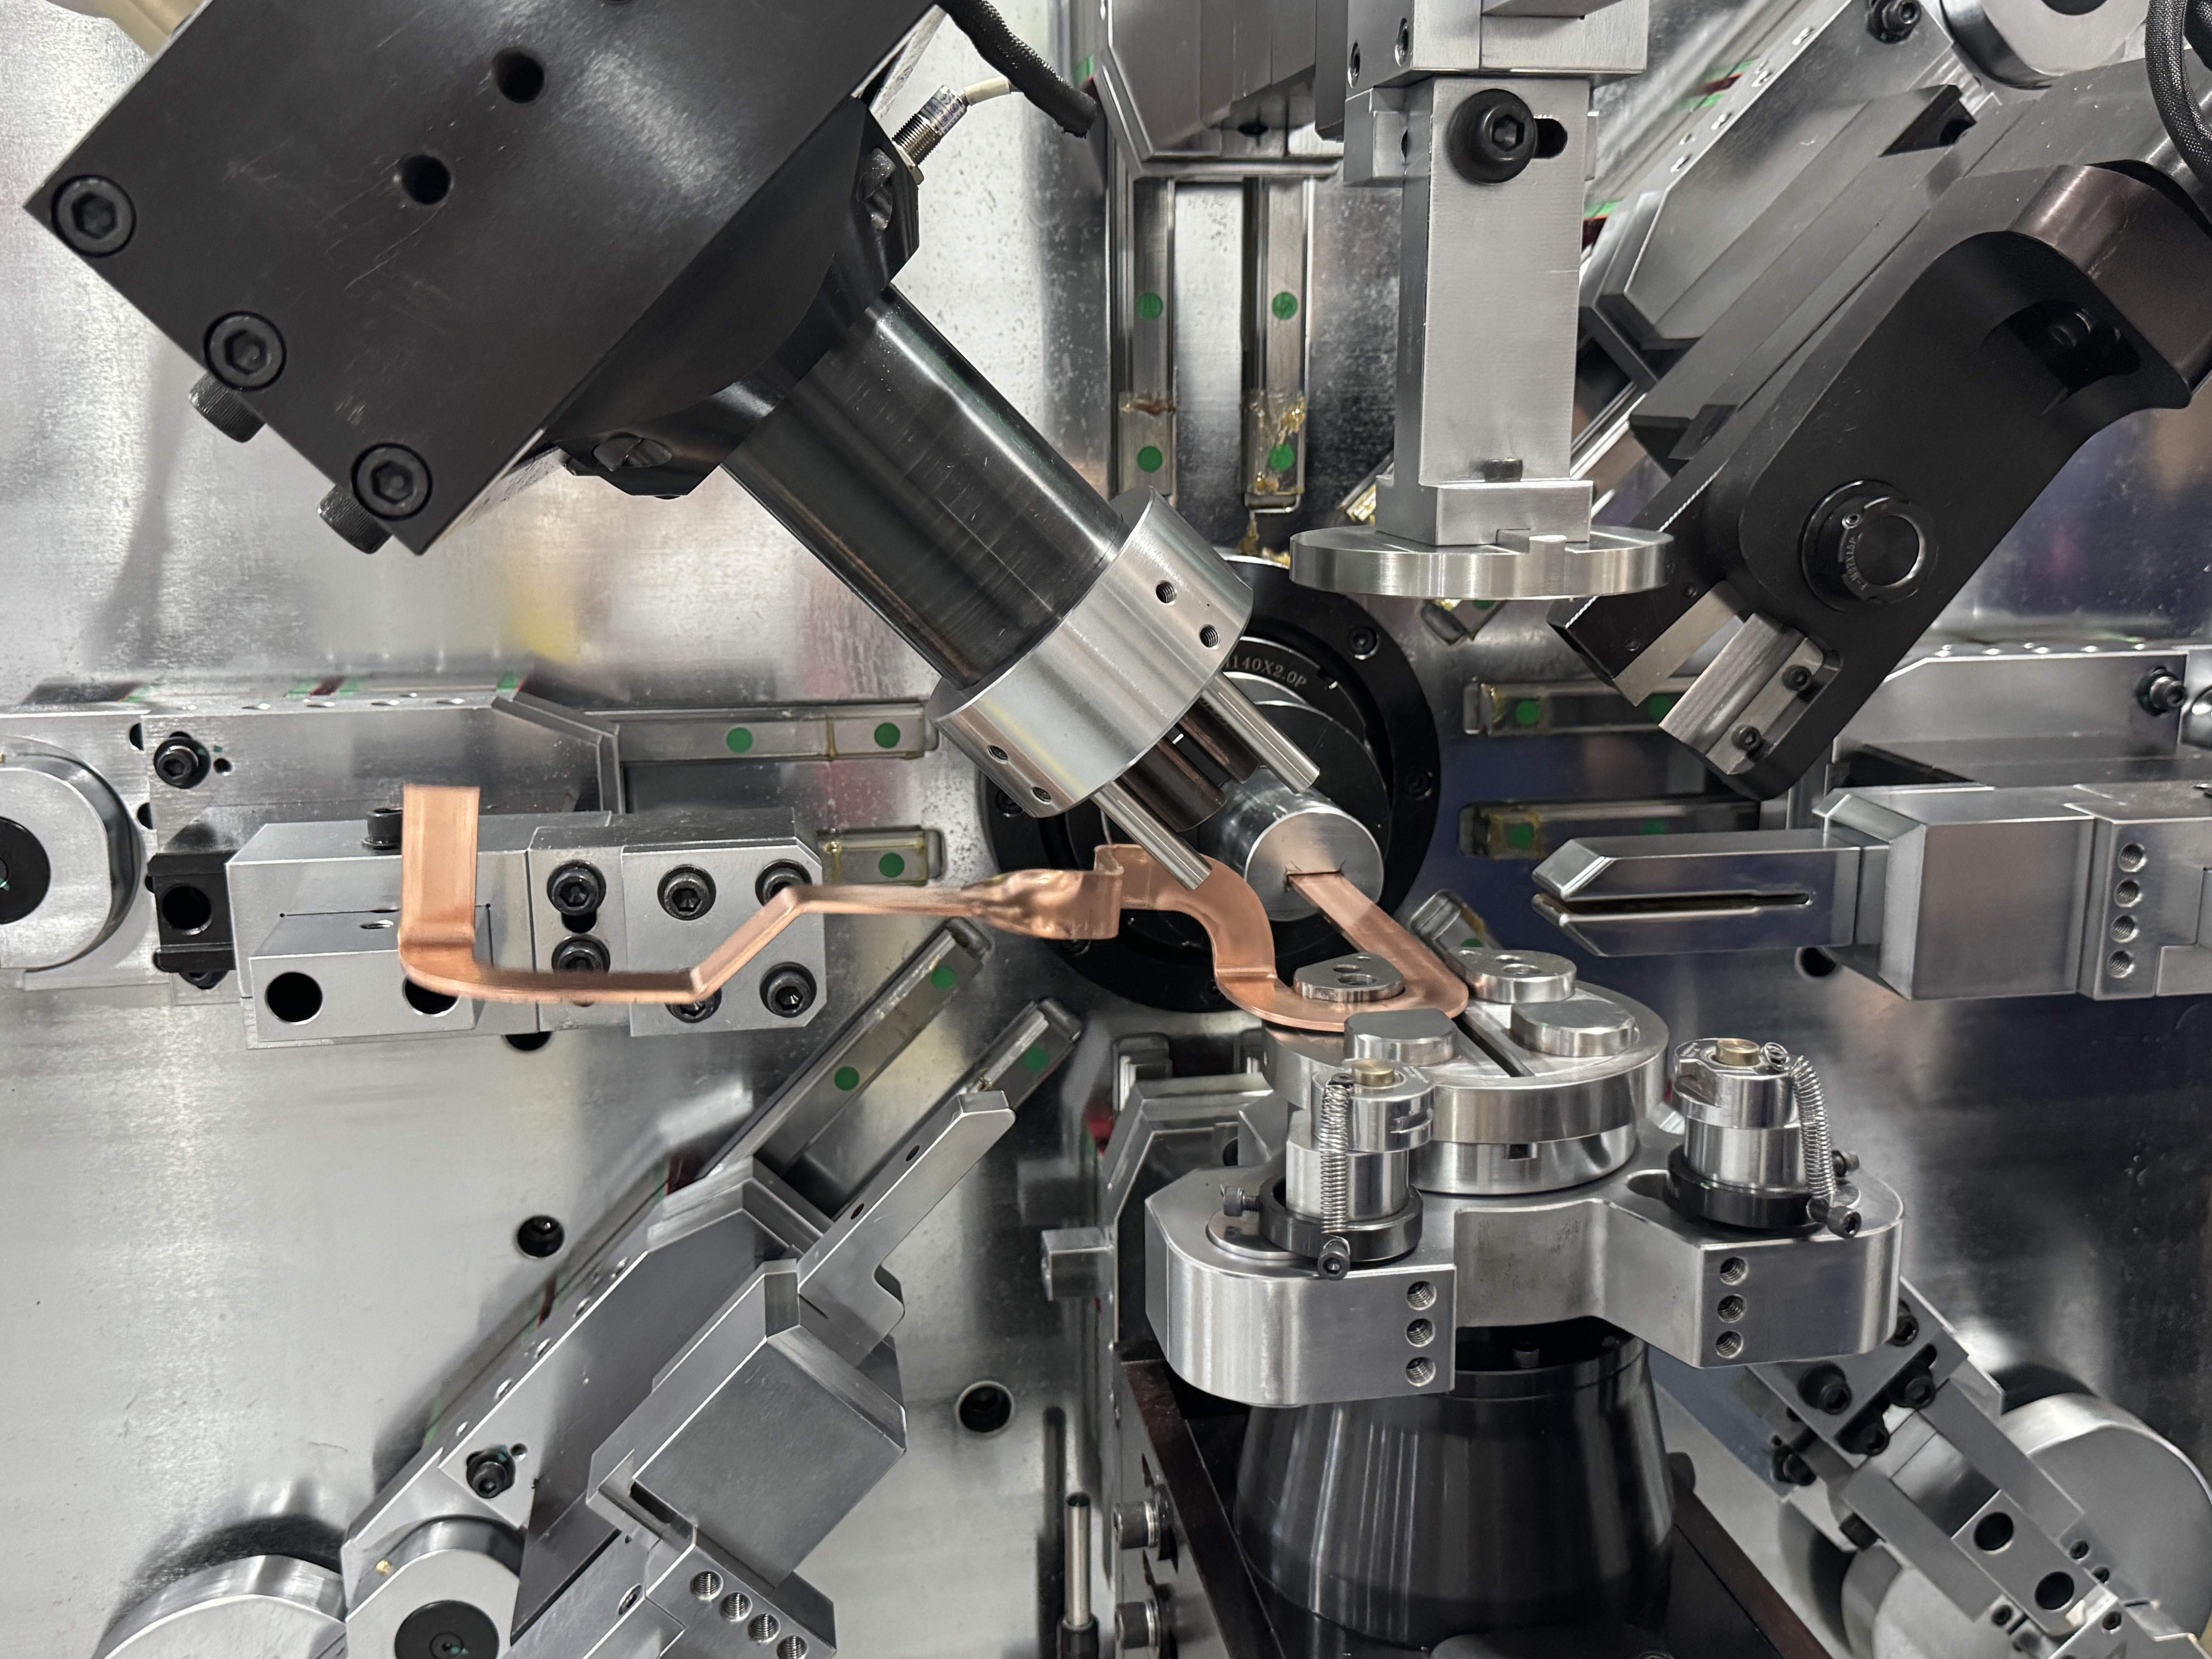
Elke BELAN busstangmachine werkt dezelfde gesloten lus: spoel of stang wordt op het voedingsrek geplaatst, de hulpvoedingseenheid geeft het aan de richtmodule om interne spanning te verwijderen, de spoortransportband brengt het naar de buigzone, de servobuigarmen vormen het — platte buigingen, verticale buigingen, draaiingen, de samengestelde 3D-vormen die batterijsystemen vereisen — en de servoafsnijding snijdt het afgewerkte onderdeel automatisch af. Spoel erin, afgewerkte busbar eruit, geen handmatige bediening ertussen.
Welke machine in het gezin bij je past, hangt af van je bar:
| Model | Koperen stroomrailbereik | Aluminium busbar assortiment | Het beste geschikt voor |
|---|---|---|---|
| TP-DL-45-6E· 16-assig gesegmenteerd | Breedte 12–45 mm, dikte 2,0–6,0 mm | Op verzoek | EV-accupacks, BMS-links, compacte 3D-busbars |
| TP-DL-60-8E· 16-assig gesegmenteerd | Breedte 15–60 mm, dikte 2,0–8,0 mm | Op verzoek | Distributiekasten, laadinstallatie, grotere secties |
| BL-TP-50-7E· 13-assen | Breedte 15–45 mm, dikte 1,0–7,0 mm | Breedte 15–50 mm, dikte 1,0–8,0 mm | Gemengde koperen en aluminium orderboeken in één winkel |
Alle drie gebruiken full-servo aandrijfsystemen — er is geen hydraulisch station om op te warmen, geen olietemperatuursdrift tussen het eerste deel van de schakeling en het laatste. De 58,7KW BL-TP-50-7E bijvoorbeeld staat op een 6800KG frame en draait Sanyo-servomotoren met een in Taiwan gemaakte Yitu-besturingssysteem, omdat we na het testen van zowel derdepartij- als zelfontwikkelde besturingen kozen voor de optie met de sterkste langdurige onderhoudsondersteuning.

Bij de overgang lekt het geld daadwerkelijk
Hier is een scène die we in bijna elke fabriek die we bezoeken zien: de machine buigt prachtig, en dan verandert de volgorde. Operators maken de richtrollen los, draaien de stang opnieuw in, stemmen de klem opnieuw af, laten teststukken draaien, schrapen twee of drie, en veertig minuten later wordt de productie hervat. Doe dat vier keer per dag en je bent een halve dienst kwijtgeraakt — stilletjes en nergens in een rapport.
Dus we voorzien elke machine van fabriek met een hulptoevoerapparaat. De operator trekt de nieuwe stang naar het voedstation en drukt op start; de machine draagt het zelf naar de rechtmaakzone. Niemand maakt rollers los, niemand schroeft opnieuw in. Voor de multi-specificatie, kleine batch realiteit van nieuw-energie werk verplaatst dit ene detail meer output per week dan een snellere buigcyclus ooit zal doen.
Wat 32 machines voor BYD ons hebben geleerd
BELAN werd een BYD Tier 1-leverancier en leverde 32 busbar buigmachines verspreid over vijf productiebases — Dongguan, Shenzhen, Xi'an, Zhengzhou en Changsha. Het doorstaan van die audit ging niet over onze brochure. Hun team keek naar de betrouwbaarheid van apparatuur in de tijd, of de productie week na week consistent bleef, of we in grote hoeveelheden konden produceren en leveren, en wat er na installatie gebeurt. De herhaalde vragen waren nooit "hoeveel bijlen?" Ze waren "laat ons de machine zien die in maand zes draait."
Dezelfde les kwam terug van andere klanten. Een fabrikant van busstangen in India stuurde zijn technische team naar onze fabriek voor een 12-daags trainingsprogramma over een BL-TP-45-6E — veiligheid, materiaalladen, montage van snijders, rechtmaken, CNC-bewerking, inbedrijfstelling, bulkproductie en dagelijks onderhoud, allemaal op hun eigen werkstukken in plaats van op onze demo-onderdelen. LEONI zette onze automatische aluminiumstaafverwerkingslijn in liveproductie, en MANDO kwam terug met een tweede eenheid nadat de eerste hun projectbieding had overleefd. We hebben geleerd dat herhaalde orders de enige specificatie zijn die telt.
Ons eerlijke advies voordat je koopt
Stuur je daadwerkelijke staafmateriaal — gecoat of kaal, koper of aluminium — en een tekening, dan buigen we het onderdeel hier en filmen we het. Let op vijf dingen in elke proef die je doet, bij ons of bij iemand anders: het oppervlak van de afgewerkte staaf bij goed licht, de hoek bij de vijfde bocht versus de eerste, hoe lang een overstap echt duurt met je tweede onderdeelnummer, of de operator een programmeerdiploma nodig heeft, en hoe het eerste doorgang eruitziet over honderd cycli. Een leverancier die die proef weigert, vertelt je iets.
We winnen liever het argument met een gebogen stang dan met een brochure. De meeste van onze beste klanten zijn precies zo begonnen.
Veelgestelde vragen van de Workshop Floor
Zal de machine PA12- of PVC-mica gecoate busbars beschadigen?
Precies daarvoor is de rail-type voeding ontworpen — de coating loopt op een volledige lengte ondersteuning zonder puntcontact. Tijdens uw proef buigen we eerst uw gecoate staaf, voordat u iets anders doet, en inspecteren jullie het oppervlak volgens uw eigen standaard.
We draaien in dezelfde week koper en aluminium. Eén machine of twee?
De BL-TP-50-7E is precies voor dit gemengde orderboek gebouwd, met compensatiewaarden opgeslagen per materiaal. Veerback-gedrag wordt niet overgedragen tussen koper en aluminium, dus elk materiaal behoudt zijn eigen programma — schakelen is een programmabelasting, geen heronderwijzende sessie.
Hoe lang duurt het voordat mijn operators het onafhankelijk draaien?
Ons standaardprogramma duurt 12 dagen op locatie: uw team verzorgt het laden van materiaal, het wisselen van snijmachine, het rechtzetten, CNC-bewerken en instellen, met onze ingenieur aan hun zijde. Op de dag van de grootproductie draaien ze het — de hierboven genoemde Indiase klant volgde precies dit schema.
Wat als mijn busbars breder zijn dan 60mm?
Dan is de TP-DL-serie niet jouw machine, en dat zeggen we wel. Switchgear-schaal secties hebben een ander platform nodig, en het afstemmen van de machine op je zwaarste stang is eerlijk gezegd hoe we klanten een decennium lang vasthouden. Vertel ons het grootste gedeelte in je orderboek en wij wijzen je op de juiste apparatuur, zelfs als het niet van ons is om te verkopen.
Wil je je eigen busbar eerst zien buigen voordat je beslist?
Stuur ons een bar-restcut en je tekening. We draaien het op de matchingmachine, filmen de proef en sturen je het rapport — dezelfde eerste stap waarmee het BYD-project begon.


