


Vraag een werkplaats die geïsoleerde balk buigt wat hun schrootbudget opeet, en het antwoord is zelden scheuren. Het is de bult — een blaar die aan de binnenkant van de bocht opstijgt, precies waar de coating nergens heen kan. Iemand die PVC, PA12 of mica-tape bar gebruikt op eenBusbar buigmachineheeft het gezien. Deze gecoate busbar buigende bulge lijkt iets waar je mee moet leven. Dat is het niet. De bobbel kan worden voorspeld, begrensd door geometrie, en worden afgesloten met een gecontroleerde verwarmingsstap wanneer deze nog zichtbaar is.

Waarom de uitstulping ontstaat
Wanneer een staaf buigt, stroomt koper naar binnen in de straal. Koper verdicht zich gelukkig. De coating doet dat niet: PVC, PA12 en micatape kunnen niet samendrukken, dus het verplaatste koper duwt de isolatie naar buiten en vormt zich een blaar aan de binnenkant van de bocht.
Drie factoren bepalen hoe groot het wordt:
- Binnenste straal.Hoe kleiner de straal, hoe meer koper er per millimeter staaflengte wordt verplaatst.
- Coatingstijfheid en hechting.Slecht gehechte PVC bult vrijer uit dan een goed gehechte micatape.
- Staaftemperatuur.Koude staven concentreren de verplaatsing op één plek; Warme repen verspreiden het langs de coating.

De cijfers waar we naar werken
Bij PVC-mica staaf is onze productiestandaard een uitstulping van1,6 mm enkelzijdig op vlakke bochtenen1,5 mm bij verticale bochten. De algemeen genoemde tolerantie in de industrie is 4 mm totaal aan beide zijden, dus deze waarden laten een reële marge over voor de assemblagepasvorm van de klant.
De geometrie die je daar brengt is dezelfde regel die we op elke regel toepassenBusbar buigmachine: houd de binnenste straal aan bijéén keer de breedte van de staafop vlakke bochten, enéén keer de dikte van de staafop verticale bochten. Respecteer de straal en het verplaatste koper verspreidt zich langs de staaf in plaats van de coating op één punt op te tillen.
De vierstappenoplossing wanneer er nog steeds een bobbel zichtbaar is
Zelfs met correcte geometrie komen batches binnen met een hechting die zwakker is dan specificatie, of dwingt een klanttekening een nauwe straal af. Hier is de herwerkingsvolgorde die we uitvoeren, in volgorde:
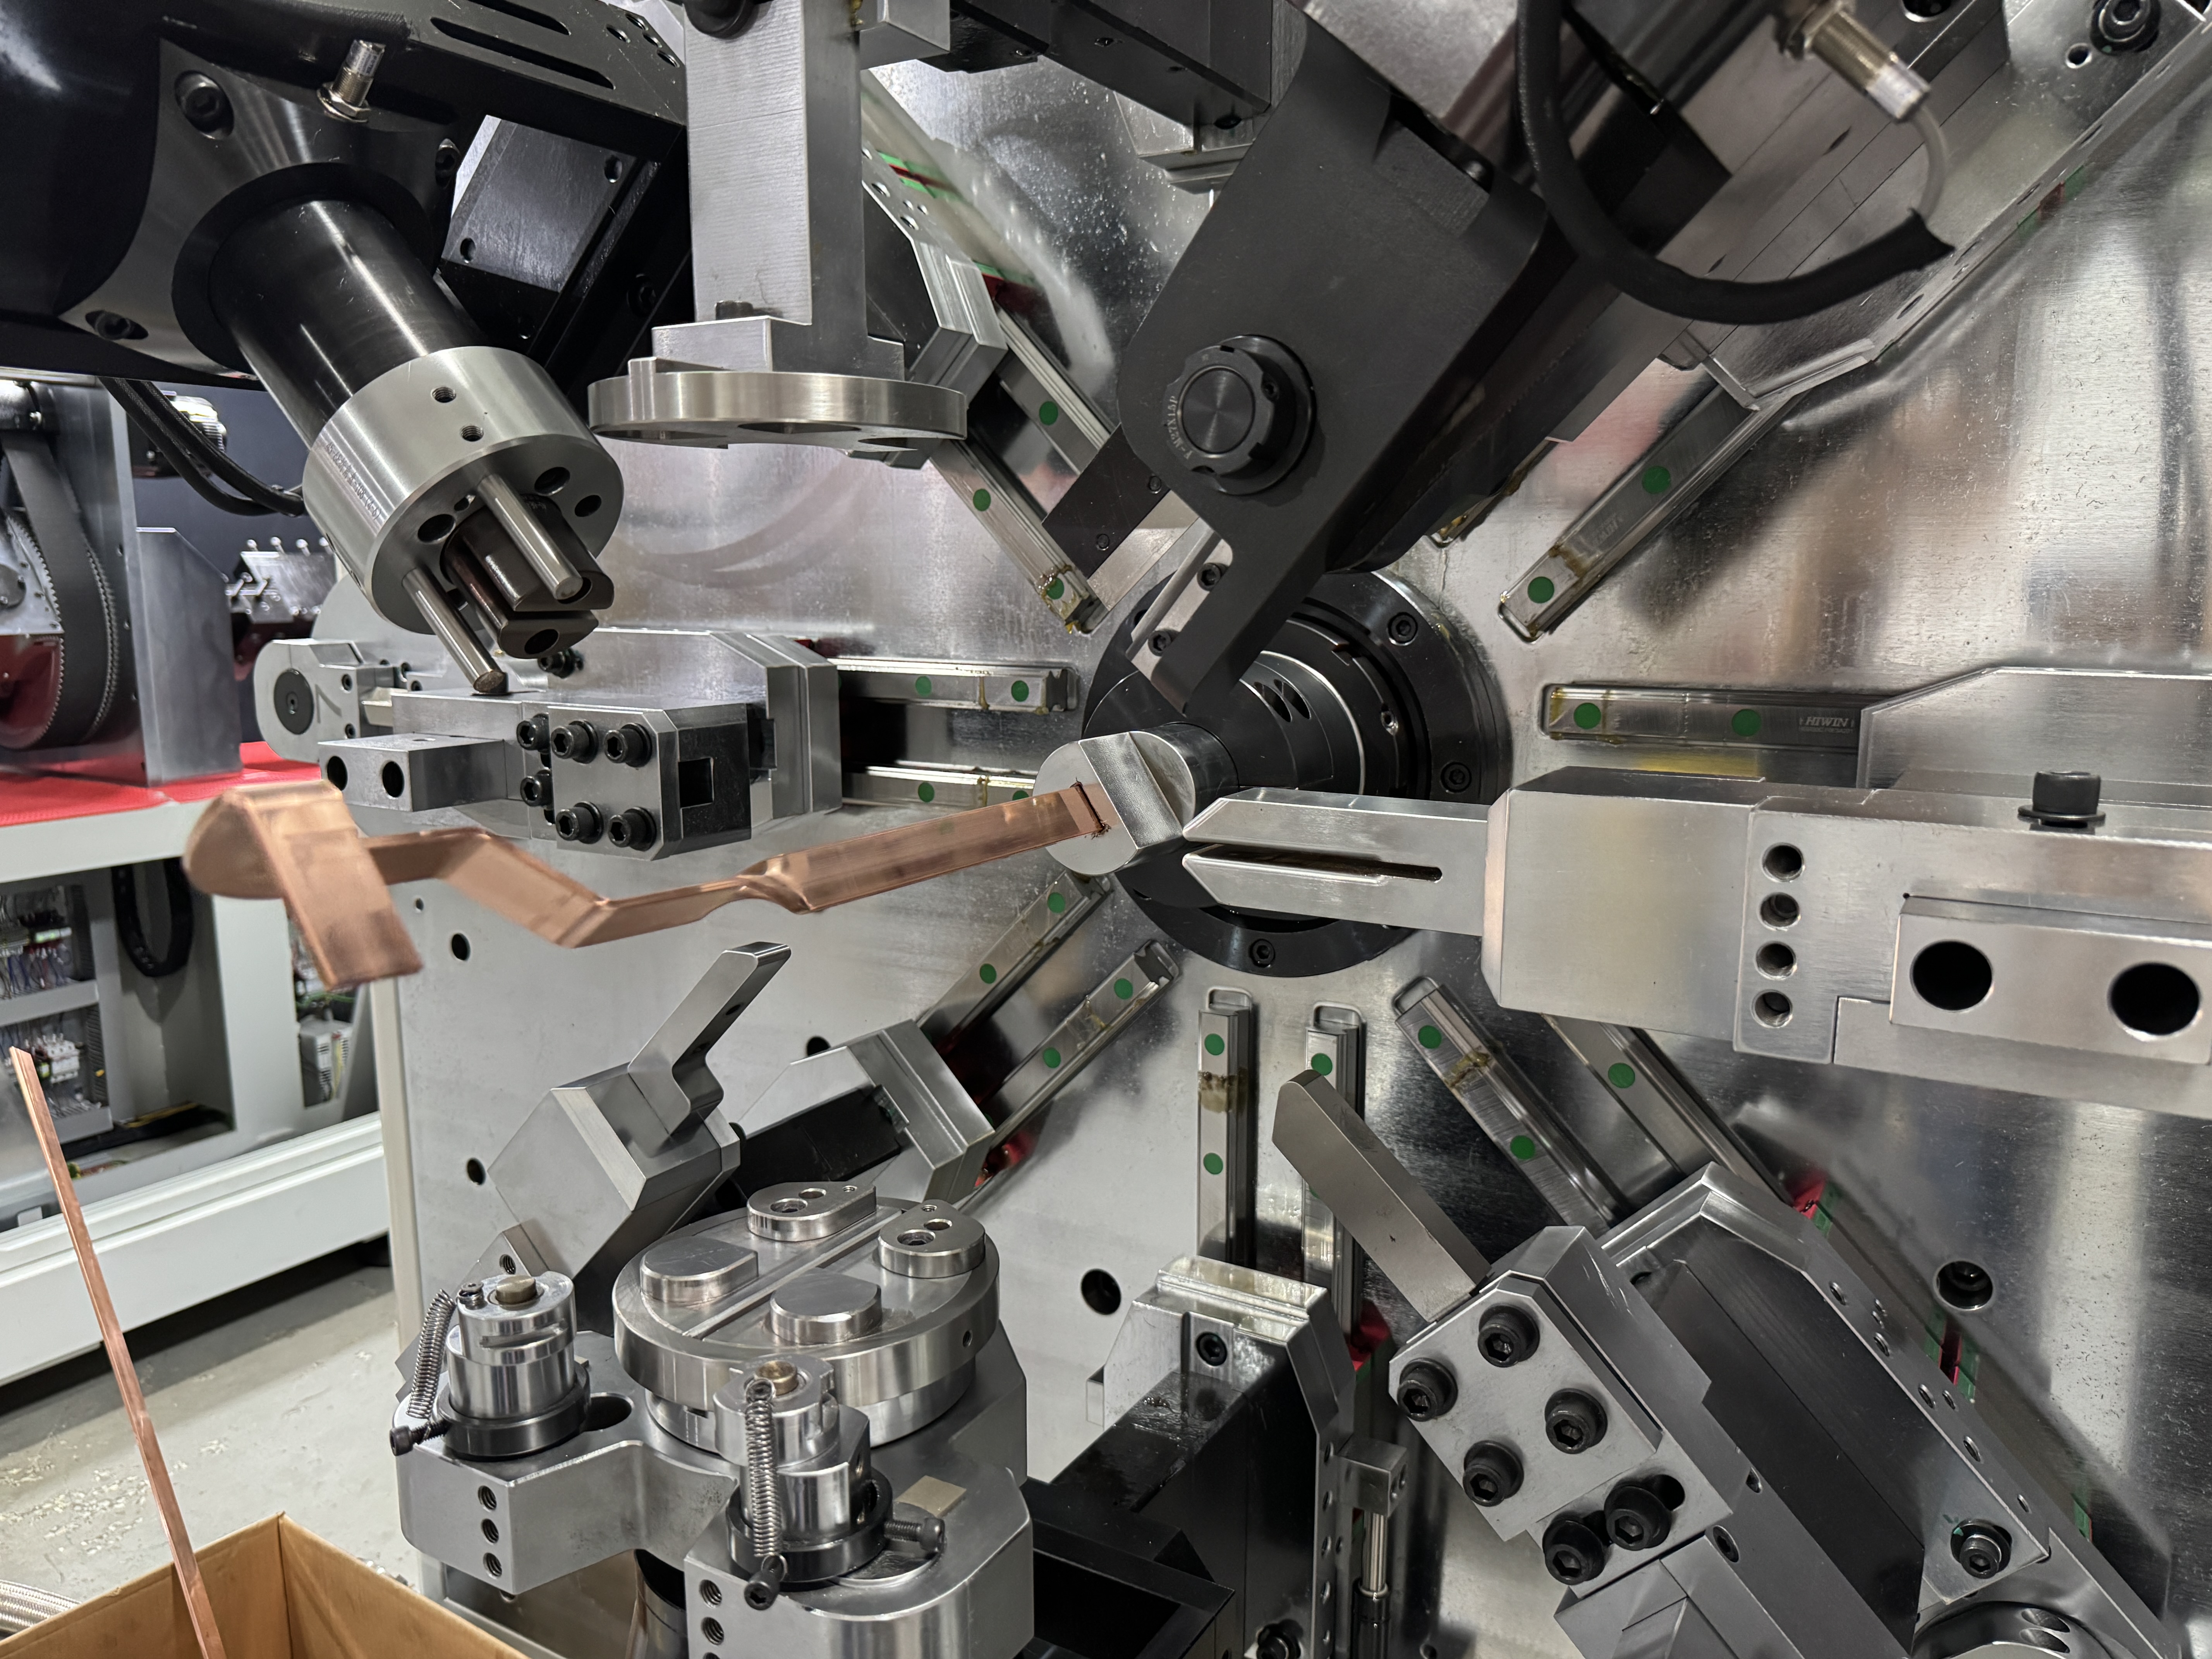
Stap 1 — Bescherm de stang op weg naar binnen.Tracked feeding met full-wrap contact voorkomt dat de coating vooraf beschadigd raakt. Een stang die de bocht bereikt met wielflats zal erger uitpuilen en scheuren tijdens het herwerken. Onze BL-TP-45-6EL, een 13-assigeBusbar buigmachineSpeciaal voor mica-tape bar tot 50 mm breed en 7 mm dik, combineert deze rail met een hulpvoeding en een stijltang — de bar wordt gedragen, niet gesleept.
Stap 2 — Voorverwarmen bij de bocht.Op eenBusbar buigmachineUitgerust met een hoogfrequente eenheid bij de uitgang, wordt de stang net voor vorming verwarmd. Hitte maakt de coating elastisch, waardoor hij zich uitrekt rond de verplaatsing in plaats van scherp op te tillen. Bij slecht gehechte PVC verwijdert deze stap alleen al een groot deel van het uitstulpingsprobleem.
Stap 3 — Klem de bobbel plat.Voor onderdelen die nog steeds een bult tonen, gaat er een roestvrijstalen shim over de bobbel en wordt vastgehouden met een vergrendeltang. De shim verdeelt de druk zodat de coating wordt ingedrukt en niet doorboord, terwijl deze plat wordt tegen het koper gedrukt.
Stap 4 — Tunneloven en daarna laten afkoelen.Het geklemde deel loopt door een tunneloven bij100–130 °C gedurende één tot twee minuten, en dan naar ventilatorkoeling. De coating stroomt opnieuw over het koper tijdens het verwarmen en hardt glad uit terwijl het afkoelt. Een goede herwerking van de tunneloven-busbar laat de gerepareerde zone visueel vlak achter en het onderdeel slaagt voor isolatietesten.
De volgorde doet ertoe. Verhit zonder kil, of klem zonder verwarming, en je ruilt een bobbel in voor een afgebladderde plek.
Stop de bobbel voordat hij zich vormt
De ovenstap werkt, maar het is arbeid — en arbeid stapelt zich op tijdens een dienst. De economische volgorde van operaties:
| Prioriteit | Actie | Effect |
| 1 | Binnenstraal ≥ 1× breedte (vlak) / ≥ 1× dikte (verticaal) | Voorkomt de meeste uitpuilingen |
| 2 | Geleide voeding, full-wrap contact | Geen pre-damage, uniforme grip |
| 3 | Hoogfrequente voorverwarming bij de bocht | Elastische coating, kleinere bult |
| 4 | Roestvrijstalen shim + tunneloven, 100–130 °C | Herwint de rest |
Winkels die prioriteit 1–3 standaard draaien, hebben prioriteit 4 zelden meer dan af en toe nodig. Op een correct geconfigureerdeBusbar buigmachine, de bulge fix is grotendeels ontworpen en niet daarna gerepareerd.
Lees je eigen afkeuringen
Sorteer de afwijzingen van deze week op faalmodus, en elk patroon wijst op een eigen ontbrekende stap. Alleen bulge — de radius is te klein voor die stang. Bult met whitening — de bar kwam koud aan of de voorverwarming werd overgeslagen. Het loslaten bij de bocht — de coating is beschadigd tijdens de binnenkomst, dus controleer eerst het toevoerpad. Het faalpatroon vertelt je welke stap je lijn mist voordat je een cent uitgeeft aan herbewerkingsgereedschap.
Stuur ons je tekening
Een bobbel is een procesprobleem, niet een eigenschap van een geïsoleerde staaf. Stuur BELAN je staafspecificatie en de tekening met de kortste straal. We zullen de volledige sequentie uitvoeren op onzeBusbar buigmachine, meet de bobbel op de afgewerkte onderdelen en geef deze terug met de procesparameters. BELAN Machinery, uw deskundige aanbieder van automotive draadvormingsoplossingen.

