


Een gebarsten busbar wordt meestal toegeschreven aan de machine die hem heeft gebogen. Maar als ik een gebarsten deel open zag en naar het breukvlak keek, werd de scheur negen van de tien keer al bepaald voordat de staaf de buigkop bereikte — in de materiaaltemperatuur, de rolrichting of de braam die de snijstap stroomopwaarts achterlaat. Een goed gebouwdeBusbar buigmachineherhaalt een hoek van 90° binnen ±0,2°, dus wanneer er scheuren ontstaan in een batch, is hoekregeling bijna nooit de oorzaak. Hier is hoe ik materiaalproblemen scheid van het op de werkvloer leggende problemen.

Vier stroomopwaartse oorzaken die ik eerst controleer
De straal is te klein voor de stemming
De koperen busbar ziet er zacht uit, maar het meeste komt halfhard aan, en elke temper heeft een minimale straal die hij zal overleven. AKoperen busbar-buigradiusDat werkt voor een gegloeide stang kan halfharde stangen van hetzelfde formaat scheuren. Mijn gewoonte is om te beginnen met een binnenstraal gelijk aan de dikte van het materiaal en deze op te bouwen totdat de scheur verdwijnt, in plaats van eerst de machine te verdenken. Gecoate stangen krijgen strengere regels op onze vloer: bij vlakke bochten blijft de binnenste radius één keer de stangbreedte (bulge toegestaan 1,6 mm per zijde), en bij verticale bochten één keer de dikte (1,5 mm per zijde). Onbedekt koper verdraagt kleinere stralen, maar de korrel en de scherpte blijven van toepassing.
De Bend Line loopt met de graan mee
Wanneer de buiglijn parallel loopt aan de rolrichting, landen de nerfgrenzen precies aan de trekzijde van de bocht, en komt de scheur lang en recht uit. Buig je over de nerf en het breukvlak wordt dof en vezelig — een veel veiligere faalmodus. Als scheuren binnen één batch komen en gaan, is meestal de nivelleringslijn of de manier waarop de operator in het magazijn laadt de oorzaak. Een op lengte gesneden staaf moet in één richting worden gestapeld en gemarkeerd.
De snijkant draagt de scheur naar binnen

De buitenkant van de bocht staat onder spanning. Een braam of micro-scheur door afscheren of zagen zit precies op dat oppervlak, en de breuk begint bij de punt van de bram. Als de scheur consequent begint aan één rand van de buiglijn, vermoed dan eerst de snede. Deburr voordat je buigt; Lasergesneden randen gedragen zich merkbaar beter dan afgeschoren randen.
Gemengde temperers in één batch
Leveranciers veranderen smeltpartijen en de gloeischema's dwalen af. Dezelfde tekening kan op sommige staven barsten en andere van dezelfde levering doorgeven. Geen enkele machine-aanpassing lost dat op — vraag de leverancier om een tempercertificaat en zet de verdachte partij in quarantaine.
Een triagesequentie van 20 minuten
Voer deze in volgorde uit en verander één variabele tegelijk. Lees eerst het breukvlak: heldere, grove korrels wijzen naar een strakke straal; Doffe, vezelige textuur wijst op de richting of tempering van de korrel. Ten tweede, buig een bevestigd gegloeide rest. Ten derde, draai de stang 90° en buig opnieuw. Ten vierde, vertraag de buigsnelheid. Ten vijfde, vergroot de straal met één stap. De stap die de scheur doet verdwijnen, wijst op de oorzaak.
Wat de machine kan repareren, en wat niet
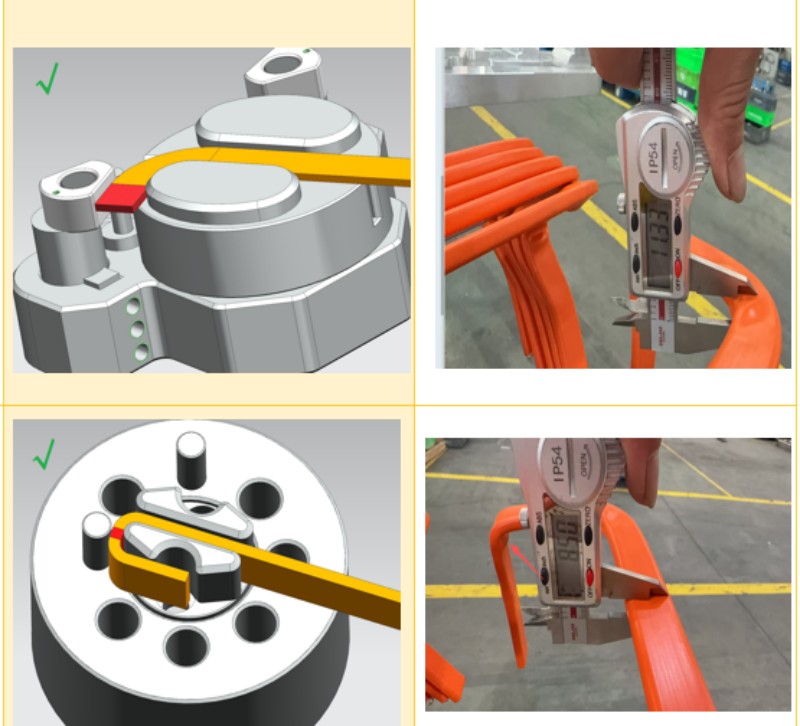
Binnen een geluidsprocesvenster verdient de machine zijn geld. De acht buigarmen op onze 16-assige segmentenBusbar buigmachine(TP-DL-45-6E, 12–45 mm breed × 2–6 mm dik) werken achtereenvolgens, de buigsnelheid verminderen vóór een nauwe straal, houden ±0,1° op vlakke bochten en ±0,2° op verticale bochten, en reproduceren een bewezen parameter die tienduizend keer op dezelfde manier is ingesteld. Dikkere secties — 15–60 mm breed × 2–8 mm dik — gaan naar het 6000 kg frame van de TP-DL-60-8EBusbar buigmachine, waarbij de stijvere ondersteuning het belangrijkst is bij een zware stang. Wat geen enkele machine kan oplossen: de verkeerde temper, een willekeurige rolrichting, of een braam die op de rand blijft hangen. Die behoren tot de materiële kant.
Snelle diagnosetabel
Voordat je een instelling op deBusbar buigmachine, vergelijk wat je ziet tegen deze tabel:
| Symptoom van de kant | Meest waarschijnlijke oorzaak | Eerste verhuizing |
| De scheur begint bij de buitenste buigrand, helder en grofkorrelig | Radius te strak voor het temperament | Verhoog de straal |
| De scheur loopt langs de bochtlijn, beginnend bij één rand | Braam of micro-scheur op de snijkant | Ontbraam voor het buigen |
| Sommige staven barsten, andere niet, dezelfde batch | Korrelrichting of gemengde temper | Standardiseer de balkoriëntatie; Verzoek om Tempercertificaat |
| Sinaasappelschiloppervlak, dan breuk | Straal klein ten opzichte van de dikte, overbewerking | Vergroot de straal, vertraag de bocht |
| Dezelfde positie scheurt op elke stang | Schade aan het gereedschap of de klem | Inspecteer de matrijs- en klemvlakken |
Radiusregels worden gehandhaafd, niet afgestemd

De economische logica op onze vloer is eenvoudig: leg de straalregels, de deburringstap en de oriëntatie van de staaf vast in het procesblad, en laat dan deBusbar buigmachineHandelingsherhaalbaarheid — Een voedingsnauwkeurigheid van ±0,1 mm over 300 mm en ±0,2° per hoek betekent dat één gevalideerde opstelling gedurende de hele route geldig blijft. Elke klacht over het scheuren van de busbar en de bocht die ik heb getraceerd, kwam terug naar de materiaalzijde of het procesblad, nooit naar een servo die buiten de specificatie afdreef. Voernauwkeurigheid, hoeknauwkeurigheid en een uithoudingsrit van 100.000 cycli vóór verzending zijn er om dat zo te houden.
Als een scheur je vastzet, stuur ons dan de tekening plus een foto van het breukvlak, met breedte, dikte, temper en radius vermeld, en we vertellen je direct of je de instellingen of het materiaal moet veranderen. De rechterBusbar buigmachineDe setup betaalt zich pas uit zodra de balk die erin komt consistent is. BELAN Machinery, uw deskundige aanbieder van automotive draadvormingsoplossingen.


