


Afgelopen herfst stuurde een connectorleverancier een tekeningpakket en vroeg of er eenBusbar buigmachinekon hun barfamilie runnen. Ik heb een layout teruggestuurd voor negentien machines. Ze dachten dat ik de verkeerde bijlage had geopend. Die cel laat nu elke 75 tot 85 seconden een afgewerkte balk los, en de bender waar ze eerst naar vroegen is één station erin.

Begin met de wekelijkse balktelling, niet met de machine
De meeste bedrijven werken deze keuze achteruit en ontdekken dan dat de kosten stroomopwaarts en stroomafwaarts van de machine liggen.
Volg één balk: hij verlaat de stijltang, wordt naar een zaag, een pers en dan een buiger gebracht. Elke carry voegt een hanteringsmarkering toe aan een gecoat oppervlak, een laag tolerantie en een arbeidsuur dat niemand noemt. Hoe verder de balk reist, hoe duurder een defect wordt.
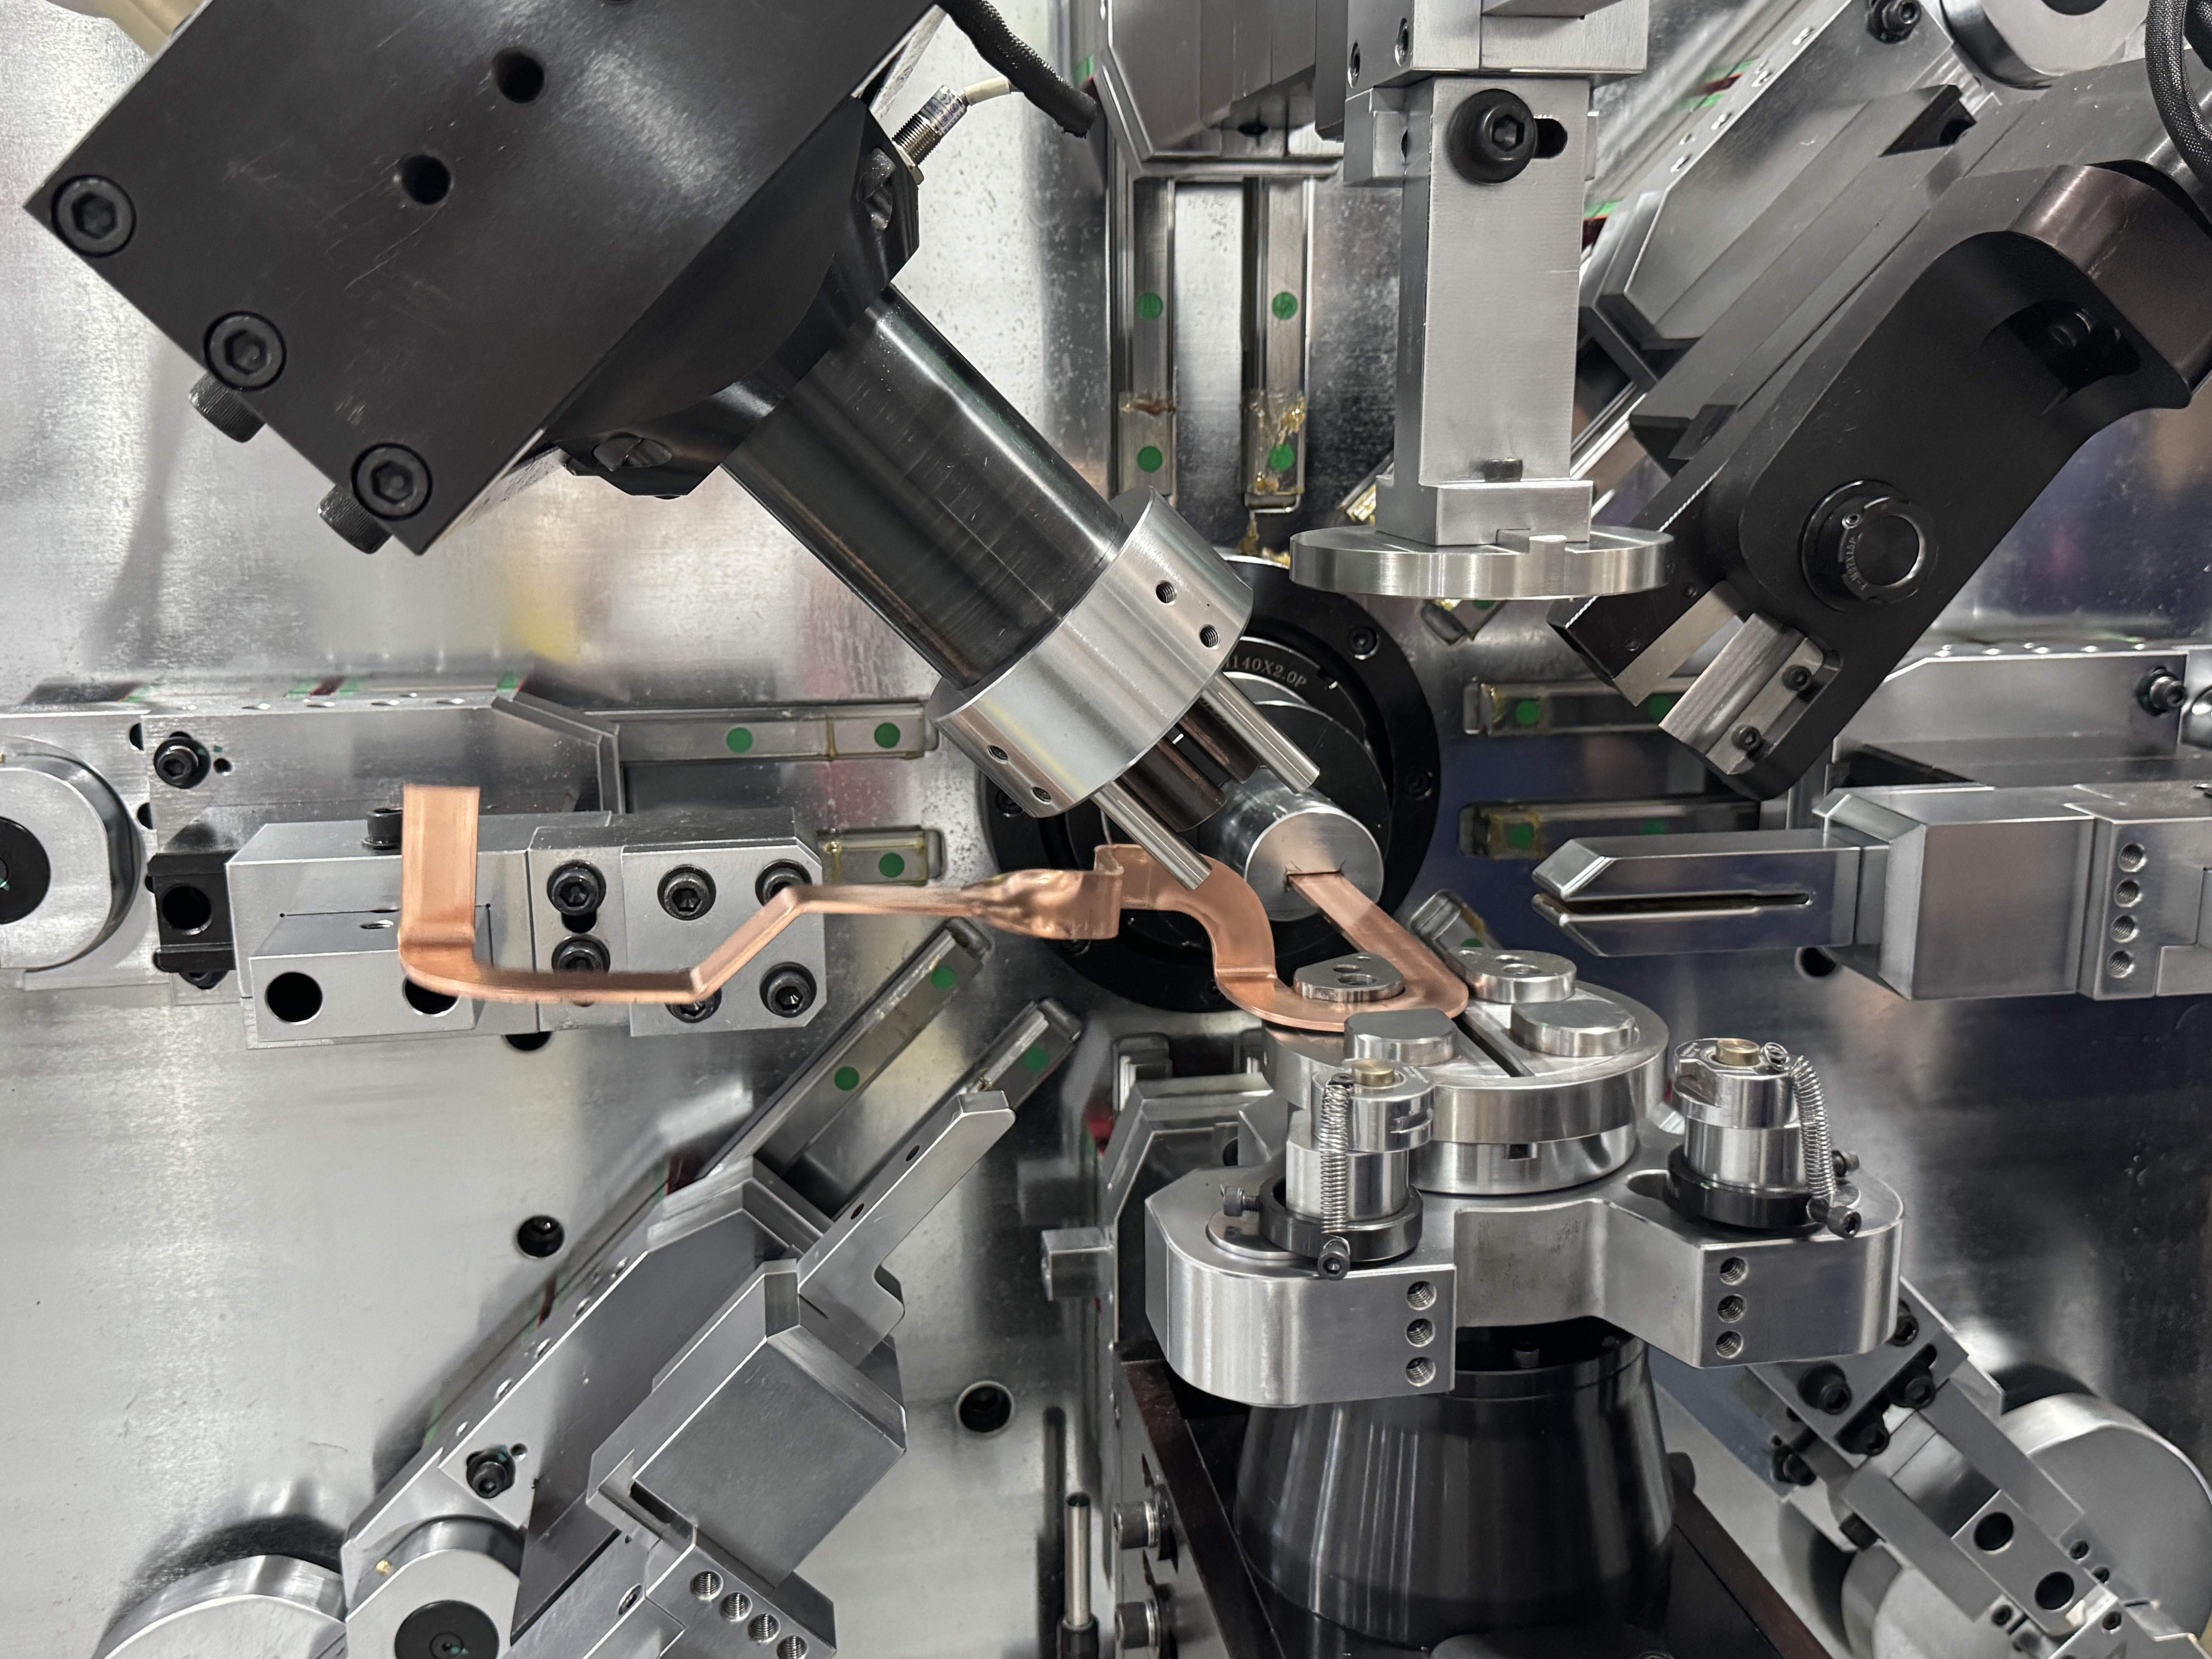
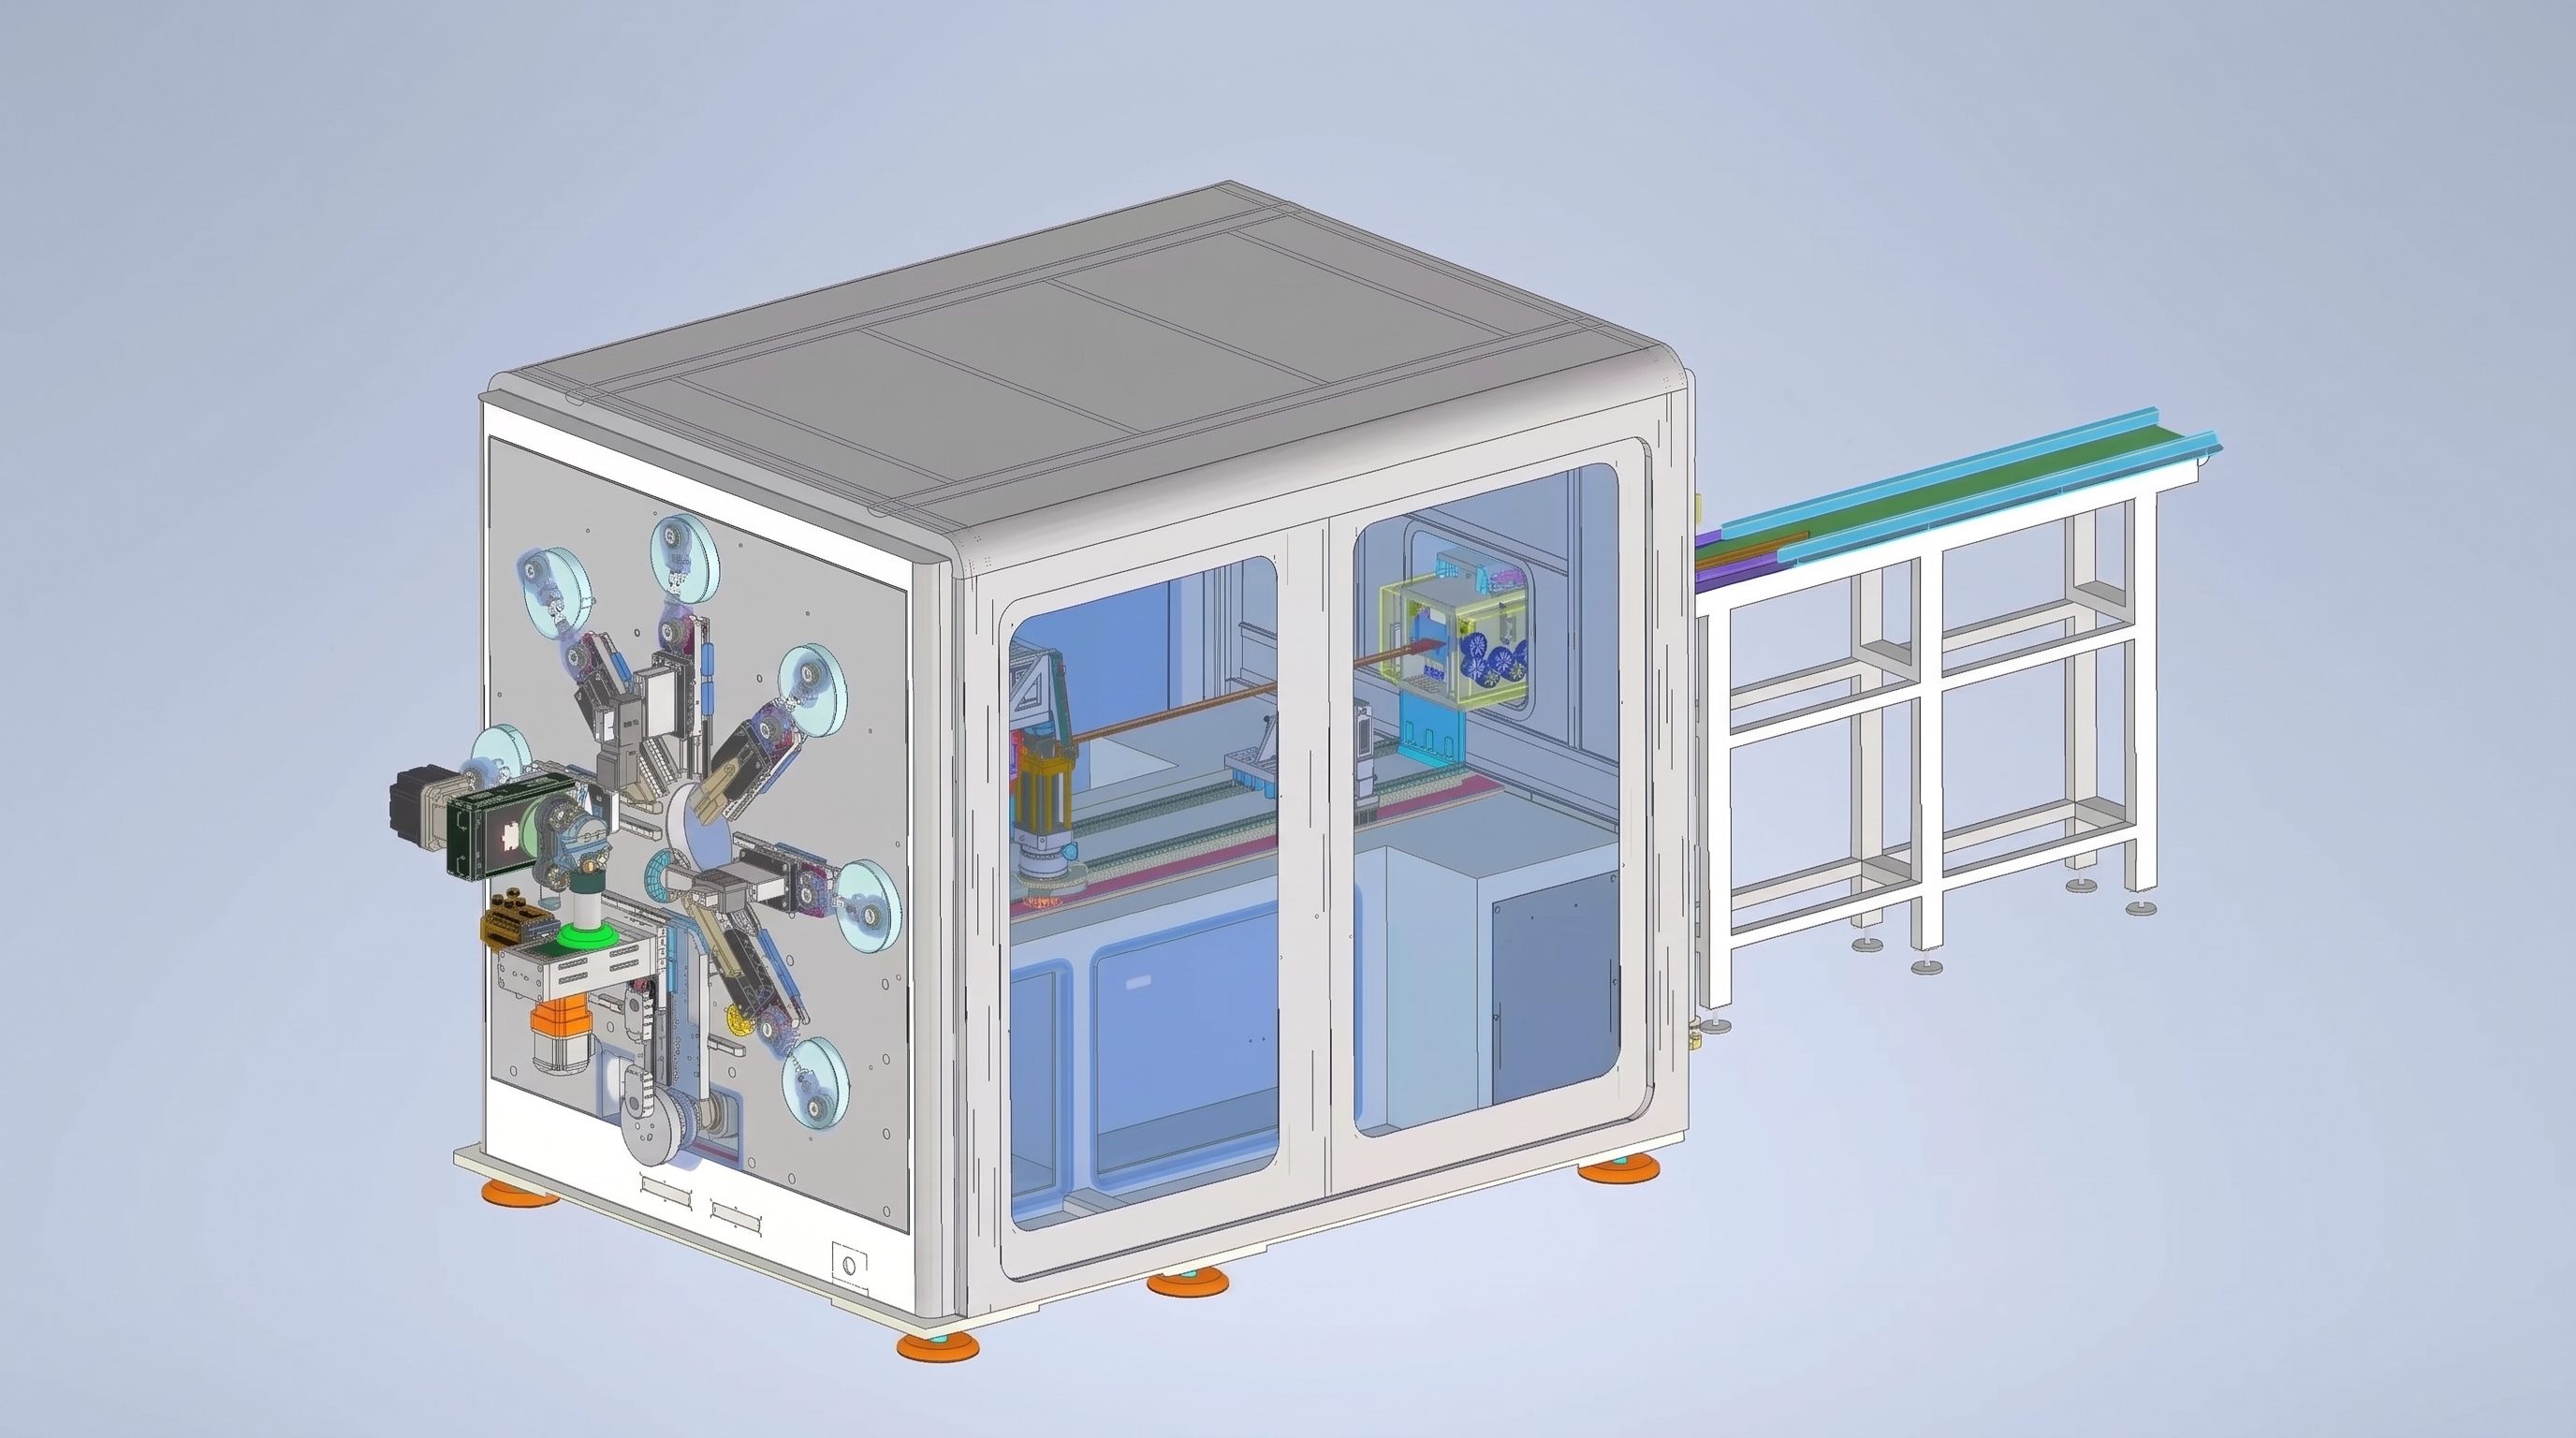
De cell die we hebben gebouwd is 30 m bij 12,25 m — 367,5 m² — groot met negentien machines die verbonden zijn door robots met zes assen. Geen enkele menselijke hand raakt het deel tussen de stations aan.
Wat de Negentien Stations Doen
| Stationgroep | Uitrusting | Wat het levert |
| 1 | Spoel aanvoeren, rechtzetten, snijden, lasermarkeren | 800–3000 mm snijlengte met een traceerbaarheidscode |
| 2 | Zesassige robotoverdracht | De bar raakt nooit een bankje |
| 3 | Dubbel-uiteinde afpellen | 10–100 mm kaal koper aan elk uiteinde |
| 4 | Dubbel-uiteind ponsen, 60 t | Beide uiteinden vormden in één slag |
| 5 | Borstelontbramen | Vier gezichten ontgrapt |
| 6 | Plasma- / droogijsreiniging | Onbedekt metaal bij de lasverbinding |
| 7 | Terminallassen, aan beide uiteinden | Twee terminals, één doorgang |
| 8 | Buigen, 13 assen | Vlakke, kant- en draaibochten |
| 9 | Corrigerende buiging | Hoektrim vóór loslating |
| 10 | Robot ontladen | Afgewerkte bars tot rekken |
Werkbereik van de cel: 50–240 mm² doorsnede, 15–40 mm breed, 2–6 mm dik.
Boog na las, en waarom die volgorde vastligt
Wat bij de buigkop aankomt, is niet langer vlak materiaal
Hier vallen de meeste lijnontwerpen uit elkaar. De bar die station acht bereikt, draagt al aan beide uiteinden gelaste terminals, een plasma-gereinigd oppervlak en een lasercode. Het klemmvlak is niet langer schoon rechthoekig materiaal — het is een laskraal, een terminale wortel, een peel-overgang.
Een puntcontactgreep glijdt op die geometrie en verplettert de las. Rupsbandvoeding krijgt hier zijn plaats buiten coatingbescherming: het verdeelt de klemkracht over het hele stangvlak en loopt rond de las en het terminal. DeBusbar buigmachineBij station acht kan een gelaste stang niet aan een knijpgreep werken.
Corrigerende buiging is een station, geen herwerkbank
Op een zandbank van 2,4 m is er bij de bocht een hoekverschuiving die zich ophoopt over zeven stations stroomopwaarts. Een speciaal trimstation maakt het in ongeveer twee seconden vrij: meten, duwen, loslaten. Zonder dat station verlaat een stang buiten hoek de lijn, voegt zich bij een pallet en wacht op een monteur. De continue stroom stopt daar.
Waar 75 tot 85 seconden vandaan komen
Bekijk de stations individueel: 30 seconden rechtzetten, 40 seconden ponsen, 50 seconden lassen, 75 seconden buigen. Speel die vier achter elkaar en je zit al op 195 s. De cel bereikt 75–85 s omdat de cycli overlappen — station negen bereidt zich voor terwijl station acht nog in vorm is.
De prijs van overlap: het langzaamste station bepaalt het ritme. Op deze lijn is het langzaamste station de bocht. Dat maakt de bender een capaciteitsbeslissing, geen gemaksaankoop. Een buiger die langzamer is dan de lasser verspilt de lasser; Een buiger die veel sneller is dan de rest verspilt kapitaal.
De nauwkeurigheidsbodem moet ook standhouden: ±0,2° herhaalbaarheid bij 90° bochten, ±0,1 mm voedingsfout bij 300 mm, en een 100.000-cycli geladen run-in vóór elk machineverkeer. Op een cel die honderden staven per dag produceert, maakt een onstabiele enkele machine het schoonmaken en lassen in de zes stations ervoor ongedaan.
Wanneer één machine negentien verslaat
Een geïntegreerde lijn is geen universeel antwoord. Het werkt als één of twee bars met veel kapasiteit werken, week na week. Verruim de productmix of verklein de lotgrootte en de overheadkosten over negentien stations eten de doorvoerwinst op.
| Beslissingspunt | Line fits | Zelfstandige machine past |
| Wekelijkse uitgave | Duizenden bars, één familie | Tientallen tot honderden, vluchtig |
| Productmix | Eén of twee families, smalle secties | Veel families, ordegedreven |
| Coatingtypes | Eén of twee (PA12, mica) | Frequent schakelen |
| Lassen | Interne terminallas, groot volume | Uitbesteed of handmatig |
| Vloeroppervlakte | 350 m² doorlopend | Strakke, gefaseerde investering |
De losse route ziet er zo uit: één 16-assige routeBusbar buigmachinezoals de TP-DL-45-6E, 12,0–45,0 mm breed en 2,0–6,0 mm dik, rupsgeleide voeding en een richtingseenheid, waarbij één operator twee machines bedient. Waar koper en aluminium mengen en coatings vaak veranderen, is de 13-assigeBusbar buigmachineBL-TP-50-7E dekt 15–45 mm koper bij 1,0–7,0 mm en 15–50 mm aluminium bij 1,0–8,0 mm, met drukregeling in plaats van wielwisselingen.
Faseren werkt beter: begin met rechtmaken, snijden en buigen, voeg dan afpellen, ponsen en lassen toe zodra het volume het rechtvaardigt. Goedkoper dan een volle cel die op halve belasting draait.
Wat ik nodig heb voordat ik een layout teken
- Stangtekeningen: doorsnede, breedte, dikte, ontwikkelde lengte, buigingsaantal
- Wekelijkse volume en ploegpatroon per barfamilie
- Coating: kaal koper, PA12, PVC-mica, aluminium
- Terminalspecificatie en lasproces: ultrasonisch, laser, TIG
- Beschikbare vloer, lengte per breedte, kolomafstand, kraanhoogte
- Streefcyclustijd en of de uitgang de pakketassemblage of schakelapparatuur voedt
- Bestaande apparatuur die in de cel moet worden opgenomen
Met die zeven items kan ik een station-voor-station fietstabel en een plattegrond terugsturen, niet een ja-we-kan-e-mail.
Als je volume de lijndrempel niet heeft bereikt, forceer het dan niet. Stuur eerst de trekkingen en de wekelijkse telling — we controleren of er één isBusbar buigmachineDraagt de last. Als dat zo is, koop dan één machine. Als dat niet zo is, praten we over deBusbar productielijnen de bouw van deNEV busbar productiecelRond je barfamilies, niet bij een catalogus. BELAN Machinery, uw deskundige aanbieder van automotive draadvormingsoplossingen.


