


Drie dingen veranderden in het gebruik van nieuwe energievoertuigen bij busbars, en alle drie landen ze op hetzelfde apparaat. Coatings werden standaard in plaats van optioneel. De balken werden dunner terwijl de huidige ratings stegen. Orderboeken zijn opgesplitst in kleinere partijen met meer materialen. Geen van deze verhalen is marktgroot. Elk is een verandering in wat eenBusbar buigmachinemoet het doen, en de machines die in 2022 adequaat waren, zijn nu de beperking.

Wijziging 1: coatings werden standaard, dus moest het voeren veranderen
Een kale koperen staaf verdraagt bijna elke voedingsmethode. Een PVC-, PA12- of mica-tape-balk doet dat niet. De coating heeft op sommige niveaus een lage hechting en geen compressibiliteit op allemaal, wat betekent dat het voedingssysteem nu de kwaliteit van elke busbar buigmachine bepaalt voordat de buiging überhaupt is bereikt.
Drie voedingsontwerpen concurreren, en slechts één dekt de volledige materiaalmix:
| Ontwerp | PA12 koper | PVC-mica | Groottewisseling |
|---|---|---|---|
| 8-wielroller | Ja | Nee | Nieuwe wielset, ~4.000 RMB, ~20 min |
| Clampvoeder | Langzaam | Ja | Pad-instelling |
| Rupsband | Ja | Ja | Drukafstelling, minuten |
Het praktische gevolg: fabrieken die rolgevoerde machines voor bare bar hebben gekocht, draaien nu een tweede proces voor gecoate onderdelen, of wijzen isolatieschade af die ze niet kunnen verklaren. De oplossing is mechanisch — een spoor dat de stang omsluit in plaats van hem te knijpen — en het is de grootste kwaliteitshefboom in coatingwerk.
Wijziging 2: dunnere staven, strakkere radius, zelfde coating
Een hogere vermogensdichtheid duwde de pakketten richting dunnere staven met nauwere buigingsradius. Dunne staaf plus strakke radius is precies de combinatie die binnenste bult en buitenste scheurvorming veroorzaakt: minder kopervolume om verplaatsing op te vangen, meer rek op de buitenste coating.
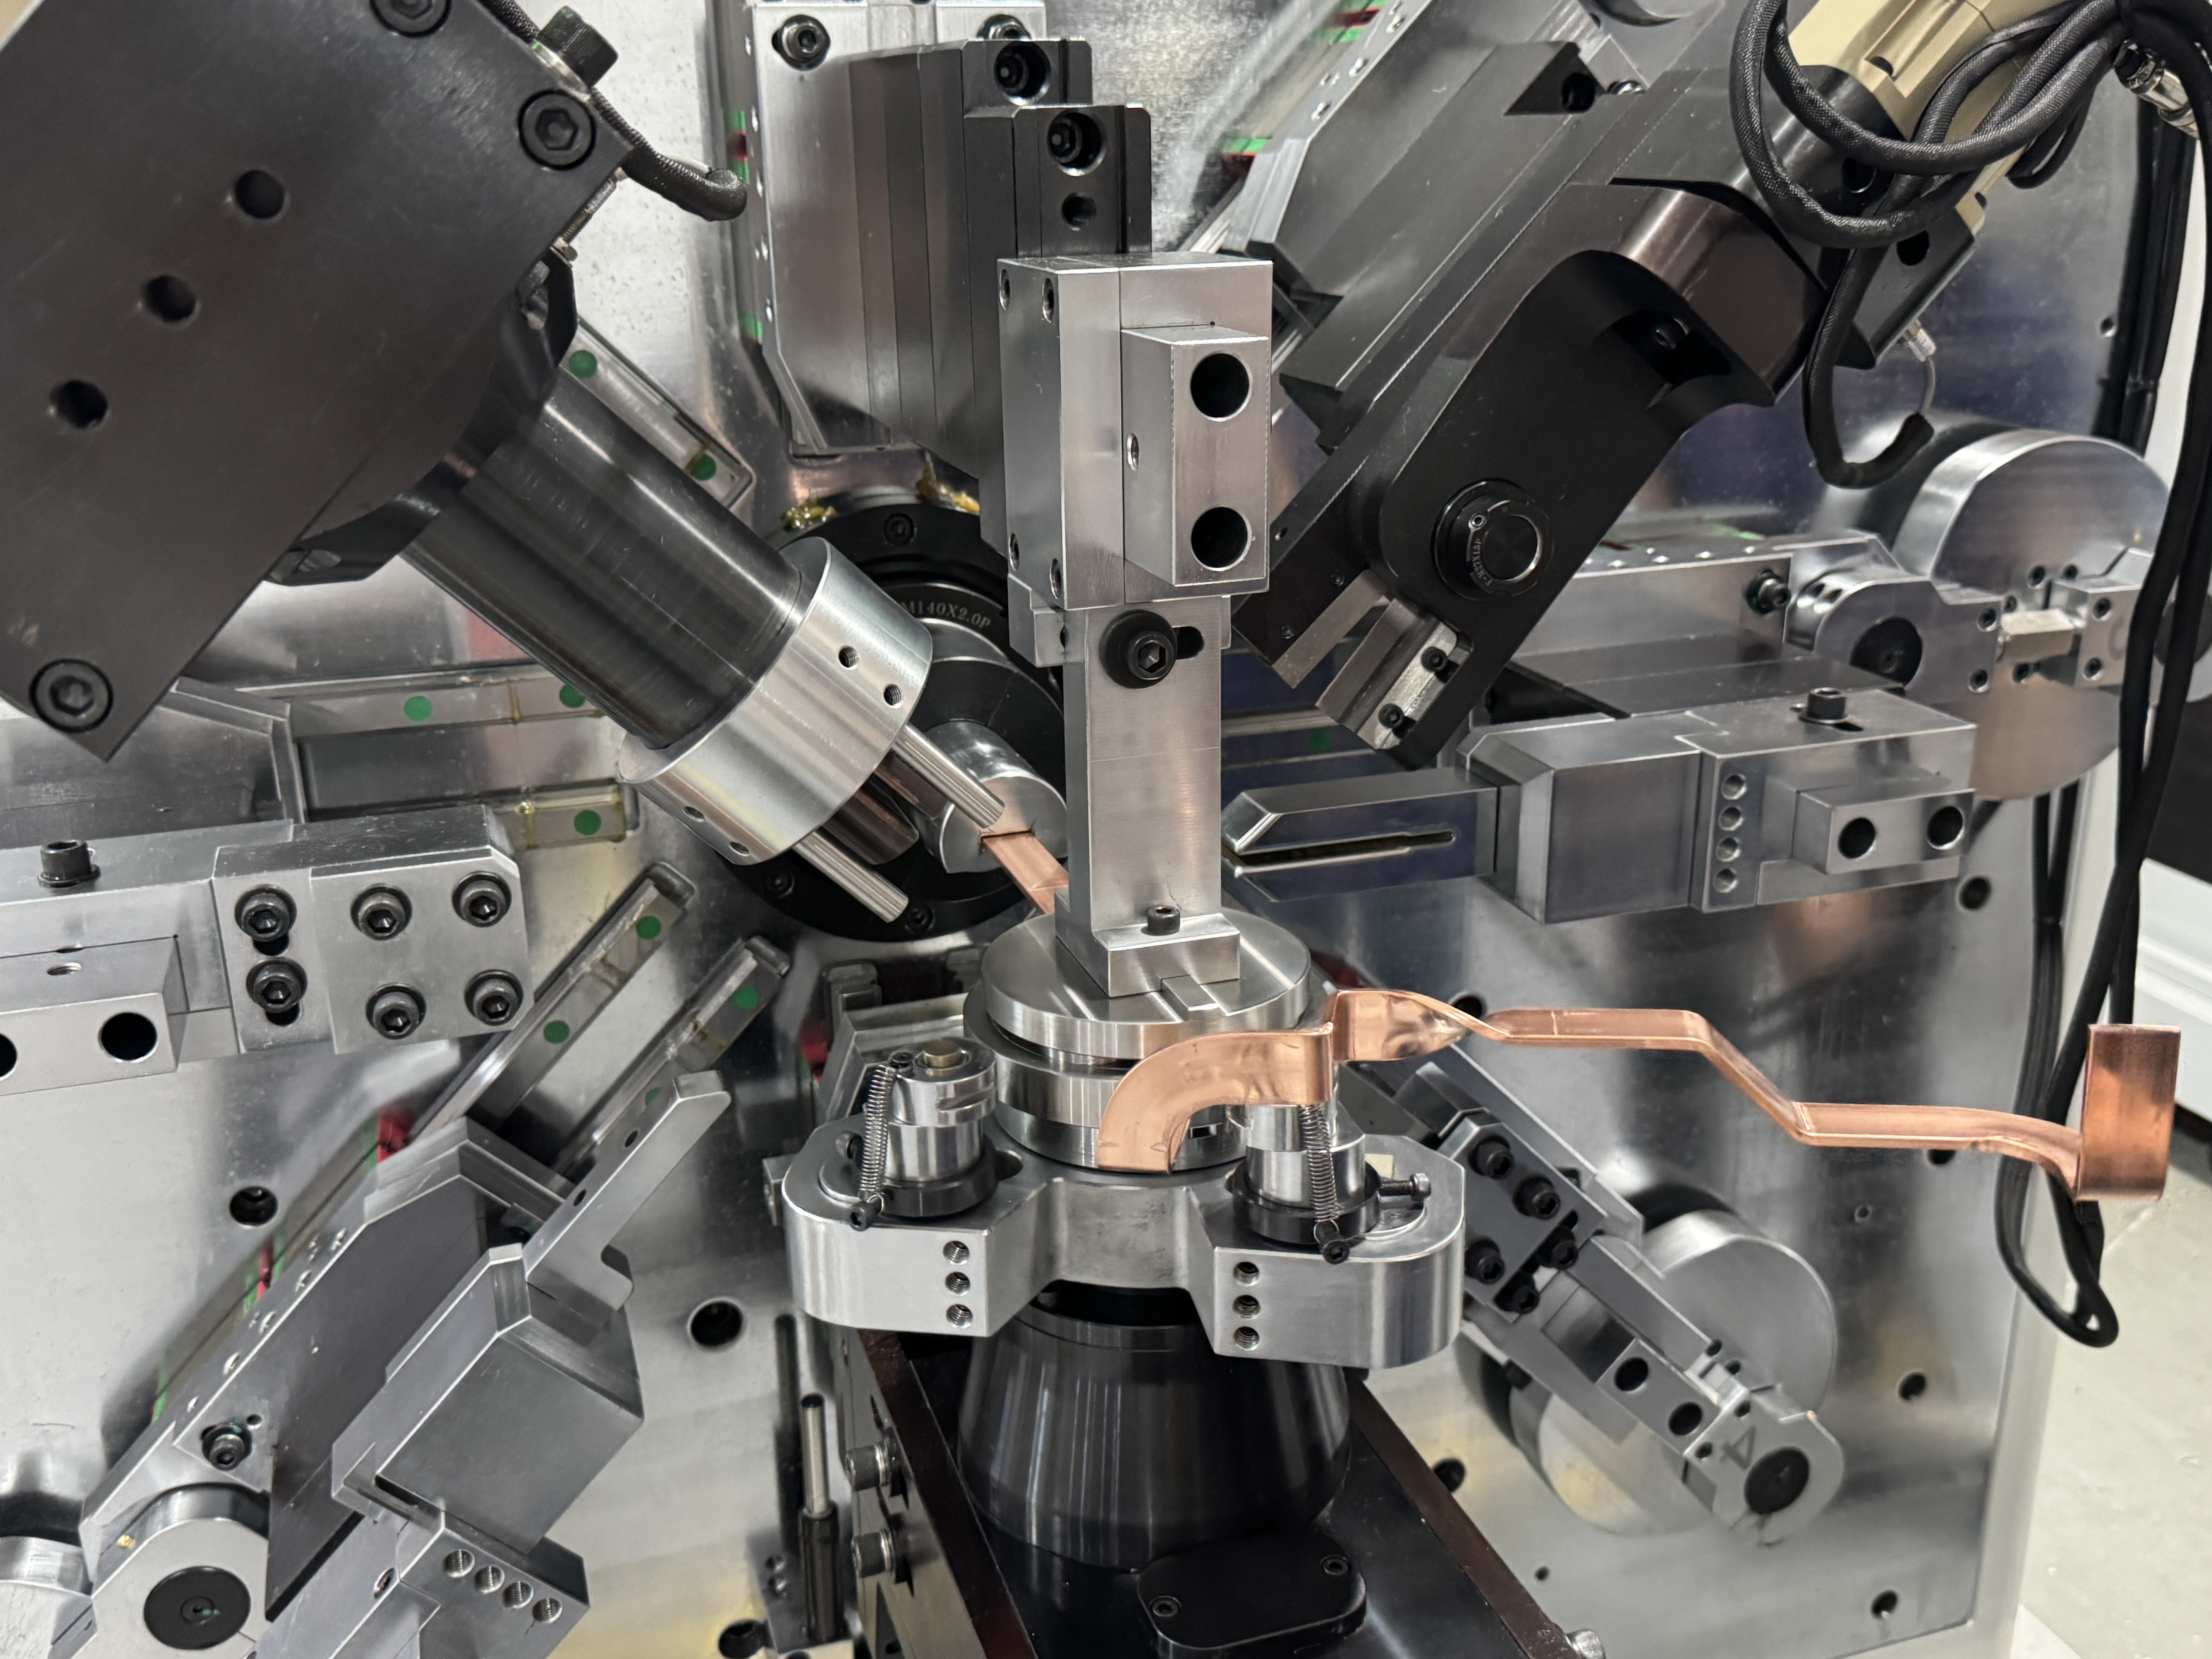
Twee procesreacties zijn nu standaard op onze machines. Ten eerste, geometriediscipline — de binnenstraal één keer de balkbreedte voor vlakke bochten en één keer de staafdikte voor verticale bochten, wat de bobbel vasthoudt tot 1,6 mm en 1,5 mm enkelzijdig tegen een industriële tolerantie van 4 mm aan beide zijden. Ten tweede, hoogfrequente voorverwarming bij de uitgang, zodat de coating het buigelastiek bereikt in plaats van koud en bros.
Geen van beide is een softwarefunctie. Beide zijn hardwarebeslissingen die tijdens de bestelling worden genomen, waardoor deze verschuiving inkoop verandert in plaats van productieplanning.
Wijziging 3: Gemengde materialen, kleinere kavels
Dezelfde fabriek buigt nu koper voor het ene programma en aluminium voor het volgende, in loten die klein genoeg zijn dat de omschakeltijd de marge opeet. Daarom is drukverstelbare rupsvoeding belangrijker dan alleen kwaliteit: op een 13-assigeBusbar buigmachineMet een breedte van 15–50 mm en een dikte van 2–7 mm is het wisselen van materiaal een drukinstelling en een programmabelasting, geen wielwisseling.
Werkplaatsen die nog steeds één materiaal per machine gebruiken, dragen een planningskosten die ze zelden meten. Twee machines die elk de helft van de week stilstaan, kosten meer dan één die binnen enkele minuten schakelt.
Wat dit betekent voor uitrustingsbeslissingen
Uit het bovenstaande volgen drie praktische oordelen:
- Koop het voedsysteem, niet de assentelling.De astellingen zijn vergelijkbaar tussen leveranciers; Voerontwerpen zijn dat niet, en voer bepaalt de opbrengst van gecoate staaf.
- Beschouw straalcapaciteit als aankoopcriterium.Vraag elke leverancier van busbar buigmachines naar de kleinste straal die de machine op je materiaal heeft zonder te barsten — met een testonderdeel, geen catalogusfiguur.
- Controleer herhaalbaarheid met records.Voedingsnauwkeurigheid van ±0,1 mm bij een slag van 300 mm en buigingsherhaalbaarheid van ±0,2° zijn alleen controleerbare claims als een leverancier de daarachter uithoudingstest kan aantonen.
Drie vragen die kopers blijven stellen
Kan één machine zowel gecoate als kale bar aan?
Ja, met geleide voeding en instelbare druk. Rolvoerders kunnen over het algemeen helemaal geen PVC-mica bar laten draaien.
Vertraagt het voorverwarmen de cyclus?
Nee. Hij loopt inline bij de uitlaat en voegt geen aparte afhandelingsstap toe.
Is aluminium moeilijker te buigen dan koper?
Het is zachter en wordt makkelijker gegeerd, dus contactdruk is belangrijker dan kracht. De beloningswaarden van het programma verschillen, daarom zijn aparte recepten het waard om te bewaren.
De richting is duidelijk
De trend is niet richting meer assen of grotere machines. Het is gericht op apparatuur die bestand is tegen kwetsbare materialen, strakke geometrie vasthoudt en snel schakelt. ABusbar buigmachineAlleen op Axis Count wordt vervangen voordat het afschrijvingsschema afloopt; Een aangekochte voerontwerp- en tolerantiebewijs zal in 2032 nog steeds verdienen.
Als je tekeningen dunner worden en je coatings gevarieerder, stuur dan je stavenlijst en je beste straal naar BELAN. We draaien de sequentie op onze busbar buigmachine en sturen de gemeten onderdelen terug, zodat de beslissing op onderdelen ligt in plaats van op voorspellingen.
BELAN Machinery, uw deskundige aanbieder van automotive draadvormingsoplossingen. Vraag een beoordeling voor 2026 aan met je huidige tekeningenset, met een proefbocht op je dunste gecoate staaf en de procesparameters gedocumenteerd.
Worden je tekeningen dunner en zijn je coatings gevarieerder?
Stuur ons je lijst met de balken en je beste straal. We zullen de sequentie uitvoeren op de matchmachine en de gemeten onderdelen met de parameters teruggeven — dus de beslissing ligt bij de onderdelen, niet bij voorspellingen.


