


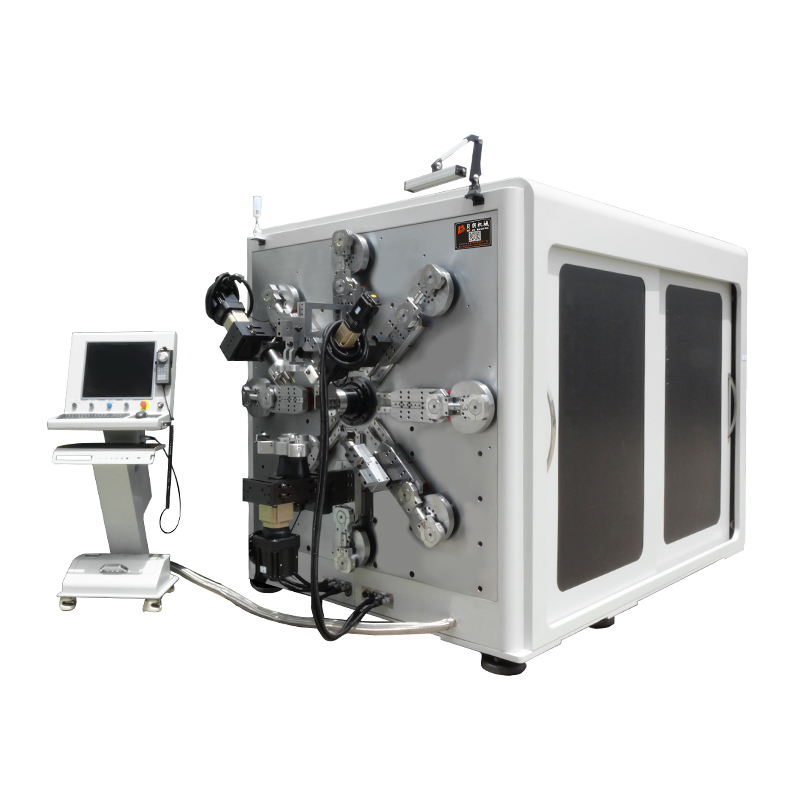
Je programmeert 90 graden. De staaf komt van de machine bij 92. Niemand raakte iets aan — de koper trok zich gewoon deels terug. Elke werkplaats die vlak koper vormt, voldoet hier in de eerste week aan, en de oplossing is geen zwaardere cilinder of een nieuwe matrijs. Op een modernBusbar buigmachine, springback is een geprogrammeerde variabele, op dezelfde manier als de voedingslengte en de binnenstraal. Hier is hoe we de beloningswaarden op productievloeren afleiden — en vasthouden.
Waar het herstel vandaan komt
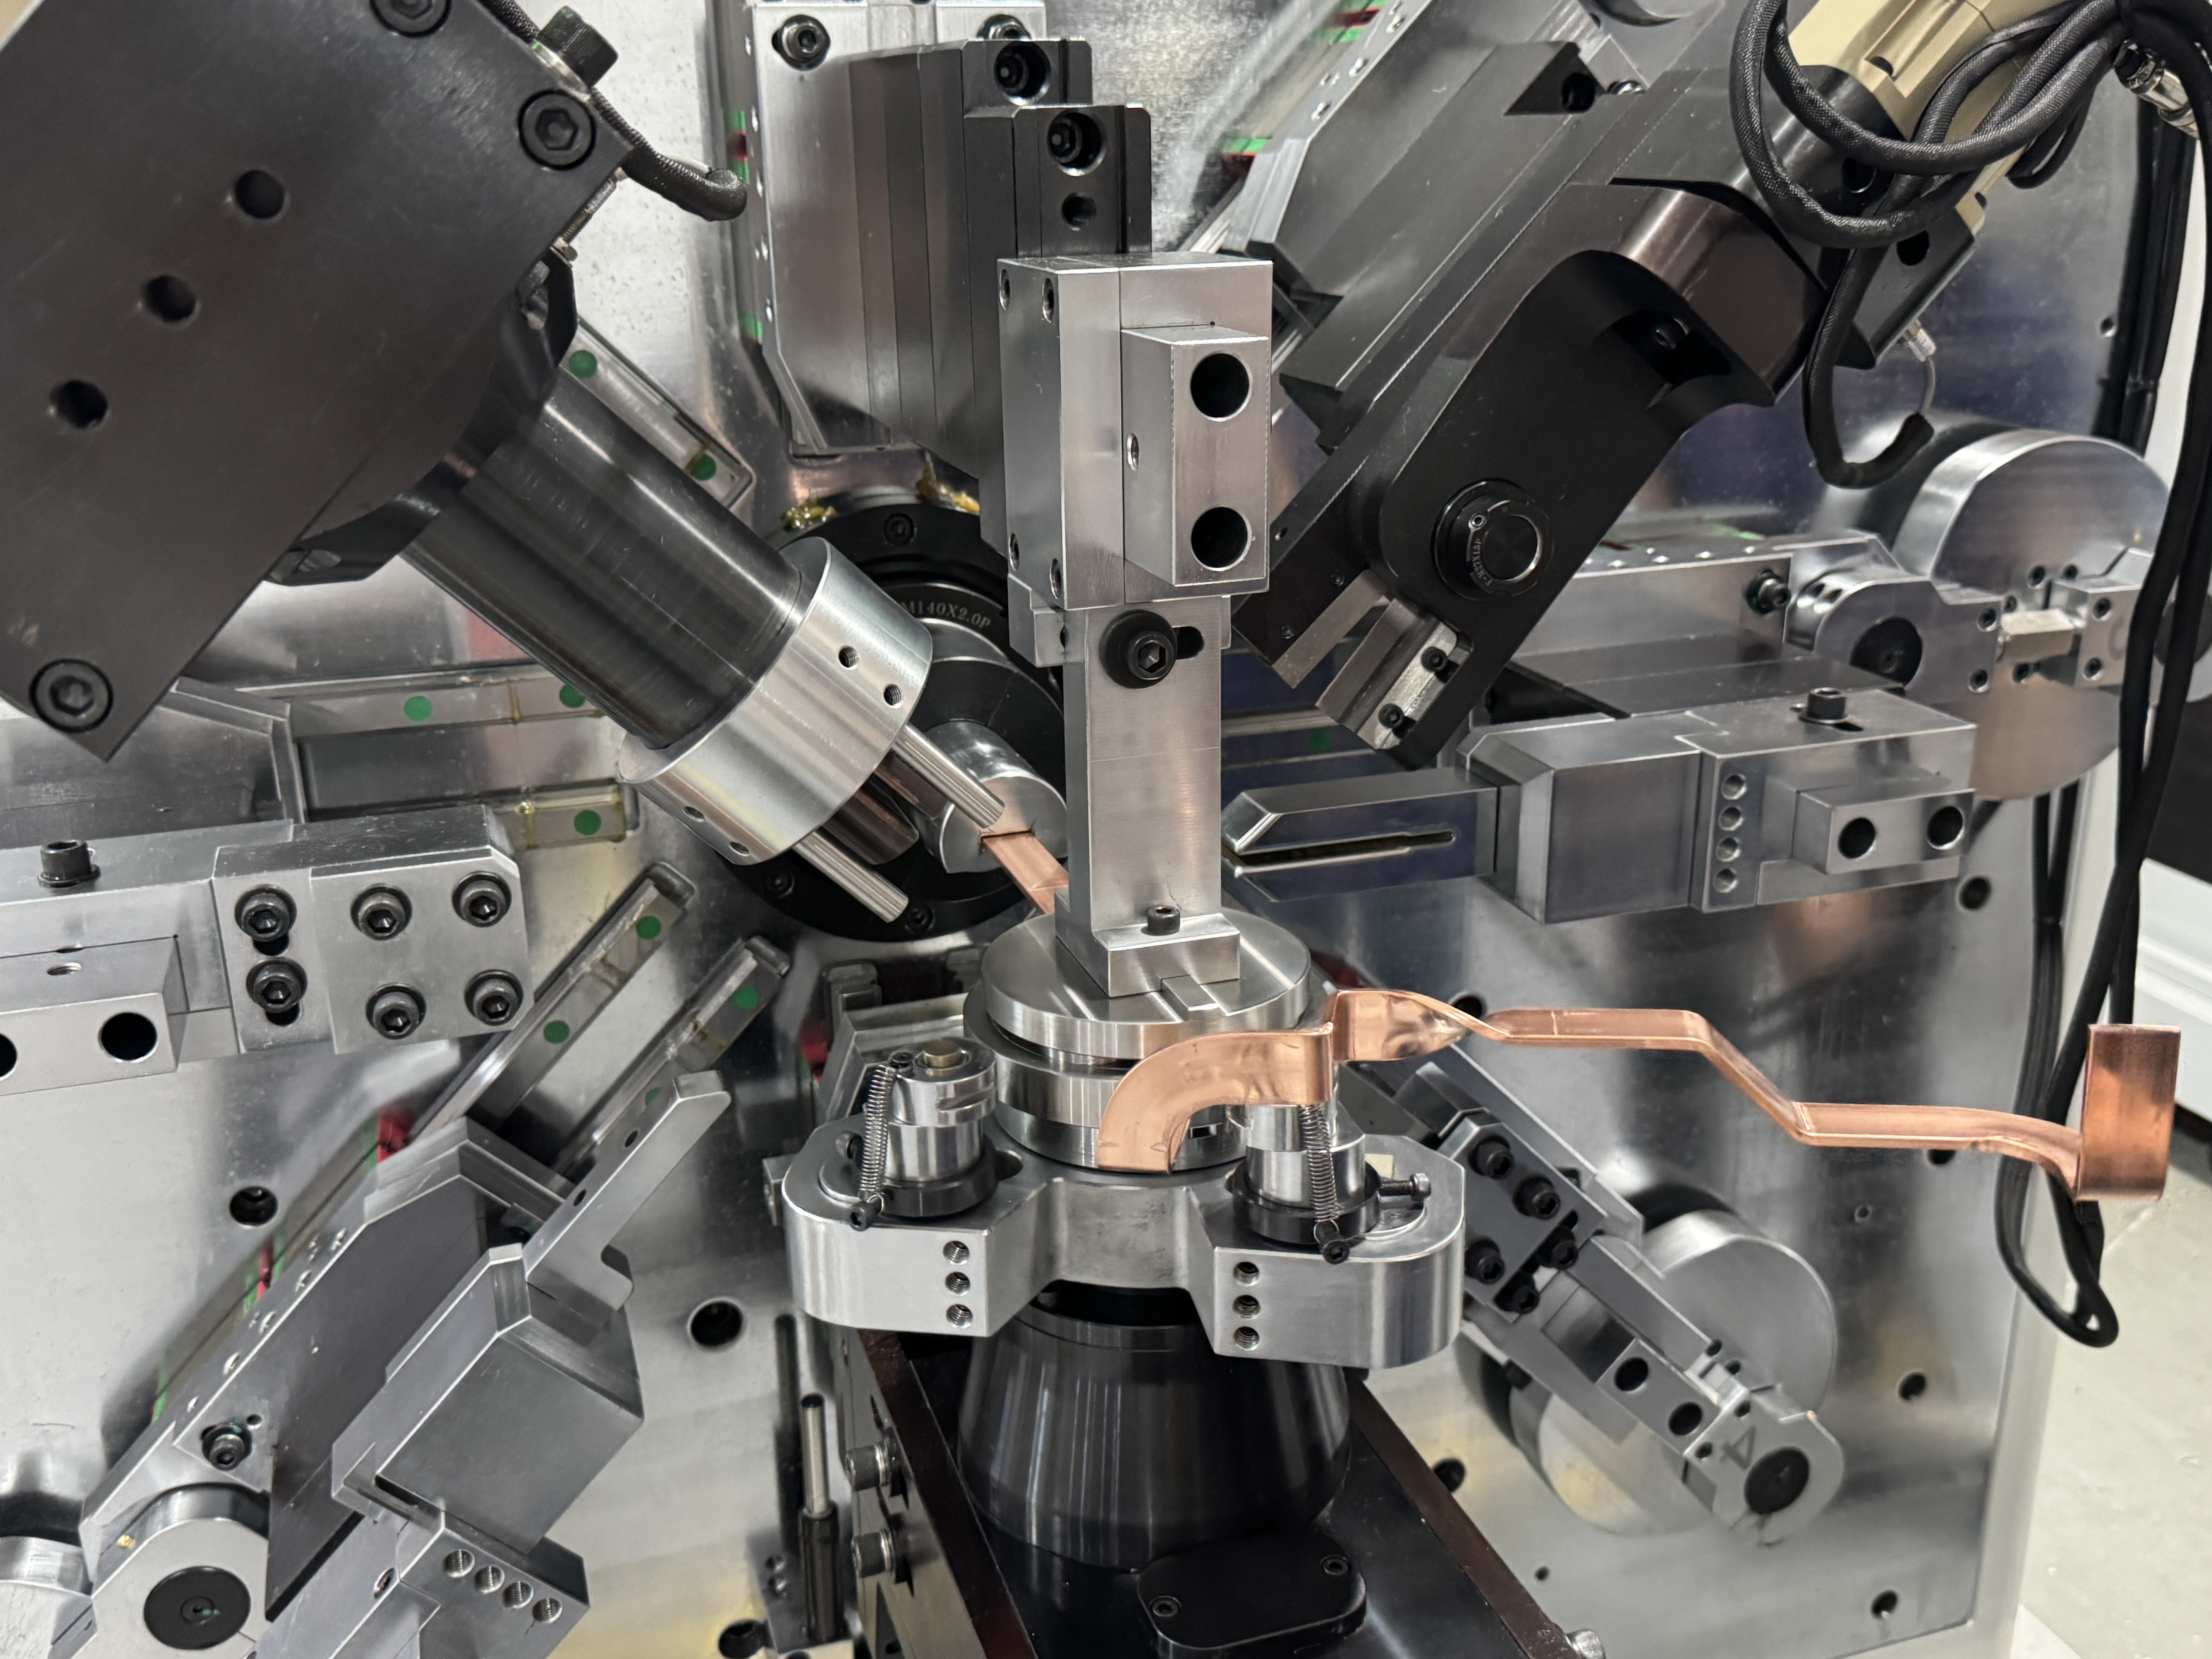
De buiging vervormt plastisch de binnenste straal van de staaf, maar de buitenste lagen blijven elastisch. Laat de druk los, en die elastische lagen trekken de stang gedeeltelijk naar achteren richting het vlak. Het herstel is niet willekeurig —Koperen busbar-veerterugvoerHangt af van drie geregistreerde variabelen. Zet ze op papier enCompensatie van de buighoek van de busbarwordt rekenkunde in plaats van folklore.
Drie variabelen die de herstelhoek bepalen
Op een 16-assigeBusbar buigmachinenet als onze TP-DL-45-6E kan dezelfde stang het buigende hoofd verlaten met vlakke buigingen, verticale bochten en draaiingen in één deel. Elke richting herstelt anders, dus de machine en het programma moeten ze apart behandelen.

Temperament
Zachte, gegloeide staaf herstelt het minst en behoudt de meest stabiele waarden tussen de lots. Halfharde balk — de meest voorkomende commerciële aandoening — herstelt merkbaar meer, en hier vindt het meeste compensatiewerk plaats. Hardgetrokken staaf herstelt het meest en varieert met het proces van de molen, dus behandel elke nieuwe leverancierspartij als ongecontroleerd totdat de eerste bocht het tegendeel bewijst.
Materiaal is net zo belangrijk. Als je koper en aluminium op één machine gebruikt — onze BL-TP-50-7E verwerkt koper 15–45 × 1–7 mm en aluminium 15–50 × 1–8 mm op dezelfde 13-assigeBusbar buigmachine— houd twee aparte afleidingsbladen bij. Aluminium deelt niet de herstelcurve van koper, en een waarde die uit een koperprogramma is gekopieerd, zal ontbreken.
Dikte
Dikkere staaf herstelt zich meer in absolute mate en minder voorspelbaar, omdat de deformatiezone dieper is. Een 3 mm staaf en een 6 mm staaf die naar dezelfde geometrie zijn gebogen, delen geen compensatiewaarde, zelfs niet bij dezelfde temperatuur. Dikteveranderingen zijn de meest voorkomende oorzaak van "hetzelfde programma dat vroeger werkte."
Bend Direction
Dit is de variabele die winkels vergeten. Vlakke bochten over het brede gezicht herstellen het minst. Verticale bochten door de dikke dimensie herstellen meetbaar meer. Twistsecties verspreiden de vervorming langs de twist en herstellen weer anders. Daarom verschillen onze nauwkeurigheidsdoelen per richting: vlakke bochten houden ±0,1°, verticale bochten ±0,2°. Het programmeren van één compensatiewaarde voor beide richtingen is de meest voorkomende oorzaak van hoekafwijzingen op gemengde geometrie-onderdelen.
Vergoedingsblad: Wat te registreren
| Variabele | Wat verandert er | Wat je moet opnemen |
| Temper (zacht / half-hard / hard getrokken) | Herstel groeit met hardheid; Hardgetrokken materiaal varieert per molen | Perceelwaarde; Eerste artikel controle op elk nieuw kavel |
| Dikte | Meer graden herstel, minder lineair, naarmate de staaf dikker wordt | Eén waarde per dikte, niet per onderdeelfamilie |
| Buigrichting | Vlak herstelt het minst (±0,1°), verticaal meer (±0,2°), draait los | Aparte waarden voor vlak en verticaal op hetzelfde deel |
| Materiaal (koper versus aluminium) | Volledig verschillende herstelcurves | Apart afleidingsblad per materiaal |
Bepaal de waarde in vier bochten
Op een nieuw materiaal en een nieuwe geometrie is de afleiding kort:
- Buig een teststuk naar de nominale hoek en meet het daadwerkelijke resultaat.
- Het verschil zit in de veerterugslag voor die combinatie — meet die tegen materiaal, dikte en richting.
- Voer de overbend in als programmacompensatie en voer het tweede deel uit.
- Verifieer. Als het tweede stuk binnen je acceptatieband zit, blijft de waarde staan. Zo niet, deel het verschil dan één keer — de herstelcurve van koper is bijna lineair in dit bereik.
Vier bochten, niet veertig. Werkplaatsen die compenseren door gevoel herhalen elke keer dat het materiaal verandert dezelfde waarden en geven de machine de schuld van de inconsistentie.
Houd de waarde in productie
Het herstel verschuift om redenen die niets met het programma te maken hebben: de temperatuur van een warme magazijnmiddag, veel voor veel hardheid, slijtage van gereedschap over maanden. Twee gewoontes houden het proces eerlijk. Eerste artikel per batch, gemeten met een meter — tien seconden meting tegen een bakje herbewerking. En gesloten-lus verificatie: elkeBusbar buigmachineWe Ship rijdt een 100.000-cycli endurance lading vóór levering, met hoekherhaalbaarheid geverifieerd tot ±0,2° bij 90°, zodat drift op je vloer verschijnt als een tolerantiealarm in plaats van een afgewerkte pallet met slechte onderdelen.
Stuur ons het materiaalblad, krijg de waarden terug
Koperen busbar-veerterugslag ziet er intimiderend uit in leerboeken. Op de vloer wordt het gereduceerd tot drie geregistreerde variabelen en een vier-bocht afleiding, en elke getrainde operator houdt hoeken vast zodra de records actueel zijn. Als je een startcompensatieblad wilt voor je daadwerkelijke materialen, stuur dan je stavspecificaties en onderdeeltekeningen naar BELAN — wij voeren de afleiding uit op onzeBusbar buigmachinelijn de waarden uit en geef de waarden terug met gebogen, gemeten teststukken uit je eigen materiaal. Voor modelselectie, een testbuiging of een celindelingsreview, neem contact op met ons engineeringteam.
BELAN Machinery, uw deskundige aanbieder van automotive draadvormingsoplossingen.

