


Een offerte voor een draadbuigmachine duurt vaak langer dan kopers verwachten: kopstation, ponsunit, dubbele kopvoerder, robotontlading, verzameltafel — elke lijn heeft een prijs. Na jaren van het bouwen van deze machines is onze regel simpel: de opties op eenCNC draadbuigmachinehet gaat niet om een hogere configuratie-niveau. Ze gaan erover of de structuur past bij jouw onderdeel. Onderdeellengte, links-rechts symmetrie, en of het einde een kop nodig heeft — zodra deze drie antwoorden op tafel liggen, wordt de machinestructuur in feite bepaald.
Er is geen "high-config" ladder
Kopers rangschikken graag machines klein, middelgroot, groot en gaan ervan uit dat de dure machine beter is. Draadbuigers splitsen zich niet op die manier. Dezelfde draaiarm-buigstructuur, met een breder draadbereik en één extra kopstation, bedient een geheel andere familie onderdelen. Loop de andere kant op en het werkt ook: een grotere machine die korte, kleine onderdelen vormt, wint niet van een kleinere machine qua flexibiliteit. Dus wanneer je deOpties voor CNC-draadbuigmachinesTel bij een offerte niet de lijnen — vraag voor welke onderdelen die opties zijn gemaakt.
DT51400 en 6800: Eén structuur, twee banen
Zelfde structuur, andere draadbereik en kop
De twee machines delen dezelfde draaiarm-buigstructuur. Slechts twee dingen verschillen: het draaddiameterbereik en het kopstation dat op de DT51400 wordt toegevoegd. BL-3D-DT51400 omvat Φ6,0–14,0 mm draad (treksterkte ≤500 N), 8 assen, 72,1 kW, 15.500 kg. BL-3D-6800 omvat zachte draad Φ3,0–8,0 mm en harde draad Φ3,0–6,0 mm, 6 assen, 12,2 kW, 3.000 kg. Dat is een dikkedraad versus dunne draad scheiding, geen standaard versus premium scheiding.
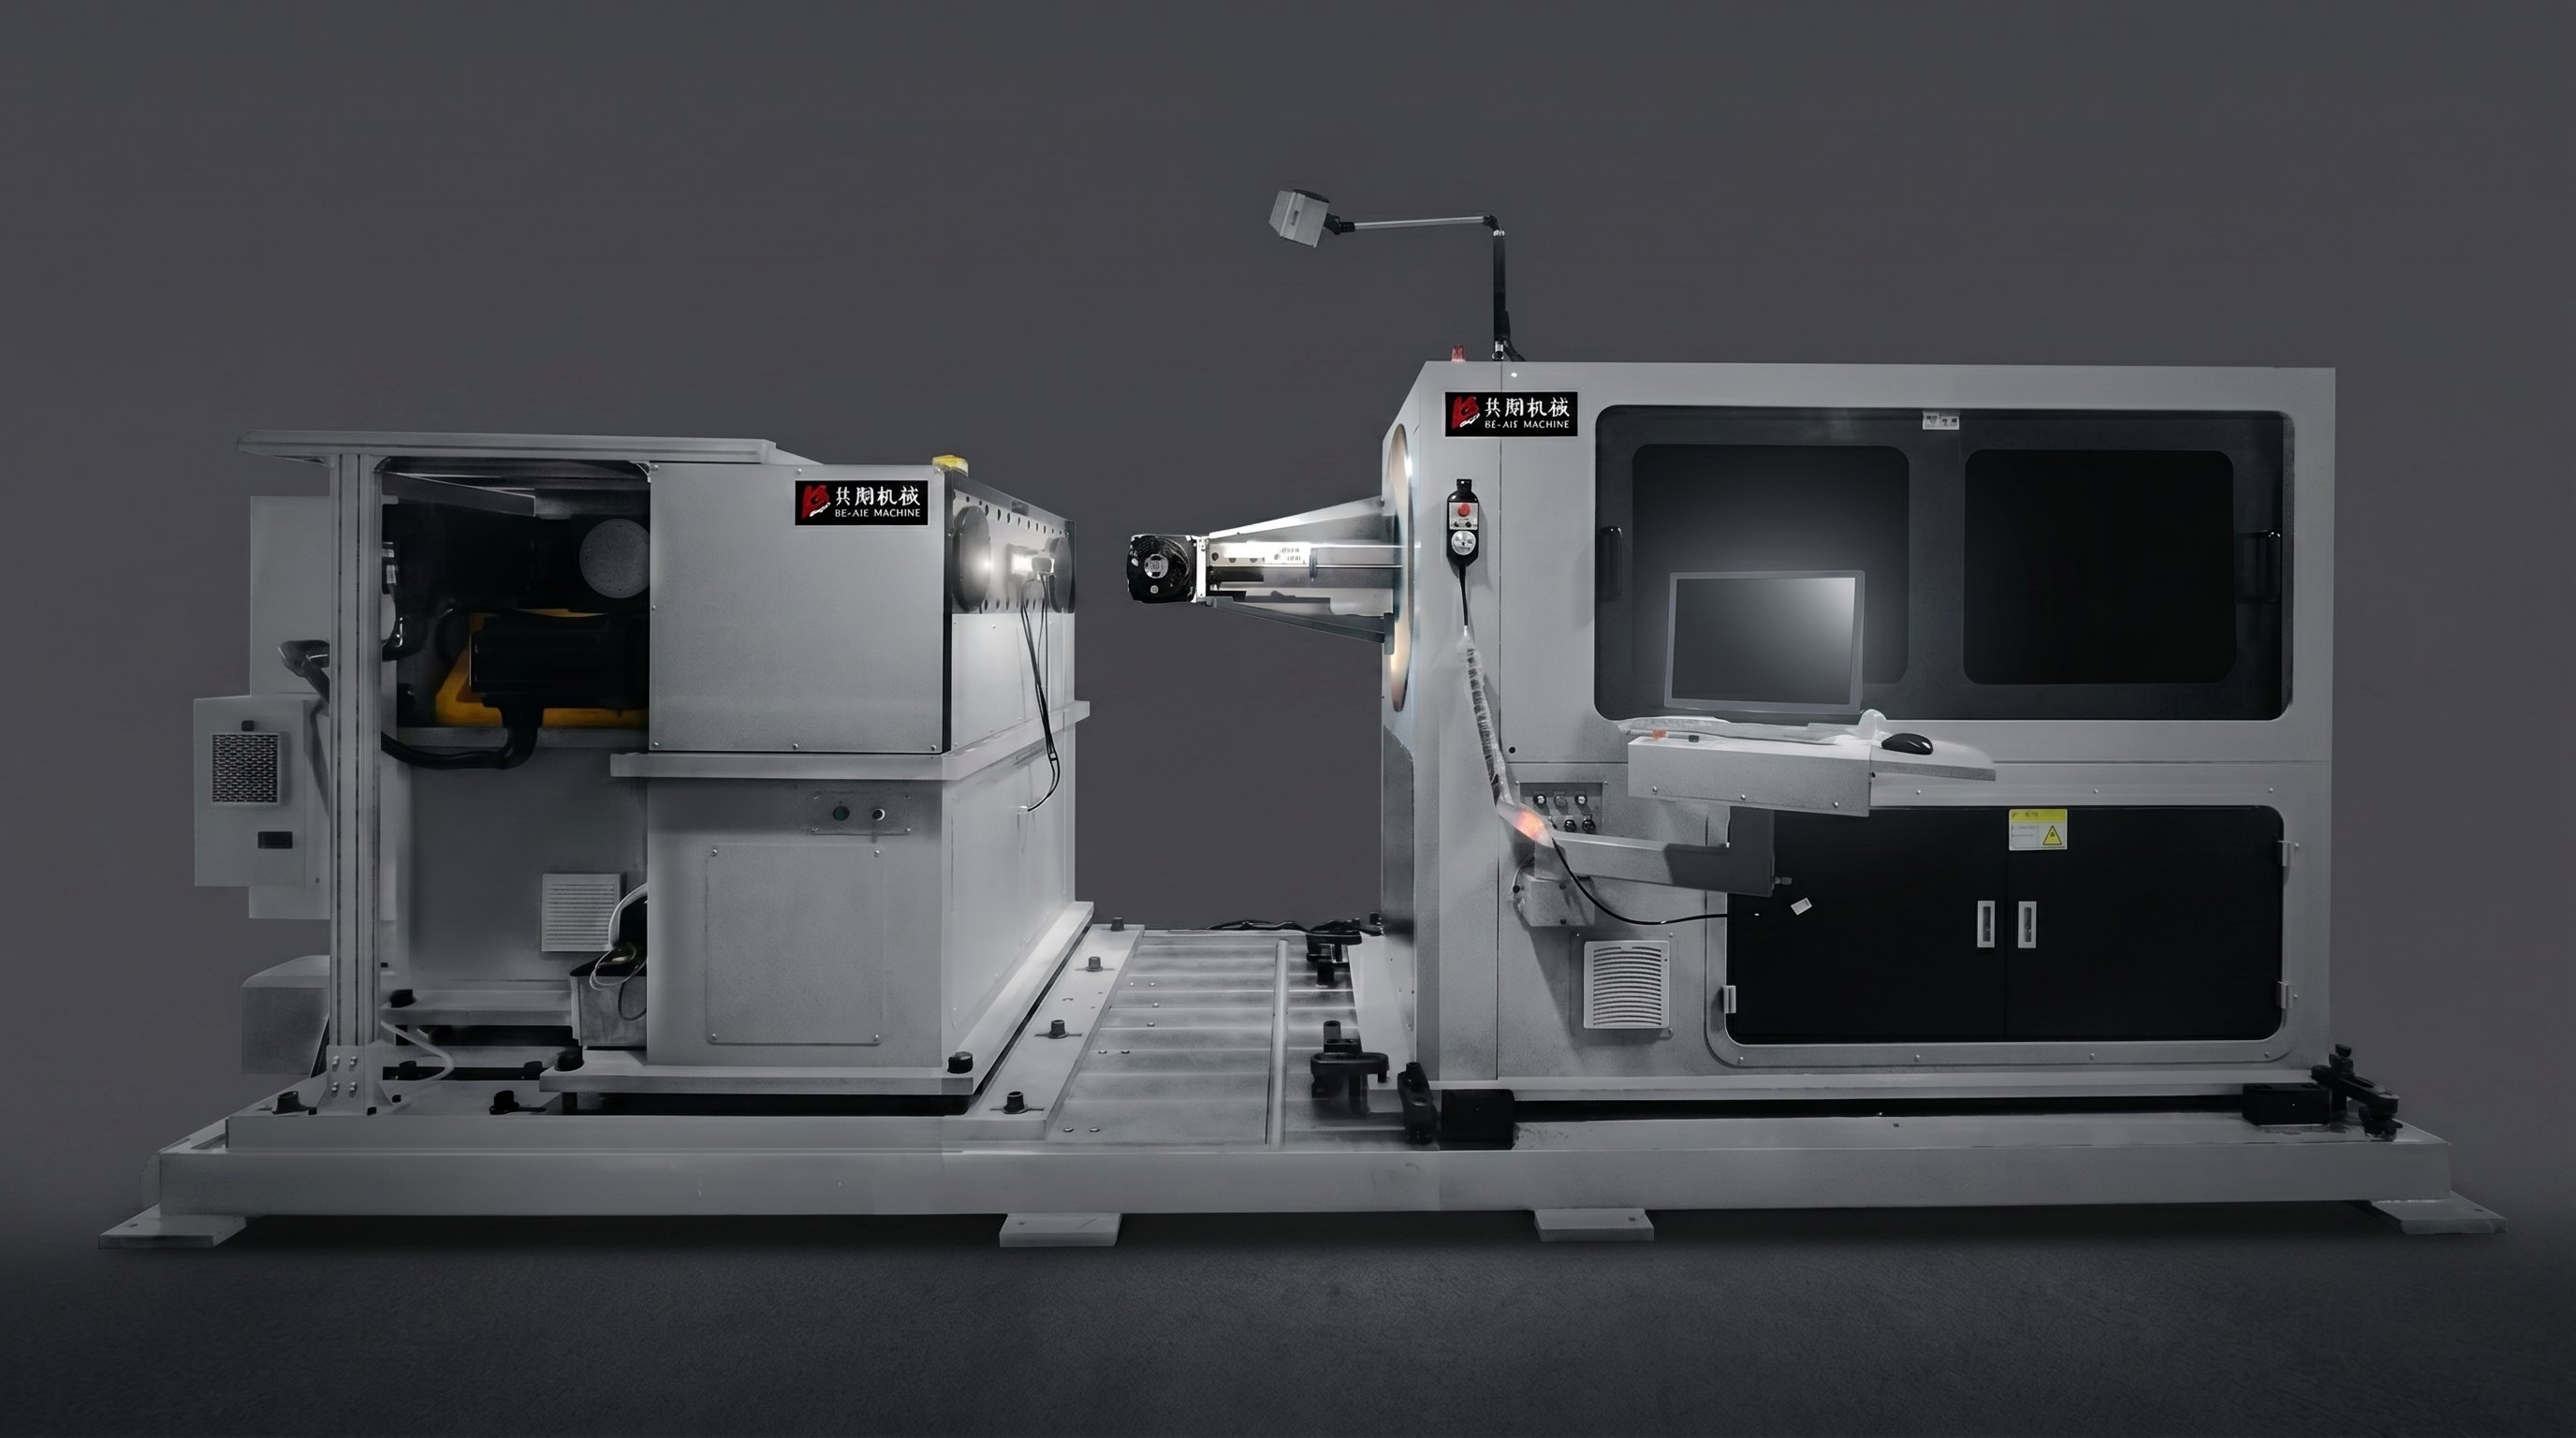
Het DT51400 koersstation: uitlaatpijphangers
Deze geïntegreerde kop- en buigmachine bestaat voor onderdelen zoals uitlaathangers voor auto's: één uiteinde wordt koud geheaded tot een haak of kogel, waarna de stang wordt gebogen in vorm. De traditionele route is persen en buigen op twee machines, met twee opstellingen en handmatige overgang ertussen. DT51400 integreert het sturen in de bender zelf — één spoel draad gaat erin, heading en bending komen in één keer naar buiten. Tegen de persroute is de cyclus korter, vervoert niemand onderdelen tussen stations, wordt er niets opnieuw vastgeklemd en kan één operator meer machines tegelijk bedienen.

Het koersstation kan ook worden uitgeschakeld, en de machine draait als een gewone bender — één machine die twee processen afdekt. Dat is wat het geïntegreerde ontwerp eigenlijk waard is: één proces minder, niet één extra rij op het specificatieblad.
Waar de 6800 wint: korte stukken
De sterkte van de 6800 is korte onderdelen: 6 assen, 520 mm buigslag, voedingsnauwkeurigheid 300 mm ±0,1 mm, hoeknauwkeurigheid 90° ±0,2°. Korte onderdelen betekenen een korte overspanning zonder ondersteuning, goede stijfheid en nauwkeurigheid plus stabiliteit die gemakkelijk vast te houden zijn; Snelle overgang past bij werk met veel mix en weinig volume. Ons FORVIA-project draait precies op deze cursus. Een vraagCNC draadbuigmachineZoals bij de 6800 is het mogelijk om stangen langer dan één meter te vormen — maar het verspilt de flexibiliteit en nauwkeurigheidsmarge waarvoor het gekocht is.
15600: Gebouwd voor achterstoelframestangen
Achterstoelframes zijn een andere taak dan voorstoelen. De stokken lopen langer — meestal van iets meer dan een meter tot meer dan twee — en de meeste komen in links-rechts symmetrische paren. Die twee feiten bepalen de machinevorm.
DeCNC draadbuigmachineBL-2T-15600 is een dual-head structuur: 15 gecontroleerde assen, harde draad Φ3,0–4,5 mm, zachtdraad Φ3,0–6,0 mm, 26,9 kW, maximale verwerkingslengte 2000 mm, minimale dubbele hoofd middenafstand 120 mm, 5.000 kg. Beide uiteinden vormen tegelijk, dus een symmetrische staaf is in één cyclus klaar — bijna de helft van de slag, en geen enkele hoeveelheid snellere voeding op een eenkopmachine jaagt dat terug.

Nauwkeurigheid is nog belangrijker dan het ritme. Bij een machine met één kop hangt een staaf van één tot twee meter onondersteund over het grootste deel van zijn lengte tijdens het buigen: zelfgewicht plus de buigreactie, trekdeflectie, trillingen en draaiing in het onderdeel, en de hoeken en vlakheidsdrift — hoe langer de stang, hoe erger het wordt. De dubbele kop klemt en vormt beide uiteinden tegelijk, waardoor de niet-ondersteunde overspanning tot een minimum wordt verkort. Dat is geen efficiëntie-discussiepunt; Het bepaalt of lange delen überhaupt consistent zijn.
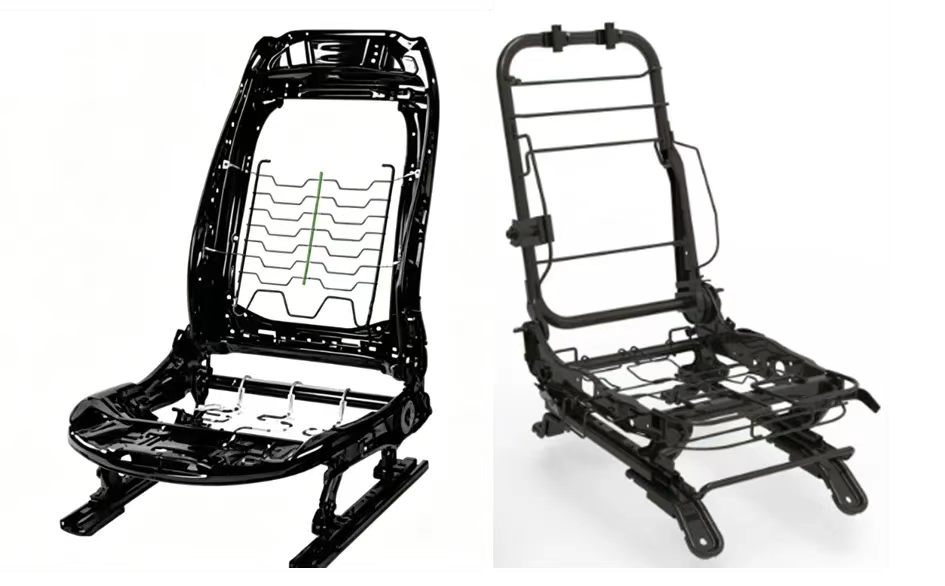
Het omgekeerde geldt ook. Kleine onderdelen met dichte vormen in het midden en bijna geen actie aan de uiteinden zijn niet geschikt voor dubbele koppen — de twee koppen zitten elkaar in de weg en de programmering wordt ingewikkeld. Die onderdelen horen op een machine met één kop.
Driedelige Families, Drie Structuren
| Model | Structuur | Draadbereik | Typische onderdelen | Waarom het wint | Niet voor |
| BL-3D-DT51400 | Draaiarmbuiging + geïntegreerde koplading (8 assen, 72,1 kW, 15.500 kg) | Φ6,0–14,0 mm (≤500 N) | Uitlaatpijphangers (heading + buiging) | Heading en bocht in één trek; vervangt persen + buigen, minder arbeid, kortere cyclus; Ook loopt het als een gewone bender | Fijndraadige kleine onderdelen die nooit het 14 mm bereik gebruiken |
| BL-3D-6800 | Draaiarmbuiging (6 assen, 12,2 kW, 3.000 kg) | Zacht Φ3,0–8,0 / hard Φ3,0–6,0 mm | Korte stukken, hoge mix laag volume | Korte niet-ondersteunde overspanning, hoge precisie en stabiliteit, flexibele overgang | Stangen boven de 1 m — onondersteund, traag |
| BL-2T-15600 | Dubbelkop gesynchroniseerd vormen (15 assen, 26,9 kW, 5.000 kg) | Hard Φ3,0–4,5 / zacht Φ3,0–6,0 mm | Achterstoelframe symmetrische stangen (1–2 m+) | Beide uiteinden vormen tegelijk, bijna halve cyclus, lange stangen hangen nooit zonder ondersteuning | Kleine delen met dichte middenlichaamvorming |
Stuur de tekening, we matchen de machine
Als u een tekening vasthoudt en niet kunt bepalen of deze kopgeïntegreerd, dubbelkop- of standaard enkelkopvorming nodig heeft, stuur dan de tekening en uw jaarvolume — wij koppelen de machine aan het onderdeel in plaats van de optielijst aan te vullen. De logica achter elkeCNC draadbuigmachineDe optie is één regel: eerst het onderdeel afstemmen. BELAN Machinery, uw deskundige aanbieder van automotive draadvormingsoplossingen.


