


Inleiding
Zelfs wanneer een CNC-draadbuigmachine precies de geprogrammeerde hoek volgt, kan het eindonderdeel nog steeds een paar graden van het doel afwijken zodra de draad wordt losgelaten. Voor fabrikanten die zitframedraad, schuimdraad, verbindingscomponenten of andere hoogvolume-draadonderdelen gebruiken, is dit een aanhoudende bron van dimensieafwijkingen, herwerking en batch-tot-batch inconsistentie.
De oorzaak is de terugveer: het elastische herstel dat in de draad optreedt nadat de buigkracht is verwijderd. Springback is een materieel gedrag, geen bedieningsfout, en kan niet worden weggemaaid — maar kan wel worden gemeten, gecompenseerd en consistent worden gecontroleerd. Deze gids legt uit waarVeerterugslag bij CNC-draadbuigenKomt voort uit welke factoren het beïnvloeden, en de praktische methoden die buignauwkeurigheid en vormconsistentie in de moderne tijd onder controle houdenCNC-draadbuigmachines.
Wat is veerback bij CNC-draadbuigen?
Wanneer een rechte draad om een gereedschap wordt gebogen, wordt de buitenkant van de bocht uitgerekt terwijl de binnenkant wordt samengedrukt. Een deel van deze vervorming is plastisch (permanent) en een deel elastisch. Het plastic gedeelte geeft de draad zijn nieuwe vorm; Het elastische deel is opgeslagen energie die terugkomt wanneer de buigkracht wordt losgelaten, waardoor de buiging iets ontspant.
In de praktijk kan een draad die op 90 graden is geprogrammeerd terugspringen en neerzetten op 87 of 88 graden, en kan de gevormde straal iets groter zijn dan de gereedschapsstraal. Het onderdeel is gebogen — alleen niet precies volgens de geometrie die het programma voorschrijft.
De mate van terugwinning verschilt per materiaal: een hardgetrokken stalen draad herstelt doorgaans meer dan een zacht gegloeide draad met dezelfde diameter, en veerdraad, roestvrij staal en laag-koolstofstaal kunnen elk verschillend gedrag bieden onder identieke buigomstandigheden. Dit begrijpen is het uitgangspunt om het te beheersen.
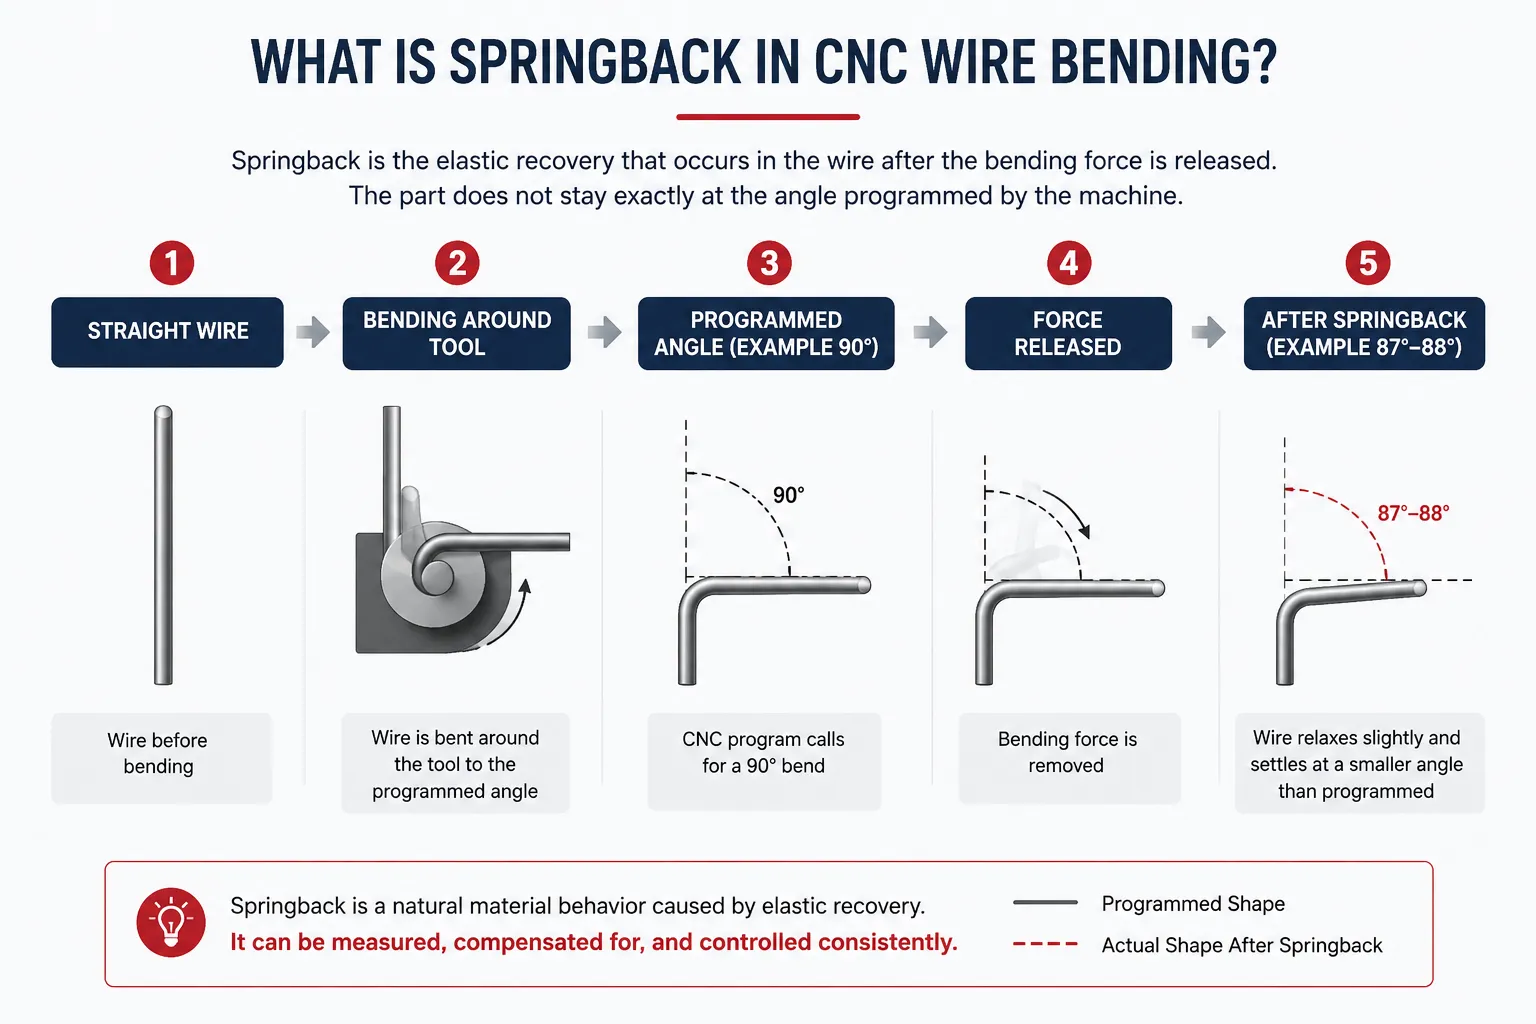
Waarom ontstaat veerterugslag tijdens het buigen van draad?
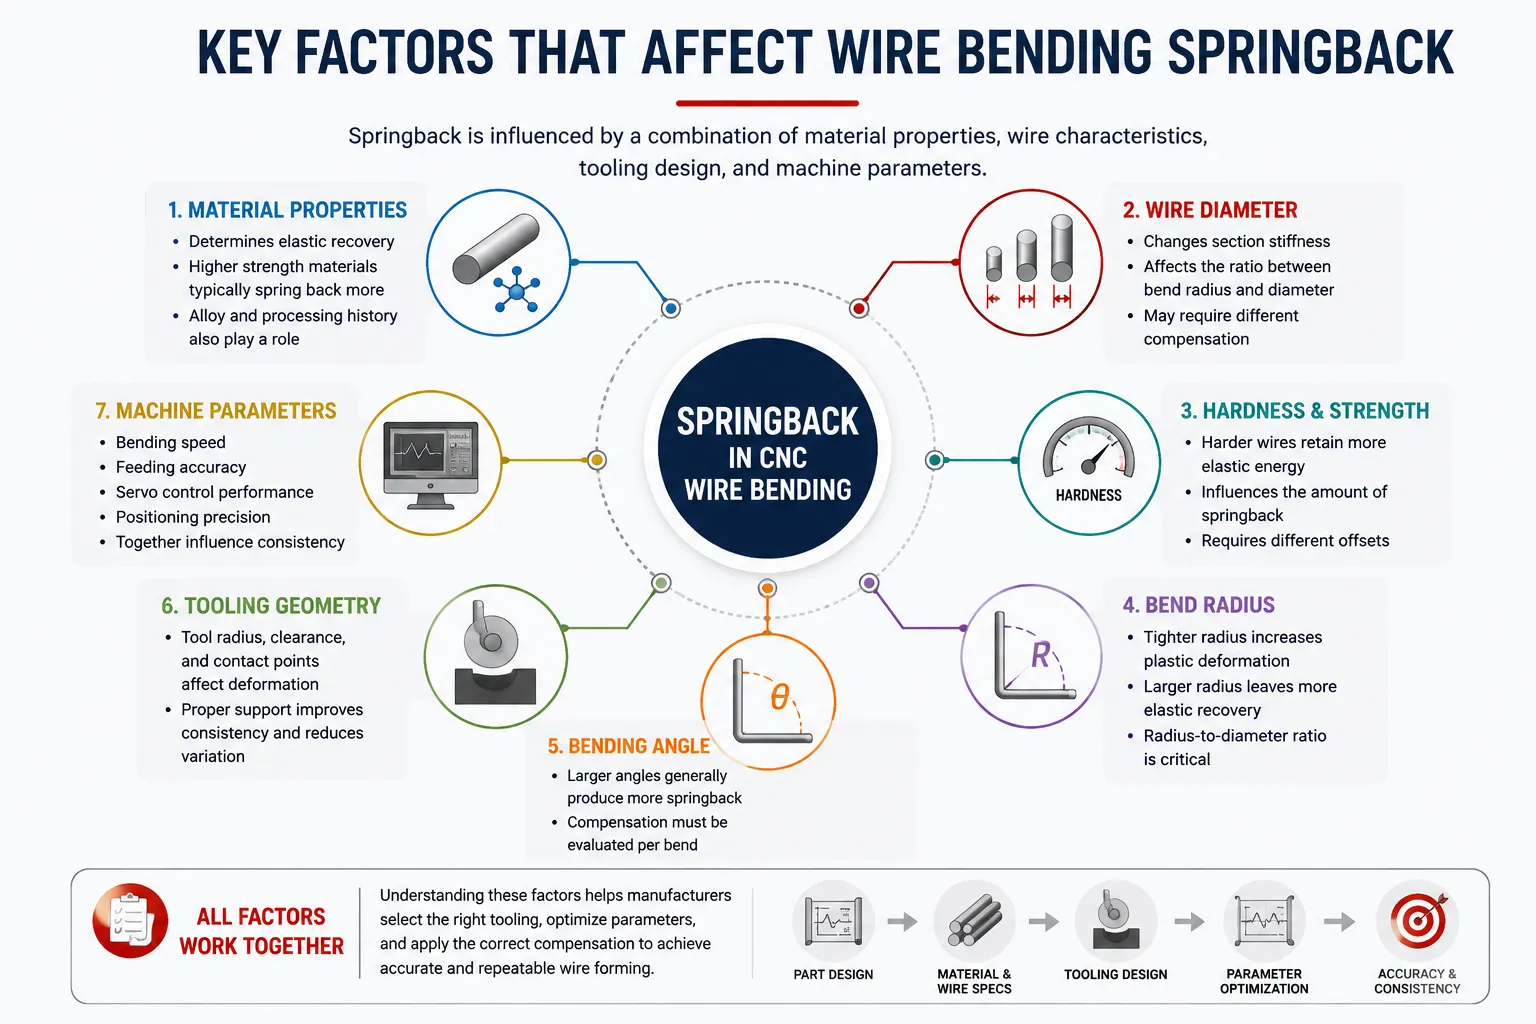
Springback is geworteld in het elastische deel van de vervorming, maar de grootte van dat deel hangt af van een combinatie van materiaal- en procesfactoren:
Materiaaleigenschappen en hardheid.Hardere, sterkere materialen behouden over het algemeen meer elastische energie tijdens het vormen, wat kan leiden tot een grotere opbrengst zodra de last is verwijderd. De exacte hoeveelheid hangt af van legering, temper en verwerkingsgeschiedenis, dus twee visueel identieke draden buigen mogelijk niet identiek.
Trek- en vloeisterkte.Materialen met een hogere vloeigrens ten opzichte van stijfheid vertonen doorgaans meer veerterugslag, omdat een groter deel van de vervorming elastisch blijft. Dezelfde onderdeelgeometrie kan daarom een andere compensatie nodig hebben wanneer de draadgraad verandert.
Draaddiameter.De diameter verandert de stijfheid van het draadgedeelte, en de verhouding tussen buigradius en diameter bepaalt met name hoeveel elastisch herstel in de buiging is ingebouwd — een procesvariabele, niet alleen een trekafmeting.
Buigradius en buighoek.Een smalle straal dwingt doorgaans een groter deel van de sectie tot plastische vervorming, terwijl grotere stralen en hoeken proportioneel meer elastische terugwinning kunnen opleveren. Compensatie moet daarom buig voor buiging worden geëvalueerd, niet alleen op basis van het materiaal.
Gereedschapsgeometrie en vormingsmethode.Hoe de draad wordt ondersteund, beperkt en gewikkeld tijdens het vormen beïnvloedt hoe voorspelbaar deze vervormt. Verschillende vormmethoden en gereedschapsindelingen kunnen verschillend herstelgedrag op hetzelfde onderdeel veroorzaken.
Buigsnelheid en machineparameters.Vormsnelheid, voedingsnauwkeurigheid en positioneringsgedrag kunnen allemaal bepalen hoe consistent de draad zijn bedoelde geometrie bereikt. Hun effect is meestal kleiner dan materiaalfactoren, maar draagt nog steeds bij aan variatie in precisiewerk.
Belangrijke factoren die de terugvering van draadbuiging beïnvloeden
De onderstaande tabel vat de belangrijkste factoren samen en wat elk van deze betekent op de productievloer:
| Factor | Hoe het de veerback beïnvloedt | Productieoverwegingen |
|---|---|---|
| Materiaal | Bepaalt het elastische herstelkarakteristiek van de buiging | Houd de draadkwaliteit en temper consistent tussen batches |
| Draaddiameter | Verandert de stijfheid van de sectie en de ernst van vervormingen | Valideer de compensatie opnieuw wanneer de diameter verandert |
| Hardheid | Hardere draden behouden doorgaans meer elastische terugvoer | Vraag materiaalcertificaten aan en test elk nieuw perceel |
| Buigradius | De straal-diameterverhouding beïnvloedt het relatieve herstel | Balansvormbaarheid, gereedschap en vermoeiingseisen |
| Buighoek | De compensatie schaalt mee met de gevormde hoek | Stel verplaatsingen per bocht vast, niet per onderdeel |
| Gereedschap | Beïnvloedt hoe de draad tijdens het vormen wordt beperkt | Inspecteer op slijtage; Herkalibreer na wijzigingen |
| CNC-parameters | Regelhoek, voeding en bewegingsconsistentie | Documenteer bewezen parametersets voor hergebruik |
Hoe terugslag de nauwkeurigheid van draadvorming beïnvloedt
Als het niet wordt beheerd, komt de veerterugslag op verschillende manieren naar voren: buighoeken vallen buiten de tolerantie, de totale afmetingen vervagen en assemblageproblemen ontstaan wanneer onderdelen in mallen, lasbevestigingen of koppelende onderdelen moeten passen. De afwijzingspercentages stijgen en operators besteden tijd aan handmatige correcties die het vormproces had moeten afhandelen.
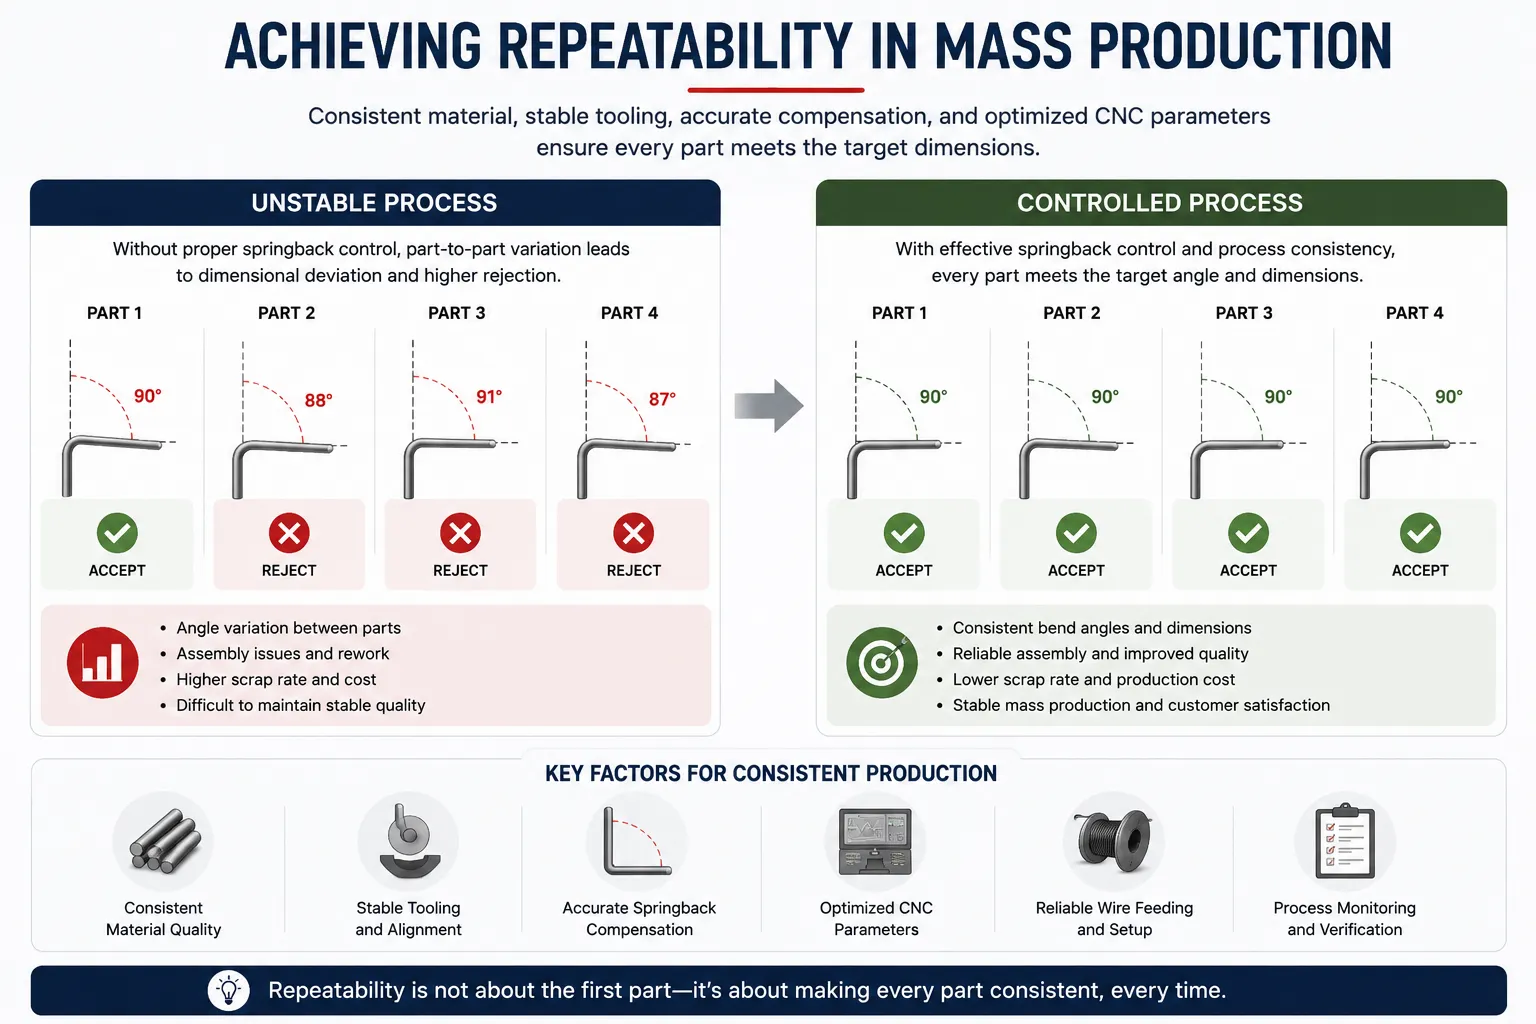
De grotere uitdaging bij grootschalige productie is niet één deel buiten tolerantie — het is variatie per deel. Wanneer materiaalpartijen veranderen, gereedschapsslijtage of parameters worden aangepast op gevoel in plaats van data, wordt de nauwkeurigheid van draadbuigingen instabiel van verschuiving naar verschuiving. Voor B2B-draadproducten is het vormconsistentie — herhaalbaarheid — wat een acceptabele leverancier onderscheidt van een moeilijke.
Hoe je de veerterugslag bij CNC-draadbuigen kunt beheersen
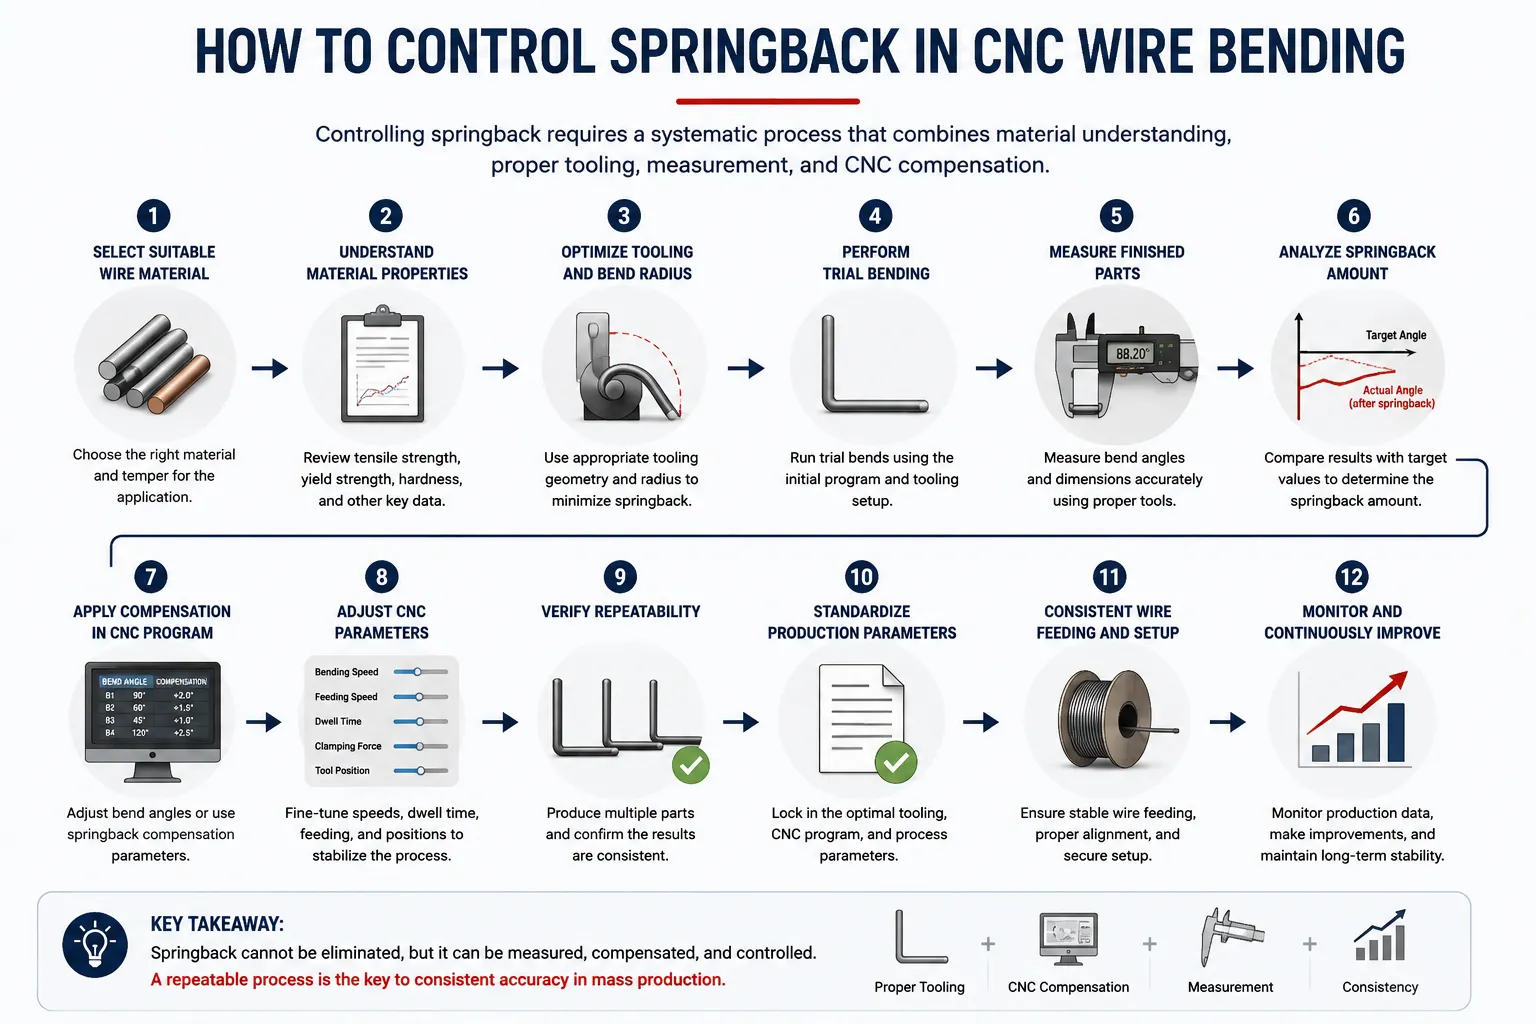
Springback-besturing is een workflow, geen enkele instelling. De volgende methoden behandelen elk een ander deel van het probleem, en samen vormen ze een herhaalbaar proces:
1. Kies geschikt draadmateriaal.Consistente veerback begint met consistent materiaal. Specificeer de kwaliteit, temper en oppervlakteconditie duidelijk en vermijd het mengen van loten binnen één productierun.
2. Begrijp materiaaleigenschappen voordat je gaat programmeren.Verkrijg hardheids- en trekgegevens van de daadwerkelijke gebruikte draad. De vergoeding van een referentiemateriaal mag niet overgedragen worden naar een ander perceel, dus behandel elk nieuw materiaal als een nieuw startpunt.
3. Optimaliseer de buigstraal.De straal beïnvloedt hoeveel vervorming elastisch blijft. Het ontwerp buigt het evenwicht tussen vormbaarheid, gereedschapslevensduur en functionele eisen in plaats van standaard te kiezen voor de grootste beschikbare straal.
4. Optimaliseer de geometrie van de gereedschappen.Gereedschap bepaalt hoe de draad wordt ondersteund en vastgehouden tijdens het vormen. Goed afgestemde gereedschappen maken vervorming voorspelbaarder, wat op zijn beurt veerbackcompensatie stabieler maakt.
5. Gebruik overbuigen wanneer dat gepast is.Als een bocht betrouwbaar twee graden terugveert, laat een lichte buiging voorbij het doel het onderdeel herstellen op de tekenmaat — geldig alleen wanneer het herstel consistent is.
6. Stel de compensatieparameters voor de veerterugslag vast.Bouw een gedocumenteerde offset voor elke bocht op basis van gemeten resultaten in plaats van aannames. Behandel deze waarden als procesgegevens die tot het onderdeelnummer behoren.
7. Pas de CNC-buigparameters aan.Buighoek-, voedings- en bewegingsparameters werken samen met het herstelgedrag van het materiaal; Door ze af te stemmen op de daadwerkelijke draad en het resultaat op te nemen, wordt trial-and-error een duidelijk proces.
8. Proefbuigen uitvoeren.Proefbuigingen van het eerste artikel met productiedraad laten zien hoe het materiaal zich gedraagt voordat een volledige batch wordt ingezet — essentieel wanneer materiaal, gereedschap of geometrie verandert.
9. Afgewerkte onderdelen opmeten.Controleer hoeken en afmetingen met geschikte meetmethoden — hoekmeters, armaturen of zichtmeting afhankelijk van tolerantie. De meting sluit de lus tussen voorspelde en daadwerkelijke veerterugslag.
10. Productieparameters vastleggen en standaardiseren.Zodra een parameterset conforme onderdelen produceert, vergrendel deze dan. Gedocumenteerde parameters maken resultaten herhaalbaar over operators en verschuivingen, en verkorten de overgang bij herhaalde orders.
11. Houd de draadvoeding consistent.De voervariatie verschuift waar elke bocht begint, waardoor de effectieve geometrie verandert, zelfs als de hoeken correct zijn. Consistente voeding beschermt de algehele nauwkeurigheid van draadvorming.
12. Gebruik multi-axis coördinatie waar nodig.Complexe 3D-draadonderdelen buigen in meerdere vlakken, en elk vlak kan zijn eigen herstelgedrag vertonen. Gecoördineerde meervoudige beweging in de moderne wereld3D-draadbuigmachineshoudt de hele vormingsreeks consistent in plaats van elke bocht geïsoleerd te behandelen.
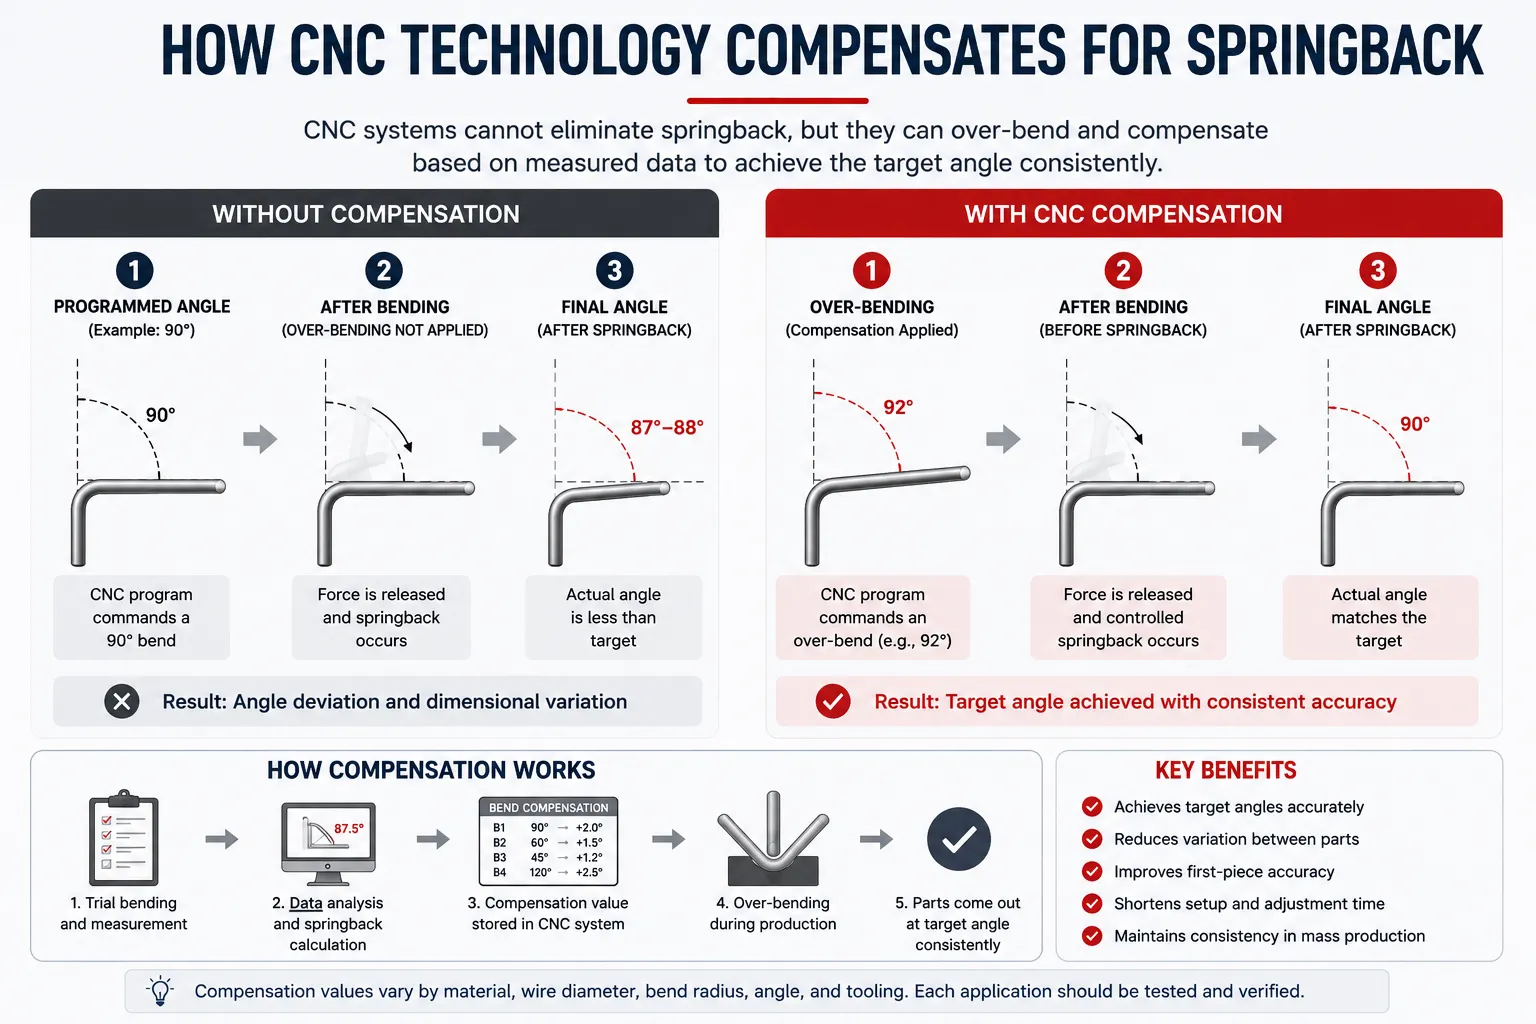
Hoe CNC-technologie helpt om veerterugslag te compenseren
Om dit duidelijk te zeggen: CNC-technologie elimineert de terugspring niet. Geen enkel regelsysteem verandert hoe metaal elastische energie opslaat. Wat CNC-systemen doen, is fabrikanten de tools geven om het fenomeen met veel meer precisie te beheersen dan handmatige methoden toestaan.
Programmeerbare buigparameters stellen ingenieurs in staat een gemeten compensatiehoek toe te passen op elke buiging, en servo-gestuurde beweging past deze op dezelfde manier toe bij elke cyclus. Herhaalbare voeding en precieze positionering houden de buiggeometrie — en daarmee het veerterugslaggedrag — consistent van onderdeel tot deel, terwijl parameteropslag betekent dat een bewezen opstelling exact kan worden opgeroepen in plaats van uit het geheugen te worden opgebouwd. CNC-systemen helpen fabrikanten daardoormeet, compenseren en herhaaldelijk controlerenSpringback — precies wat grootproductie vereist. Machines zoalsCNC-draadbuigmachines met roterende kopPas deze principes toe bij continu vormen, waarbij consistent gereedschapscontact en gecontroleerde rotatie een stabiele buignauwkeurigheid ondersteunen.
De rol van gereedschappen bij terugspringregeling
Gereedschap is waar de springback-theorie samenkomt. De gereedschapsgeometrie bepaalt hoe het materiaal wordt omwikkeld, ondersteund en losgelaten, dus twee verschillende gereedschapssets kunnen op hetzelfde onderdeel duidelijk verschillende herstelmogelijkheden bieden. Op maat gemaakt gereedschap dat is afgestemd op de buigingsradii en draaddiameter van het product maakt vervorming — en dus compensatiewaarden — voorspelbaarder.
De staat van het gereedschap is net zo belangrijk als het ontwerp. Versleten of beschadigde gereedschappen veranderen de effectieve geometrie van elke bocht, dus een compensatiewaarde die bij de installatie correct was, raakt stilletjes uit de geldigheid. Een praktische regel: wanneer gereedschap wordt vervangen, gerepareerd of versleten, controleer je de eerste onderdelen opnieuw voordat je de batch uitbrengt.
Hoe je de herhaalbaarheid in massaproductie kunt verbeteren
In massaproductie slaagt of faalt veerterugslagbesturing qua herhaalbaarheid. Verschillende gebruiken houden het in stand: zorg dat de draadvoorziening consistent en traceerbaar is naar het terrein; meet onderdelen tijdens de run, niet alleen bij de opstelling; het onderhouden van gereedschappen volgens een schema in plaats van bij uitval; en bescherm bewezen parametersets tegen incidentele wijzigingen. Wanneer drift optreedt, reageer dan met data — meet, vergelijk met de geregistreerde baseline en pas de compensatie bewust aan.
Deze praktijken gelden overalIndustriële draadvormoplossingenVan elke schaal: een stabiel proces produceert stabiele onderdelen, en elke interventie zou het proces stabieler moeten maken, niet minder.
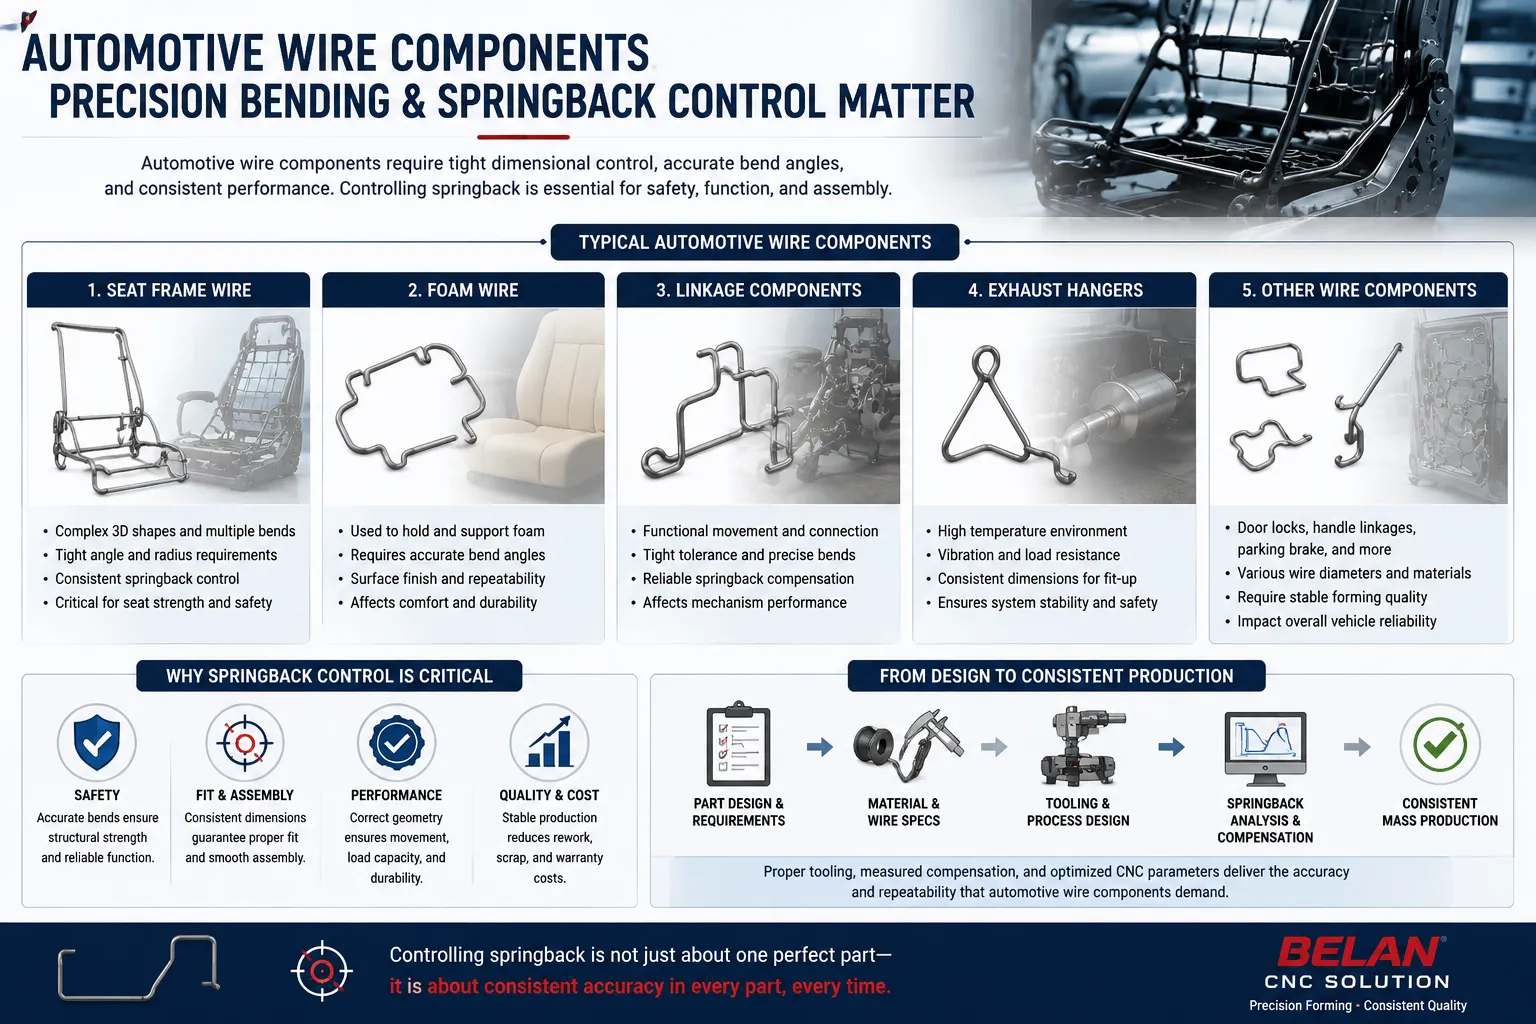
Praktische overwegingen voor auto-draadcomponenten
Automotive draadcomponenten — stoelframedraad, schuimdraad, zitsteunconstructies, koppelingen en uitlaathangercomponenten — worden geproduceerd in grote hoeveelheden waarbij consistentie een harde vereiste is. Veel worden in armaturen gemonteerd of gelast in subassemblages, waardoor de dimensionale afwijking in één draadelement zich verspreidt naar de hele assemblage, en een zitframedraad die per onderdeel iets varieert, kan een hele lijn vertragen.
Daarom is terugspringregeling belangrijk in de autoproductie: het doel is niet alleen een onderdeel binnen de tolerantie vandaag, maar een proces dat tolerantie vasthoudt over duizenden cycli, materiaalpartijen en gereedschapsintervallen. Fabrikanten die een beoordelenAutomotive draadvormoplossingJe moet daarom vragen hoe buignauwkeurigheid en vormconsistentie worden gecontroleerd — niet alleen wat de machine kan doen bij een demonstratiedeel.
Springback Control Checklist voor CNC-draadbuigen
- ☐ Controleer de eigenschappen van draadmateriaal (kwaliteit, temper, certificaten)
- ☐ Bevestig draaddiameter en tolerantie
- ☐ Bekijk buigingsradius met vormbaarheid en gereedschapslimieten
- ☐ Evalueer de geometrie en conditie van gereedschappen
- ☐ Stel veerback-compensatieparameters per bocht vast
- ☐ Voer proefbuigen uit met productiedraad
- ☐ Meet afgewerkte onderdelen op basis van tekenafmetingen
- ☐ Record en vergrendeling van bewezen productieparameters
- ☐ Controleer herhaalbaarheid over een monsterproductierun
- ☐ Standaardiseer het uiteindelijke proces en valideer opnieuw na elke wijziging
Hoe een CNC-draadbuigingsoplossing te evalueren voor terugveercontrole
Wanneer terugveerbesturing cruciaal is voor je onderdelen, beoordeel dan een machine op de capaciteiten die deze direct ondersteunen: servoprecisie en herhaalbaarheid; hoe buighoeken en compensatiewaarden worden geprogrammeerd en opgeslagen; of gereedschappen kunnen worden afgestemd op de geometrie van je product; of de leverancier monsters kan testen met uw daadwerkelijke draad; en welke technische ondersteuning er is na de installatie. Een leverancier die om je tekeningen, draadspecificatie en toleranties vraagt voordat hij een configuratie aanbeveelt, evalueert het probleem correct: veerterugslagcompensatie kan alleen worden gevalideerd tegen het echte materiaal en onderdeel.
Waarom kiezen voor BELAN-machines voor CNC-draadvorming?
BELAN Machinery bouwt multi-axis CNC draadbuigapparatuur en draadvormingsoplossingen gericht op auto-toepassingen. BELAN-machines combineren multi-axis CNC-besturing, intelligente software inclusief AI-ondersteunde veercompensatie, en op maat gemaakte gereedschappen die zijn afgestemd op het product — de drie elementen die in dit artikel centraal staan voor terugspringbesturing. BELAN werkt ook vanuit de daadwerkelijke draadspecificatie en producttekeningen van de klant: onderdelen worden getest en parameters gevalideerd voordat een oplossing wordt aanbevolen, zodat de buignauwkeurigheid aan jouw kant wordt aangetoond in plaats van in algemene termen te worden beweerd.
Conclusie
Veerterugslag bij CNC-draadbuigen is geen defect of machinefout — het is materiaalgedrag waar elk draadvormingsproces rekening mee moet houden. Succesvolle terugspringregeling komt voort uit het afstemmen van materiaal, draadgeometrie, gereedschappen, buigparameters, meting en compensatie als één gevalideerd systeem. CNC-technologie kan de fysica niet wegnemen, maar geeft fabrikanten wel programmeerbare parameters, positioneringsnauwkeurigheid en procesconsistentie om de veerterugslag betrouwbaar te compenseren — onderdeel na deel, batch na batch, de basis voor stabiele, schaalbare draadcomponentproductie.
Veelgestelde vragen
Wat veroorzaakt veerterugslag bij CNC-draadbuiging?
Terugveerkracht wordt veroorzaakt door het elastische deel van de vervorming. Wanneer de buigkracht wordt losgelaten, herstelt de draad een deel van die vervorming, zodat de uiteindelijke hoek iets verder opent dan de geprogrammeerde hoek. Hoeveel herstel er plaatsvindt hangt af van materiaal, diameter, buigingsstraal, hoek en gereedschap.
Hoe beïnvloedt materiaalhardheid de draadbuigende veerterugslag?
Hardere materialen behouden over het algemeen meer elastische energie tijdens het vormen, wat kan resulteren in een beter herstel na buigen. Hardere draden hebben daarom mogelijk hogere compensatiewaarden nodig, en compensatie die op een zachte draad wordt vastgesteld, moet niet worden aangenomen als overgang naar een hardere helling.
Kunnen CNC-draadbuigmachines de veerterugslag compenseren?
Ja — maar dan door compensatie, niet door eliminatie. Een gemeten offset wordt in elke bocht geprogrammeerd zodat het onderdeel terugkeert naar de doelafmeting. Met herhaalbare servobeweging, consistente voeding en opgeslagen parameters geldt die compensatie identiek op elke cyclus, waardoor de resultaten herhaalbaar zijn in productie.
Hoe beïnvloedt gereedschap de veerterugslag?
De geometrie van het gereedschap bepaalt hoe de draad wordt ondersteund en beperkt tijdens het vormen, wat beïnvloedt hoe voorspelbaar deze vervormt en herstelt. Gereedschap dat is afgestemd op de straal en diameter van het product maakt de compensatie stabieler, terwijl versleten of niet bij elkaar passend gereedschap veerterugslag laat driften — dus gereedschapswijzigingen zouden hermetingen van de eerste onderdelen moeten veroorzaken.
Beïnvloedt de draaddiameter de veerterugslag?
Dat kan het. De diameter verandert de stijfheid van het draadgedeelte, en de verhouding tussen buigradius en diameter beïnvloedt hoeveel elastische teruggave in de bocht is ingebouwd. Elke verandering in diameter is een nieuwe procesconditie die nieuwe proefbuigingen en compensatiewaarden vereist.
Hoe kunnen fabrikanten de nauwkeurigheid van het buigen van draad verbeteren?
Begin met consistent materiaal, bouw daarna een gedisciplineerde workflow op: proefbuigen met productiedraad, metingen tegen de tekening, gedocumenteerde compensatieparameters en vergrendelde CNC-parameters. Het verbeteren van de nauwkeurigheid draait minder om één enkele aanpassing en meer om het hele proces herhaalbaar maken.
Hoe kan de veerterugslag worden gecontroleerd tijdens massaproductie?
Behandel het als een doorlopende procesdiscipline: houd draadpartijen consistent, meet onderdelen tijdens de rit, houd het gereedschap op schema en valideer parameters opnieuw na elke wijziging in materiaal, gereedschap of geometrie. Wanneer er drift optreedt, pas je de compensatie aan op basis van meetgegevens in plaats van alleen op basis van het oordeel van de operator.
Hulp nodig bij het beheersen van veerback in je draadvormingsproces?
BELAN Machinery, een professionele aanbieder van oplossingen voor draadvorming voor auto's. Stuur ons je producttekeningen of voorbeelden. Ons engineeringteam kan uw draadmateriaal, vormeisen, gereedschapsoverwegingen en veerterugslagregeling evalueren om te helpen een geschikte CNC-draadvormoplossing te vinden.
Neem contact op met Belan voor een haalbaarheidsbeoordelingGerelateerde bronnen
- CNC-draadbuigmachines— Multi-axis CNC draadbuigapparatuur gebouwd voor precieze, herhaalbare vorming.
- Industriële draadvormoplossingen— Toepassingsoplossingen voor consistente industriële productie van draadcomponenten.
- Oplossing voor draadvormen van auto-onderdelen— Draadvormoplossingen voor zitframes, schuimdraad en verbindingscomponenten waarbij dimensionale consistentie cruciaal is.
- Wat zijn de voordelen van een 3D-draadbuigmachine?— Hoe multi-vlak 3D-vormen complexe onderdelengeometrie en procesconsistentie ondersteunt.
- Hoe kies je een CNC-draadbuigmachine— Een volledige selectiegids voor het evalueren van machines, gereedschappen en automatiseringsopties.


