


14mm stoelframe Roterende Kopdraadbuigmachine in Turkije
ABL-3D-51400Draaikop-draadbuigmachinegeleverd door BELAN, heeft zeven dagen training op locatie gevolgd in een klantfabriek inTurkije. De machine werd voornamelijk aangeschaft om stoelsteunen te vervaardigen van 14 mm massief draad.
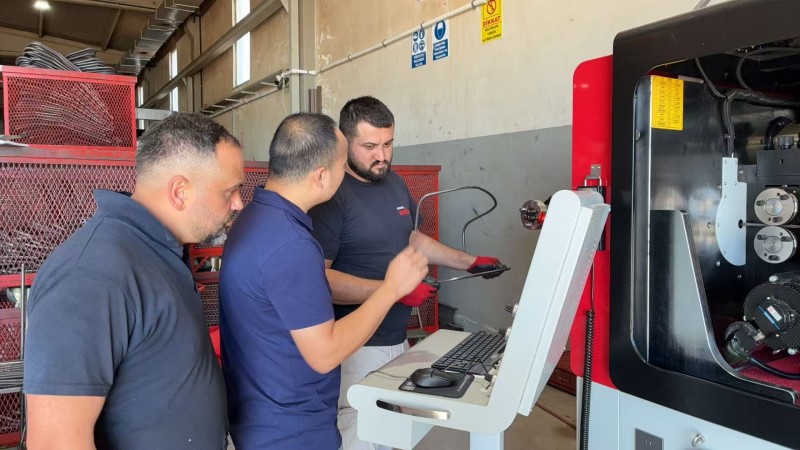
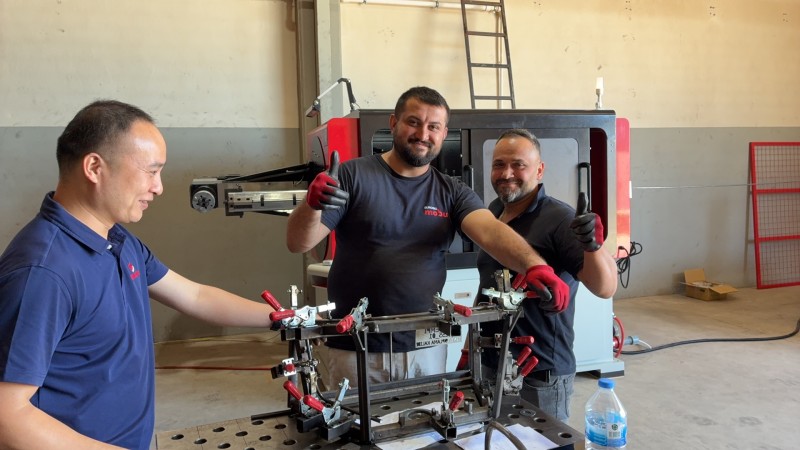
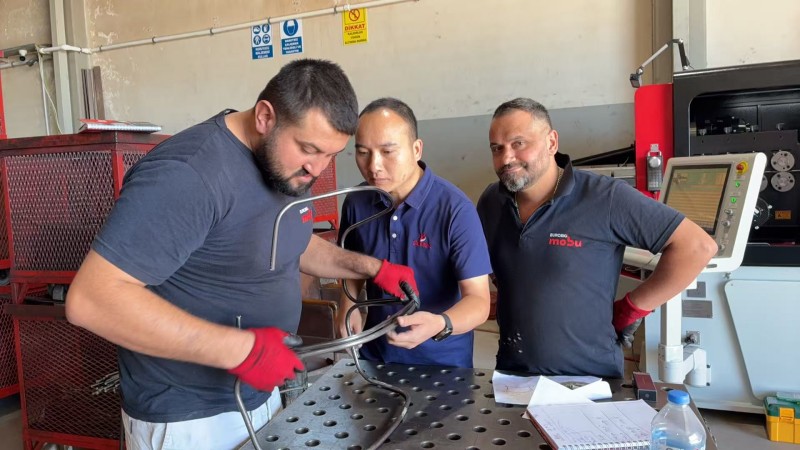
BELAN-ingenieurs gebruikten het daadwerkelijke product van de klant tijdens de training. Het programma omvatte machinebediening, programmering, rechtzetten, het aanpassen van buigparameters, monsterinspectie en routinematig onderhoud. Na praktische training bedienden de medewerkers van de klant zelfstandig de machine en produceerden een geaccepteerde14mm stoelframeVoorbeeld.
Wat zijn de vormvereisten voor een 14mm stoelframe?
Een stoelsteun gemaakt van 14 mm massief draad vereist voldoende buigkracht, geschikte vormruimte en nauwkeurige controle van meerdere ruimtehoeken. Omdat het materiaal relatief dik is, moeten ook de sterkte en de veerterugslag worden meegenomen bij de productopstelling.
Als de voedingslengte, buighoek of vormrichting onnauwkeurig is, kan de afwijking toenemen naarmate opeenvolgende bochten worden voltooid. Voor stoelsteunen die later gelast of in elkaar gezet zullen worden, kunnen afmetingenverschillen de positie van de verbindingspunten beïnvloeden.
De machinekeuze moet daarom meer meenemen dan de maximale draaddiameter. De productgeometrie, materiaalsterkte, buigstraal, productievolume en vereiste dimensionale tolerantie moeten allemaal worden geëvalueerd voordat de vormoplossing wordt bevestigd.
Waarom een methode voor het vormen van roterende kopjes gebruiken?
De BL-3D-51400 verandert de buigrichting via zijn roterende, vormende kop. Tijdens de productie beweegt de draad voornamelijk vooruit en achteruit, in plaats van continu met het product mee te draaien.
Met behulp van eenDraaikop-draadbuigmachine Voor zwaar dikte kunnen stoelsteunen de beweging van lang materiaal tijdens het vormen verminderen. De roterende kop verandert van richting volgens het programma en voltooit verschillende driedimensionale bochten.
De machine biedt vormruimte voor producten met verschillende hoeken en profielen. De multi-assige besturingscoördinaten coördinaten voor draadvoering, koprotatie en buigbewegingen volgens de geprogrammeerde volgorde.
Voorbereiding van de 14mm draad voor productie
Afstelling van de rechtmaakunit
Tijdens de training stelden BELAN-ingenieurs eerst de richtingseenheid af volgens het 14 mm materiaal. Het doel was ervoor te zorgen dat de draad in een geschikte staat het voedings- en vormgebied binnenkwam.
Onvoldoende of te veel recht maken kan het eindproductprofiel beïnvloeden. De schaal op de rechtmaakconstructie stelt operators in staat de instellingen voor een bepaalde materiaalspecificatie vast te leggen. Deze gegevens dienen als referentie wanneer hetzelfde product opnieuw wordt geproduceerd.
Draadvoering en gereedschapsinspectie
Na het laden van het materiaal controleerden de medewerkers van de klant het toevoerpad en bevestigden dat de buiggereedschappen stevig waren geïnstalleerd. De draad werd met gecontroleerde snelheid door de richt- en voedingsmechanismen geleid voordat de automatische productie begon.
Deze voorbereidingsstappen beïnvloeden direct de werking van deDraaikop-draadbuigmachine. Om deze reden moest elke medewerker de materiaallaad- en inspectieprocedures zelfstandig uitvoeren.
Hoe is het Chair Support Program opgezet?
BELAN-ingenieurs verdeelden de stoelsteungeometrie in individuele voedings- en buigoperaties. De voedingslengte, buighoek, ruimtelijke richting en werkvolgorde werden ingevoerd in het CNC-besturingssysteem.
Nadat het oorspronkelijke programma was gemaakt, werd elk uurwerk afzonderlijk getest. De operators observeerden de positie en richting van elke bocht voordat ze de volledige productiecyclus uitvoerden.
Deze stapsgewijze methode stelde de operators in staat te bevestigen dat de gevormde secties niet zouden interfereren met de machinestructuur of de buiggereedschappen. Het hielp hen ook te begrijpen welke programmalijn overeenkwam met elke positie op het eindproduct.
De training richtte zich op de daadwerkelijke programmeerinterface van deDraaikop-draadbuigmachine. Medewerkers leerden hoe ze gegevens konden invoeren, de buigvolgorde konden bekijken en de operatie konden lokaliseren die correctie vereiste.
Waarom vereist de eerste steekproef parametercompensatie?
Massief stalen draad produceert een bepaalde mate van veerterugslag na het buigen. De vereiste compensatie varieert afhankelijk van de materiaalsterkte, draaddiameter, buigradius en doelhoek.
Nadat het eerste monster was geproduceerd, werden de hoofdafmetingen en buighoeken gecontroleerd. Wanneer een afwijking werd vastgesteld, werd de bijbehorende voedings- of buigoperatie aangepast in plaats van het volledige programma te wijzigen.
Het monster werd geproduceerd en opnieuw gemeten na elke parametercorrectie. Door dit proces bereikte de stoelsteun geleidelijk de vereiste afmetingen en algehele vorm.
De bevestigde parameters werden opgeslagen in het productprogramma. Dit stelt de klant in staat om de gevestigde gegevens te laden wanneer deze hetzelfde is14mm stoelframeis gepland voor toekomstige productie.
Klantmedewerkers hebben onafhankelijke installatie voltooid
Tijdens de eerste fase demonstreerden BELAN-ingenieurs het volledige bedrijfsproces. De medewerkers van de klant begonnen vervolgens het materiaal te laden, het productprogramma te selecteren en de machine zelf te bedienen.
Wanneer een afmeting of hoek correctie vereiste, controleerden de medewerkers het monster en identificeerden ze de relevante programmastap. Vervolgens pasten ze de bijbehorende parameter aan en maakten ze een nieuw monster voor inspectie.
Het doel van de zevendaagse training was niet alleen het introduceren van machinefuncties. Van medewerkers werd verwacht dat ze het productieproces begrepen en basisproductaanpassingen uitvoerden zonder volledig afhankelijk te zijn van de BELAN-ingenieur.
Aan het einde van de training inTurkije, de operators konden deDraaikop-draadbuigmachine om de benodigde stoelsteun te produceren en basisprogrammacorrecties door te voeren.
Routineonderhoud voor stabiele werking
Controles vóór het opstarten van de machine
Voordat de productie begint, moeten operators de staat van het buiggereedschap, het draadpad, de smeringspunten en het werkgebied controleren. Gereedschap en ongebruikte materialen moeten uit het bewegingsbereik van de machine worden verwijderd.
Inspectie tijdens de productie
Tijdens continue werking moeten medewerkers observeren of het materiaal soepel wordt gevoed en of de productafmetingen stabiel blijven. Ongewoon geluid, trillingen of slijtage van het gereedschap moeten worden gecontroleerd voordat de productie doorgaat.
Schoonmaak- en onderhoudsdossiers
De rechtmaakunit, het voedingsmechanisme, de draaiende kop en de buiggereedschappen vereisen regelmatige reiniging, inspectie en smering. Onderhoudsgegevens helpen operators de toestand van componenten te monitoren en veranderingen te identificeren voordat ze de productkwaliteit beïnvloeden.
De 14mm stoelsteun is goedgekeurd door het product
Voordat de zevendaagse training was afgerond, bedienden de medewerkers van de klant de machine zelfstandig met het bevestigde programma. De afgewerkte stoelsteun werd gecontroleerd op het algemene profiel, hoofdafmetingen en buigposities.
Het monster voldeed aan de acceptatie-eisen van de klant. Het resultaat bevestigde dat de apparatuur de installatie, ingebruikname, operatortraining en praktische productverificatie had voltooid.
De medewerkers hadden ook de basisvaardigheden opgedaan die nodig waren voor machinebediening, programmabewerking, parametercorrectie en routinematig onderhoud. Dit legde een praktische basis voor toekomstige productie van stoelondersteuning in de fabriek van de klant.
Van apparatuurlevering tot onafhankelijke productie
Productacceptatie is niet het einde van een apparatuurproject. Het vertegenwoordigt het moment waarop de klant begint met het bedienen en beheren van de machine onafhankelijk.
De BL-3D-51400 combineert meerdere driedimensionale buigbewerkingen binnen één productprogramma. Dit helpt verschillen te verminderen die ontstaan door herhaalde handmatige positionering en aparte buigprocessen.
Voor meubelfabrikanten geldt de productiewaarde van eenDraaikop-draadbuigmachine is niet beperkt tot het produceren van één geaccepteerd monster. Omschakelingsefficiëntie, productconsistentie en het vermogen van de operator om de productie te managen zijn even belangrijk.
Evalueer uw draadvormingsproject met BELAN
Als je een stevige stoelsteun, een autostoelframe of een complex 3D-draadproduct plant, stuur dan BELAN je tekeningen, materiaalspecificaties en productie-eisen. Ons engineeringteam kan het vormproces, het machinemodel, het monstertesten en het trainingsplan voor de operator evalueren. Neem contact met ons op om een geschikte keuze te besprekenDraaikop-draadbuigmachinevoor je project.
BELAN Machinery, uw deskundige aanbieder van automotive draadvormingsoplossingen.


