


Bij het aanschaffen van een CNC-bedieningsmachine voor het buigen van de busstaaf kwalifiseer je de binnenste buigradius afzonderlijk voor vlakke en randbuigingen. Je kunt dezelfde afgewerkte binnenradius voor beide richtingen specificeren als proeven op productie-intentiemateriaal laten zien dat beide buigingen aansluiten bij de tekening en passen in de assemblage. Alleen al een plat voorbeeld geeft bewijs voor de vlakgewijze buiging. Vraag voor een scherpe buiging om een eigen monster en meetoverzicht voordat je het gereedschap goedkeurt.
Deze handleiding is van toepassing op massieve rechthoekige koperen busrails, zoals schakels in schakelapparatuur en vermogensverdeling van constructies. Gebruik de afgewerkte onderdeeltekening om de benodigde straal te bepalen en gebruik vervolgens monsterbuigingen om te beoordelen of de leverancier deze consistent kan produceren.
Hoe buigrichting de radiuskeuze verandert
LaatWde breedte van de koperen staaf zijn enTDe dikte ervan. Debinnenstraal, ofR, wordt gemeten aan de holle kant van de afgewerkte buiging nadat het onderdeel uit de gereedschappen is losgelaten.
| Wat te vergelijken | Vlakke bocht | Rand bocht |
|---|---|---|
| Hoe de balk kromt | Uit het vlak van het brede gezicht | In het vlak van het brede gezicht |
| Dwarsdoorsnededimensie van binnen- naar buitenkant van de bocht | Dikte, T | Breedte, W |
| Wat je moet controleren bij het proefgedeelte | Buitenste buigingsoppervlak, afgewerkte hoek en straal, en beenafmetingen | Buitenrand voor scheuren, binnenrand voor kromming of vervorming, afgewerkte hoek en straal, en draai |
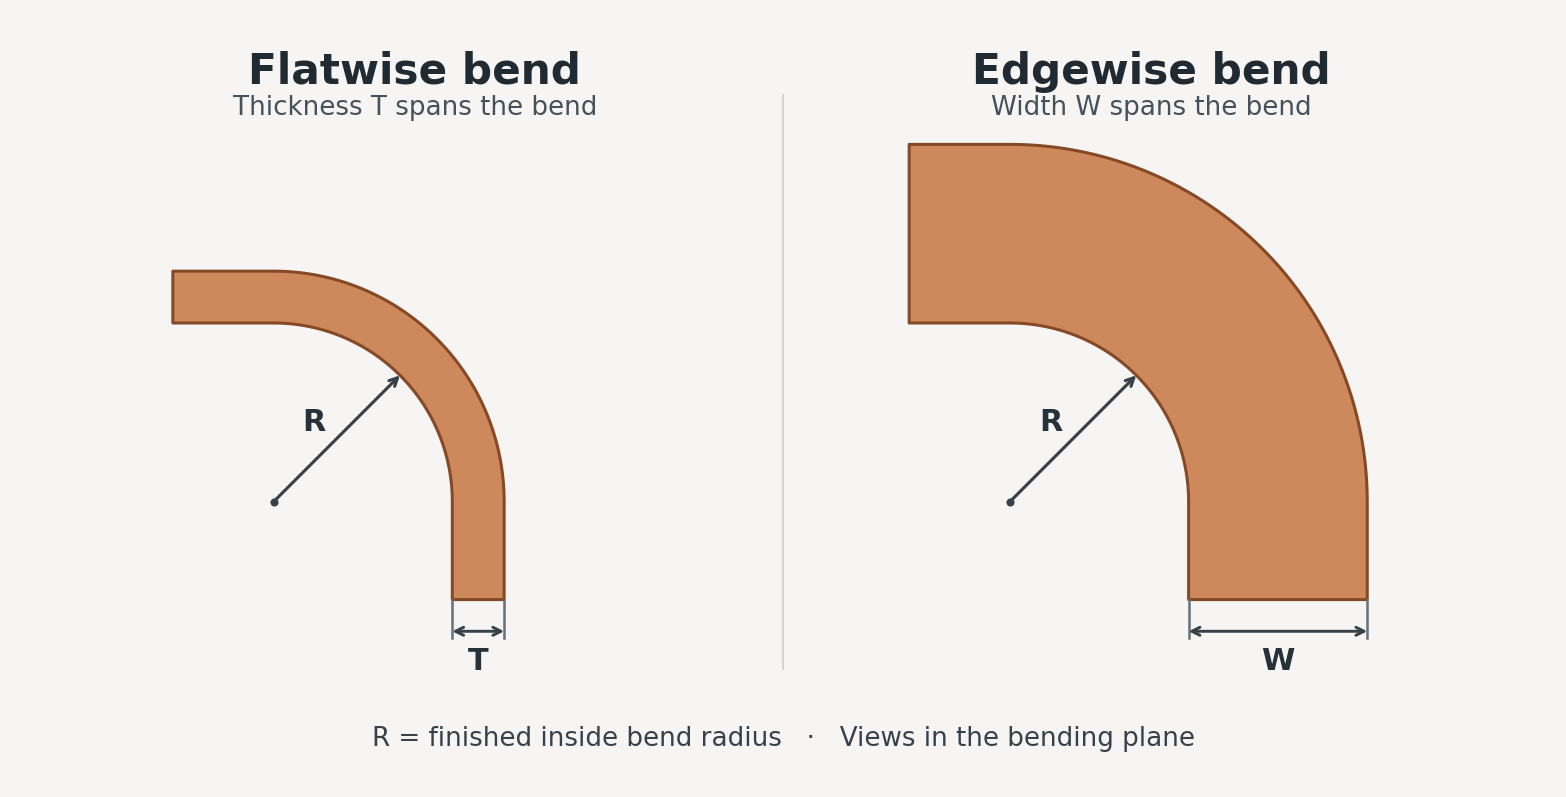
Voor een30 mm breed × 5 mm dikde afmeting van binnen naar buiten is 5 mm in een vlakke bocht en 30 mm in een zijdebocht. Bij dezelfde binnenstraal kan de randgerichte oriëntatie het buitenmateriaal verder uitrekken omdat de buiging de bredere dimensie overspant. Het voorbeeld illustreert de geometrie. De haalbare straal hangt nog steeds af van de koperkwaliteit en tempering, doorsnede, randtoestand en gereedschap. ZieBuigen van koperen busbars voor schakelapparatuur en bedieningspanelen.
Hoe je de minimale buigradius voor je onderdeel bepaalt
Begin met de straal die je assemblage kan accommoderen. Specificeer de koperkwaliteit en -aanzetting, breedte en dikte, buigrichting, afwerking binnen de straal en hoek op de tekening. Markeer de montagevlakken en gaten die de juiste montage passen. Voeg eventuele oppervlak- of randvereisten op waaraan de leverancier moet voldoen. Waar de beschikbare ruimte het toelaat, geef de leverancier een acceptabel radiusbereik zodat de ingenieurs gereedschapsopties kunnen evalueren.
Gepubliceerde buigradiustabellen kunnen helpen bij de eerste tekeningbeoordeling. Tabel 6 in de gids van de Copper Development Association en het European Copper Institute geeft bijvoorbeeld dikte-gebaseerde richtlijnen voor hooggeleidend koper in halfhard of hard temper. Beschouw het als een startpunt binnen dat materiaal. Kwalifiseer een scherpe buiging met behulp van de daadwerkelijke breedte, temper en gereedschap, en herkwalifiseer als het ontwerp verandert naar aluminium of naar voorraad met een andere coating of isolatie. ZieKoper voor busbars, sectie 1.2.2.2.7 en tabel 6.
Wat te meten in een leveranciersbuigingsproef
- Gebruik het materiaal dat je van plan bent te kopen.Voor een vergelijkbare vergelijking, maak proefstukken vlak en rand uit dezelfde batch, met dezelfde kwaliteit, temper, doorsnede en randconditie. Vraag de leverancier om de machineconfiguratie en gereedschappen die voor elke richting worden gebruikt, te identificeren.
- Noteer de gereedschapsstraal en de voltooide straal afzonderlijk.Word een methode die past bij de tekentolerantie, zoals profielmeet. Na het loslaten van het onderdeel meet je de binnenste radius en de eindhoek. Veerterugslag is het elastische herstel na het loslaten. Waar de proef de geladen hoek kan vastleggen, neem deze op samen met de vrijgegeven hoek. Neem elke geprogrammeerde overbending apart op zodat de twee waarden correct geïnterpreteerd kunnen worden.
- Controleer het volledige onderdeel in de assemblagepositie.Voeg een productie-intentie-onderdeel toe met de daadwerkelijke bochten en gaten. Gebruik de tekenreferenties om pootlengtes, gatposities, uitlijning van het contactvlak en waar van toepassing draaiing te controleren. Plaats het onderdeel in de inspectiebevestiging zonder het te forceren. Stem af hoe de leverancier de oppervlaktetoestand en eventuele scheuren of vervormingen zal documenteren.
- Akkoord gegaan met de acceptatierun.Stel vóór het goedkeuren van gereedschap of apparatuur monsterhoeveelheden, meetmethoden, tekentoleranties en het toepasselijke cyclustijddoel in. Als je van plan bent deze te verifiëren bij de fabrieksacceptatietest (FAT), neem dan de kritische scherpe bocht en het meest veeleisende eindonderdeel op in het testplan.
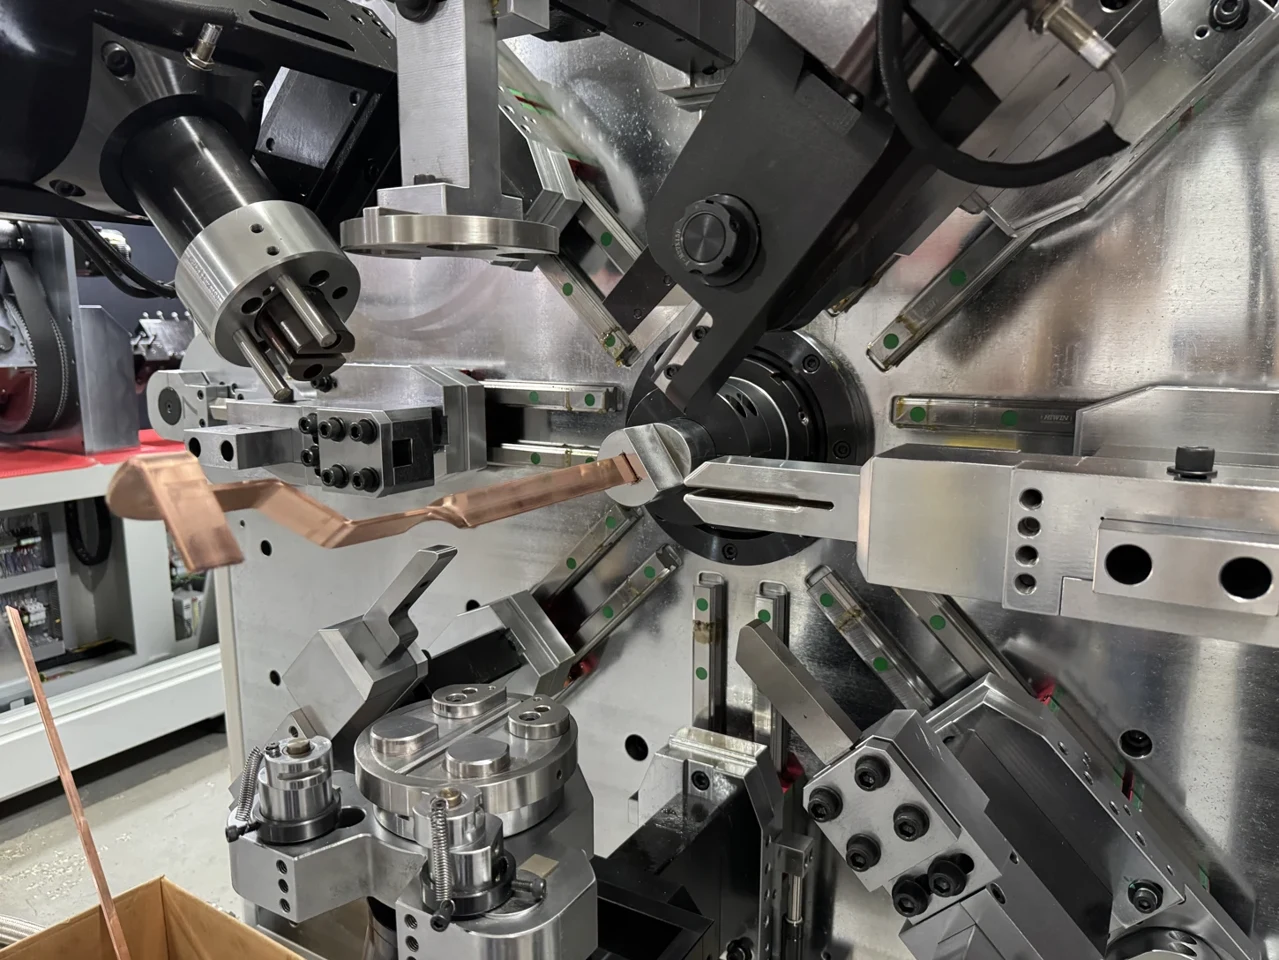
Als het randgerichte monster faalt bij de opgegeven straal, bekijk dan de gereedschappen en vraag of de assemblage een grotere binnenstraal kan accepteren. Laat de ontwerpeigenaar elke wijziging in de tekening goedkeuren en herhaal daarna de proef tegen de herziene eisen.
Controleer tegelijkertijd de buigtoelaag.Buigtoeslag is de lengte die aan het gebogen gedeelte wordt toegekend bij het ontwikkelen van de leegstof. Bevestig het voor elke buigrichting met behulp van gemeten proeven, zodat de snijlengte en de geperforeerde gaten overeenkomen met de uiteindelijke tekening. Controleer vervolgens de ontwikkelde lengte en gatposities op een volledig onderdeel. ZieAutodesk's uitleg over gemeten buigtafels.
Gebruik de tekening om een BELAN-machine op de shortlist te zetten
BELAN begint met de onderdeeltekening, het materiaal, de doorsnede, toleranties en de geplande output. Zo vermeldt de BL-TP-50-7E een koperen busbar-reeks van15–45 mm breed en 1,0–7,0 mm dik. Het 30 × 5 mm exemplaar valt binnen dat bereik, zodat de machine geselecteerd kan worden voor beoordeling. De technische afdeling moet nog de gevraagde straal, buigrichting, gereedschapswerk en de geometrie van het afgewerkte onderdeel controleren.BL-TP-50-7E specificaties.
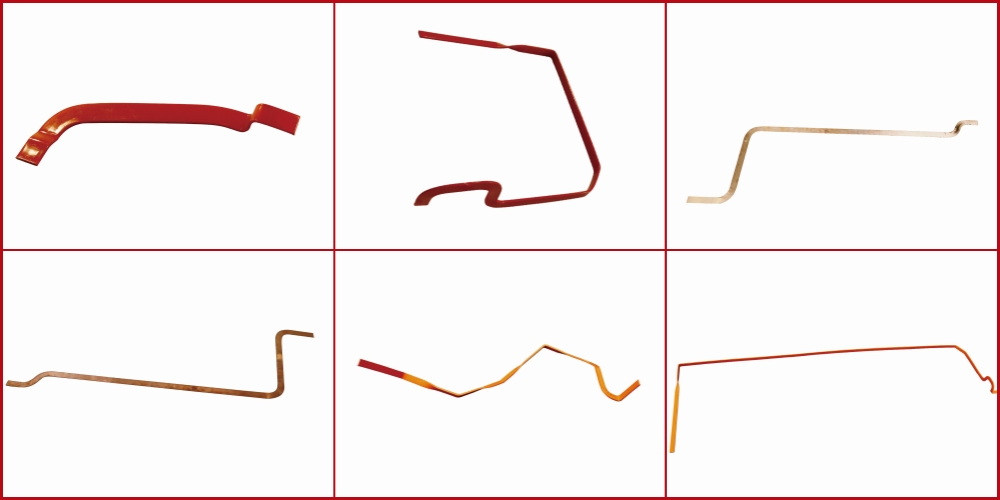
Voor een offerte of voorbeeldbeoordeling stuur BELAN de tekenrevisie, koperkwaliteit en tempering, dwarsdoorsnede, buigrichtingen, voltooide radius- en hoektoleranties en verwacht productievolume. Als de fitting de acceptatie bepaalt, voeg dan een bevestigingstekening of de sleutelassemblage-referenties toe. Vraag om een proef van het moeilijkst te vormen onderdeel voordat je de apparatuur en gereedschappen definitief maakt.BELAN busbar buigmachines en offerteaanvragen.


