


Kosten & Configuratiegids
Kosten van busbar buigmachine: Wat drijft de prijs daadwerkelijk
Twee citaten die allebei zeggen "busbar bending machine" kunnen sterk verschillen — en het verschil gaat zelden over merk. Het komt uit zeven configuratiekeuzes die de meeste kopers nooit gespecificeerd zien.
Direct antwoord:De offerte van een busbar buigmachine wordt voornamelijk bepaald op basis van het aantal assen, het ontwerp van het voedingssysteem, de richtcapaciteit, snijnauwkeurigheid, het gereedschapspakket, inspectieopties en het automatiseringsniveau — in die volgorde van impact. Merknaam doet er veel minder toe dan kopers denken. Om twee offertes eerlijk te vergelijken, vraag je elke leverancier om dezelfde zeven items afzonderlijk te prijzen ten opzichte van je eigen stafafmetingen, coatingtype en streefcyclustijd. Een offerte die alleen een modelnummer en een totaal vermeldt, is niet te vergelijken met een offerte die de configuratie uitsplitst.
In dit artikel
Waarom twee citaten voor de 'zelfde' machine uit elkaar wijken
Kopers sturen meestal dezelfde loting naar drie leveranciers en verwachten drie vergelijkbare aantallen. Wat in plaats daarvan terugkomt, is een spread die irrationeel lijkt. Het is niet irrationeel — het zijn drie verschillende machines die hetzelfde label dragen.
De reden is dat "busbar-buigmachine" een resultaat beschrijft, niet een configuratie. Een 12-assige enkelstation-buiger en een 16-assige gesegmenteerde cel met decoiling, straightening, servo-snijden en robotontlading produceren beide gebogen busbars. Ze verschillen in hoeveel operaties ze overnemen, hoeveel van dat werk geautomatiseerd is, en hoeveel van het kwaliteitsrisico ze van de operator wegnemen. Elk van die verschillen heeft een prijs, en tenzij de offerte ze specificeert, zegt het totaal heel weinig.
Er is ook een tweede, stillere bron van divergentie: de aanname van de leverancier over jouw materiaal. Een machine die wordt aangeboden voor kale koperen staaf is niet de machine die je nodig hebt voor PVC- of dip-coated staaf. Gecoate busbar dwingt beslissingen over contactdruk, voorverwarming en voedingspad, die een bare-bar configuratie simpelweg niet omvat. Als twee leveranciers verschillende aannames over coatings maken, zullen hun aantallen nooit overeenkomen — en geen enkele onderhandeling zal die kloof dichten.
Voordat je prijzen vergelijkt, corrigeer je de input.Schrijf je dwarsdoorsnede, temper, coatingtype en dikte op, de buiggeometrieën die je daadwerkelijk gebruikt, en je doelonderdelen per shift. Stuur datzelfde blad naar elke leverancier. Offertes die op verschillende inputs zijn gebaseerd zijn geen concurrerende aanbiedingen.
De zeven kostenbestuurders achter een busrail buigmachine offerte
Gerangschikt op hoeveel ze het getal doorgaans verplaatsen, zijn dit de beslissingen die het ene offerte van het andere onderscheiden.
| Bestuurder | Waar je eigenlijk voor betaalt | Wat het op de vloer verandert |
|---|---|---|
| 1. As-telling en hoofdvrijheid | Aantal servoassen, of de buigkop draait, en in hoeveel vlakken hij kan worden gevormd | Welke geometrieën zijn mogelijk in één handling — vlakke buiging, verticale buiging, U-vorm, S-vorm, gedraaide of offsetvormen |
| 2. Ontwerp van het toevoersysteem | Railtype, rol- of klemvoer — en het contactoppervlak dat elk van hen op de stang plaatst | Oppervlakteintegriteit van gecoate staaf, slip onder belasting en de afwerpsnelheid die je gedurende de levensduur van de machine aanhoudt |
| 3. Ontrol- en rechtercapaciteit | Belastingsvermogen van het uitrolrek en hoeveel assen van rechtcorrectie zijn ingebouwd | Of je coil überhaupt kunt gebruiken, en of coilgeheugen wordt gecorrigeerd voordat het de bocht bereikt |
| 4. Snijnauwkeurigheid en lengtecontrole | Servo-snijunit en de lengtetolerantie die deze kan aanhouden gedurende een productierun | Of de snijlengte nu een gecontroleerd proces is of een probleem achteraf — braamhoogte, herwerking, montage bij assemblage |
| 5. Toolingpakket en overstapontwerp | Hoeveel gereedschapssets zijn inbegrepen, en of opgeslagen parameters een productwijziging overleven | Wisselminuten per product, en hoeveel van die tijd bestaat uit vaardig debuggen in plaats van mechanische wissel |
| 6. Inspectie, markering en traceerbaarheid | In-line hoek- of afmetingencontroles, onderdeelmarkering, automatische afwijzing van onderdelen buiten tolerantie | Of kwaliteit per onderdeel is bewezen of gesampled, en of je een klanttraceerbaarheidsvraag kunt beantwoorden zonder een handmatige zoekopdracht in dossiers |
| 7. Automatiseringsniveau en downstream afhandeling | Automatisch lossen, transportbandintegratie, robotische pick-and-place, lijnverbinding | Aantal operators per shift en of de machine een proces beëindigt of het volgende proces voedt |
Twee van deze verdienen extra aandacht omdat ze consequent worden onderschat.
Voedingsontwerpis degene die de duurste verrassingen veroorzaakt. Rolwielen raken op punten de stang; Een spoortype voeder verspreidt het contact over een groot gebied. Bij geïsoleerde balken bepaalt dat verschil of de coating de reis naar de buigkop overleeft. Een machine die de coating beschadigt bij 2 mm hulsdikte kost je meer aan afval over drie jaar dan de besparing die je bij de aankoop hebt gemaakt. De voerstructuur is geen klein onderdeel — het is waar een groot deel van het schroot vandaan komt, en het is de moeite waard om je te verdiepen in deVerschillen tussen rail-, rol- en klemvoedingvoordat je iets tekent.
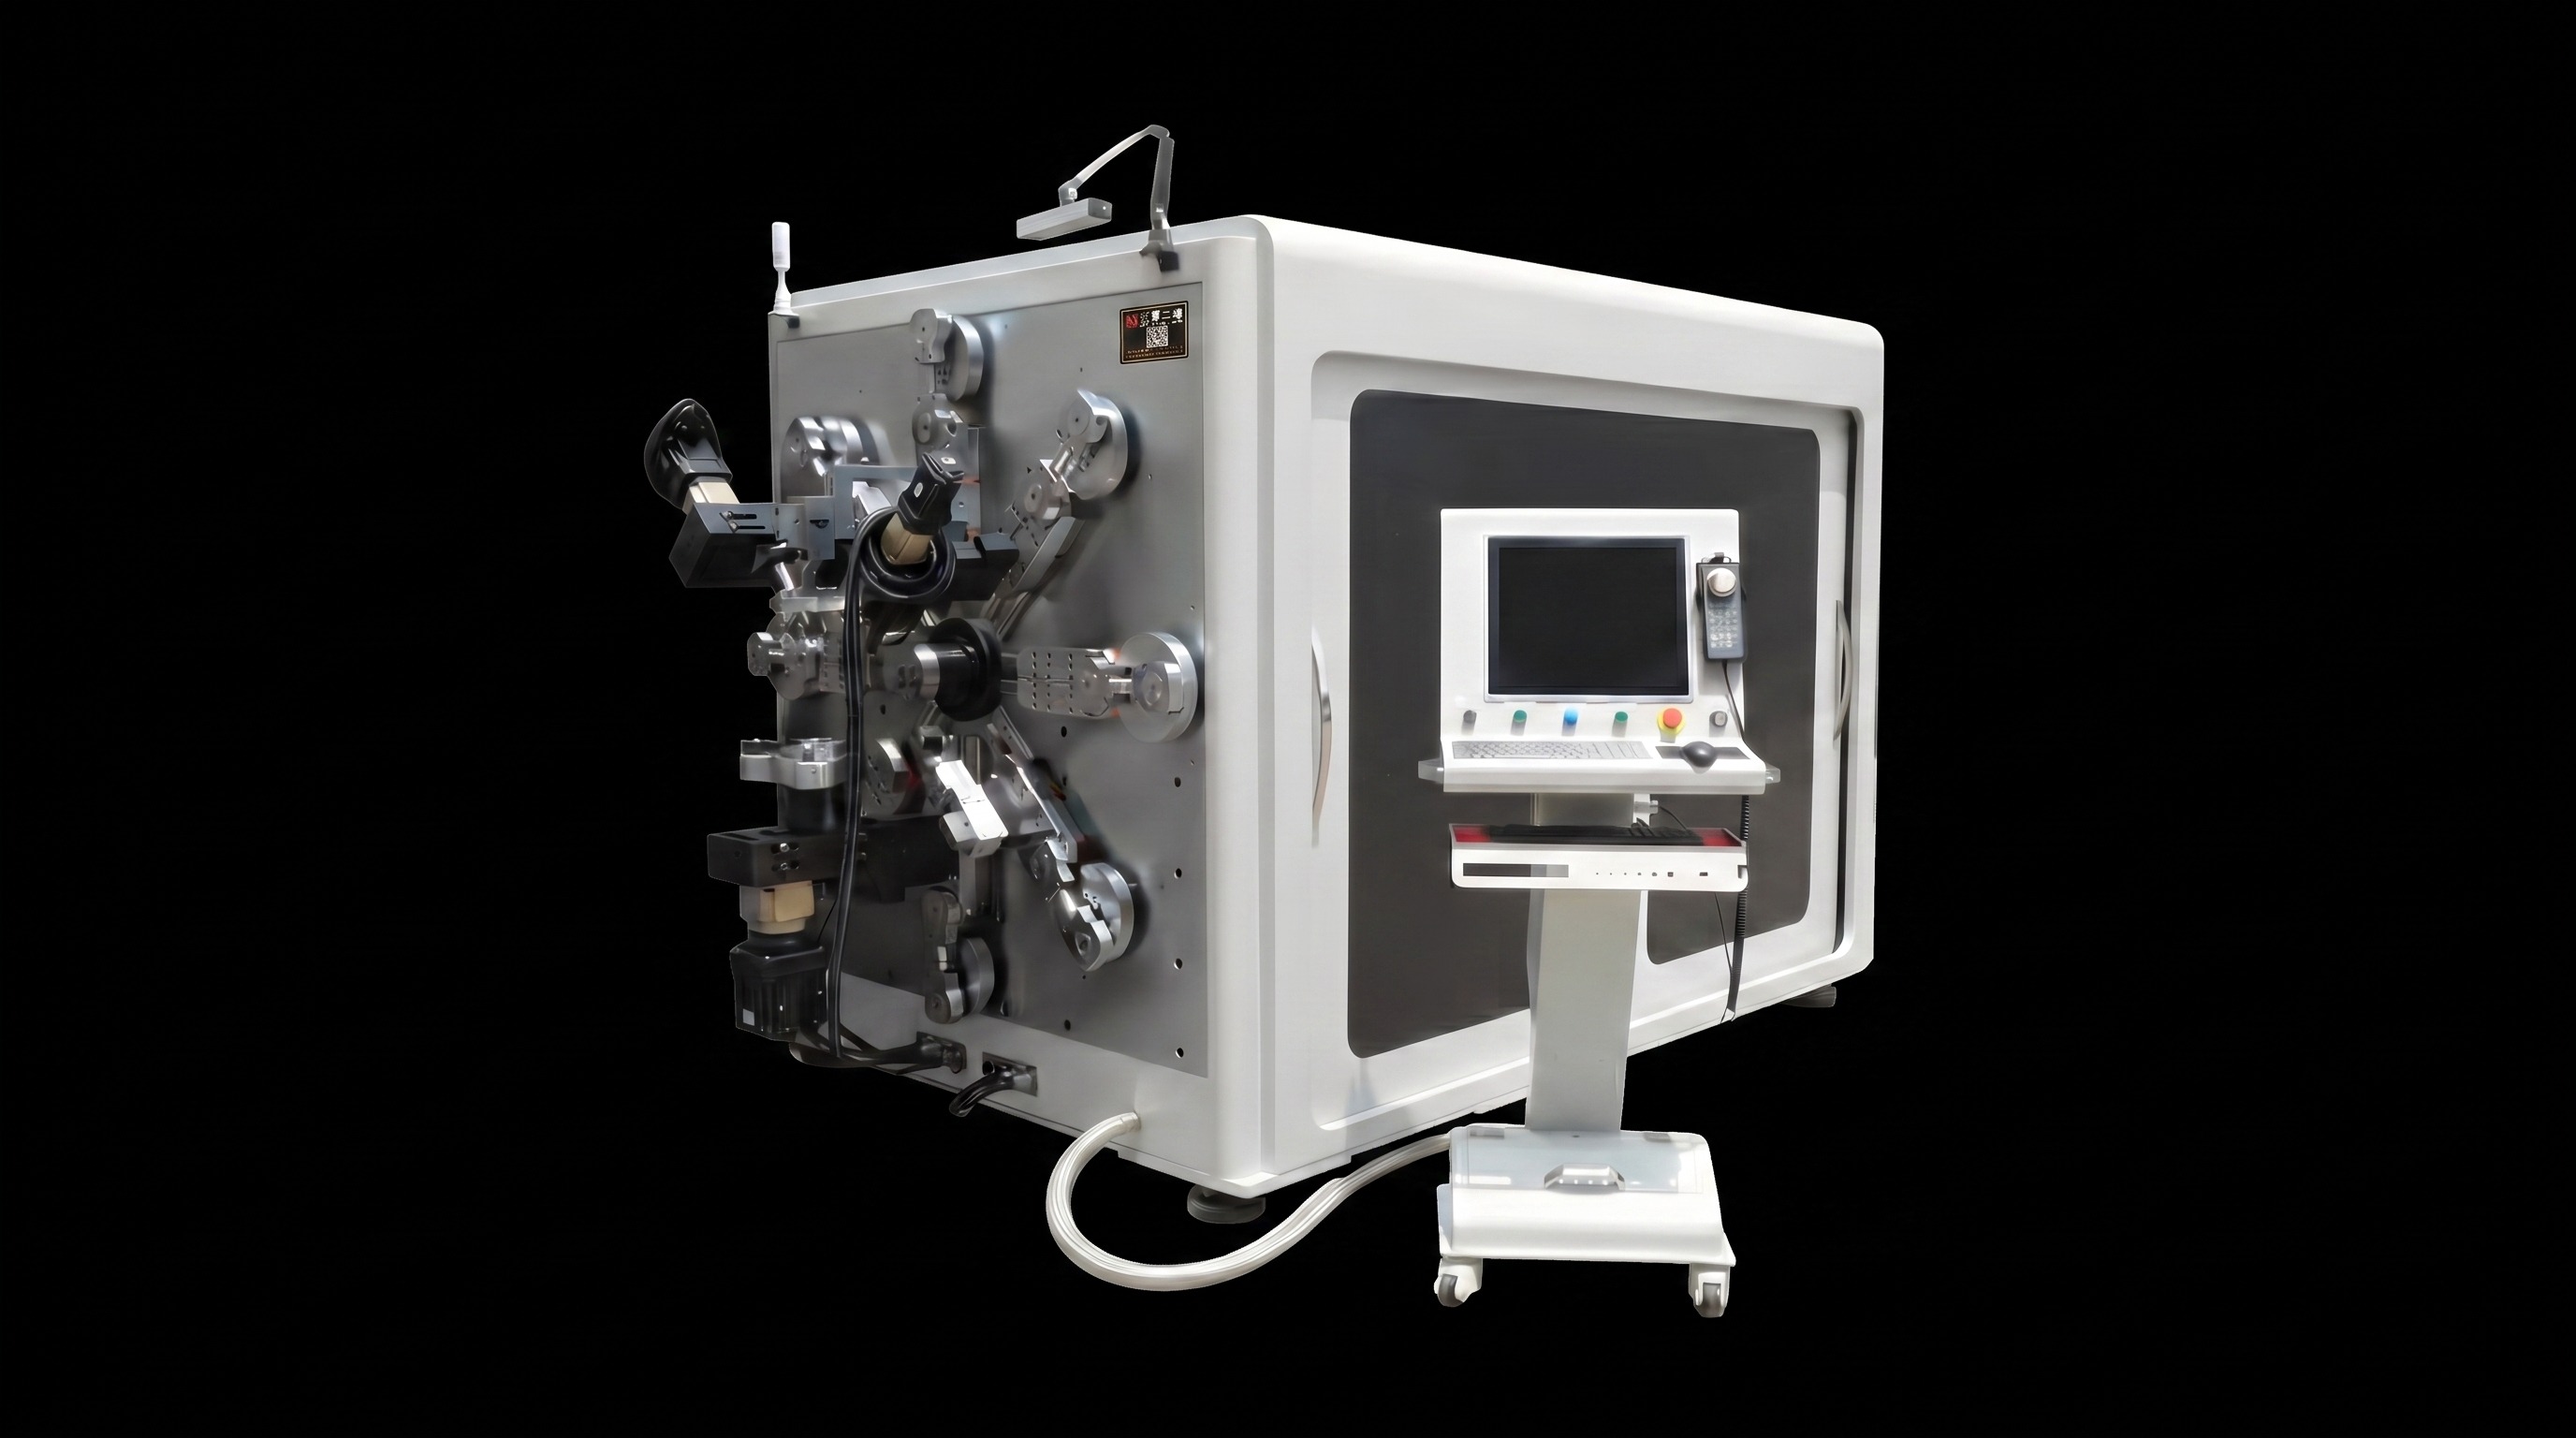
Gereedschapsvorming en overstapis degene die stilletjes je capaciteit beperkt. Een machine kan snel zijn in cyclus en toch de schakel naar de overgang verliezen. Wat telt is of de richtunit en het buigprogramma hun instellingen per product opslaan, zodat een herhaalde klus geen herkalibratie nodig heeft. Geleidelijke aanpassing met opgeslagen debugdata verwijdert een hele klasse downtime; Zonder deze is elke productwissel een nieuwe opstelling die wordt uitgevoerd door je meest ervaren persoon.
Drie configuratielagen, en waar elk voor is
In plaats van te winkelen op prijsniveau, is het nuttiger om te winkelen op basis van het werk dat de machine moet doen. Drie niveaus dekken de meeste echte aanvragen.
Tier 1 — Enkelvoudige bocht
Ongeveer 12 assen met vaste voeding, buiging en doorsnijding bij één station — de BL-TP-30-5E klasse. De reep komt vooraf gesneden of uit een eenvoudige voeder.
Pasvormen:een smal productassortiment, matige batchgroottes, geometrieën gedomineerd door vlakke en verticale bochten, en werkplaatsen waar al een operator bij de machine is gestationeerd.
Laag 2 — Multi-ass, coating-capabel
13 assen en hoger, onafhankelijke servo-aandrijvingen, rail-type voeding, hogere laadcapaciteit, bespaarde set-up parameters per product.
Pasvormen:gemengde specificaties, geïsoleerde of gedompelde gecoate staaf, strakke oppervlaktevereisten en frequente productwisselingen.
Niveau 3 — Geïntegreerde vormlijn
16-assig gesegmenteerd buigen — de TP-DL-serie — plus afrollen, rechtzetten, servo snijden, inspectie en geautomatiseerd lossen in één continu proces.
Pasvormen:continue productie in grote opschalen, onbemande vaart en klanten die traceerbaarheid auditeren.
De sprong van Tier 2 naar Tier 3 is geen grotere versie van dezelfde machine. Het is een verandering in wat je koopt: in plaats van een buigmachine waarvoor materiaal stroomopwaarts moet worden voorbereid, koop je een proces waarbij de spoel aan het ene uiteinde wordt gebruikt en de afgewerkte onderdelen aan de andere kant naar buiten. Bij een volledig automatische koperen en aluminium busbar betekent dat een aangedreven decoiler die spoelen in de 500–2.000 kg klasse bedient, dichte rechte rollergroepen die horizontale en verticale buiging op beide assen corrigeren, volledige railvoeding die een 2 mm isolerende huls beschermt, een buigkop die ±180° kan draaien voor vlakke, verticale, U- en S-vormige vormen, Servo snijden, houdt de lengtetolerantie binnen ±0,2 mm, en automatische ontlading die onderdelen kan overdragen aan een zesassige robot. Elk van die stations is een lijnitem, en precies daarom kan een Tier 3-offerte niet worden vergeleken met een Tier 1-totaal.
Wat de machineprijs niet omvat
Het aankoopbedrag is het zichtbare deel van de kosten. Vier items staan buiten en bepalen wat de machine je per jaar kost.
- Ze bewerkstellig over de levensduur van de machine.De meegeleverde set dekt je eerste producten. Elke nieuwe geometrie daarna is een nieuw gereedschap, en de prijzen van de leverancier zijn het waard om vooraf naar te vragen.
- Indienststelling en opleiding.Installatie, eerste deel debugging en training van de operator worden vaak apart geciteerd. Vraag of de training ter plaatse is en hoeveel dagen er zijn inbegrepen.
- Debug scrap.Elk nieuw product verbruikt de bar voordat het schoon is. Op gecoat koper is dat materiaal niet goedkoop, en een configuratie die setup-data per product opslaat, vermindert het aanzienlijk bij herhaalde opdrachten.
- Certificering en documentatie.CE-verklaring, technisch bestand en taalspecifieke handleidingen brengen kosten met zich mee. Als je het op de Europese markt verkoopt, is dit niet optioneel — het is het verschil tussen een machine die je legaal kunt laten laten bestelen en een die je niet mag bestellen.
Voeg daarbij de kosten van een verkeerde configuratie toe, wat het grootste verborgen item van allemaal is. Een machine die op de verkeerde laag is gekocht, faalt niet luidkeke; Het presteert jarenlang stilletjes ondermaats, hetzij omdat het de onderdelen waarvoor je later bestellingen wint niet kan maken, hetzij omdat je hebt betaald voor capaciteit die je nooit gebruikt. Dit is de berekening die de moeite waard is vóór de aankooporder, niet erna.
Wat echte projecten laten zien over configuratiebeslissingen
Configuratieargumenten zijn gemakkelijker op te lossen met productiebewijs dan met specificatiebladen. Twee gevallen uit BELAN's eigen leveringen illustreren hoe kopers dit daadwerkelijk beoordelen.
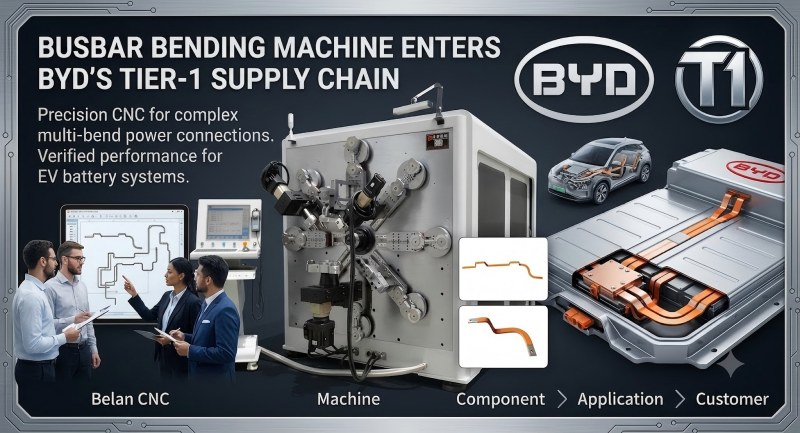
Wanneer32 busbar-buigmachines werden geleverd over vijf productiebasesin Dongguan, Shenzhen, Xi'an, Zhengzhou en Changsha ging de beoordeling nooit over de laagste machineprijs. Het betreden van een nieuw-energie Tier 1 toeleveringsketen vereist technische betrouwbaarheid, langdurige operationele stabiliteit, massaleveringscapaciteit, een volwassen kwaliteitssysteem en betrouwbare after-sales ondersteuning. De beslissende vraag op die schaal is of de honderdste machine zich gedraagt als de eerste — wat de specificatie richting stabiele, herhaalbare configuraties duwt in plaats van minimaal levensvatbare. Als je meer dan één apparaat koopt, of verwacht dat te doen, is dit de as die je beslissing moet bepalen: consistentie tussen machines is meer waard dan capaciteit in één machine.
Het tweede geval gaat over herhaalde orders. Toen MANDO na een competitieve aanbesteding een tweede exemplaar bestelde, na de inzet van dezelfde geautomatiseerde aluminiumstaafoplossing op LEONI-projecten, was de beslissing verder gegaan dan "kan deze machine het onderdeel verwerken". Wat herhaalkopers beoordelen, is of de apparatuur integreert in het productiesysteem: continu productiecapaciteit, dimensionale consistentie, inline kwaliteitsinspectie, onderdeelidentificatie, automatische afhandeling van defecte onderdelen, snelle productwissel en compatibiliteit met bestaande kwaliteitsmanagementworkflows. Dat zijn precies de items die in de bovenste helft van de kostenfactortabel staan — en het zijn ook de zaken die nooit in een hoofdprijs voorkomen.
De praktische les van beide: kopers die later hun vloot uitbreiden, specificeren consequent het toevoersysteem, inspectie- en wisselontwerp op de tweede machine zorgvuldiger dan op de eerste. Je kunt die leercurve overslaan door ze nu correct te specificeren.
Zeven vragen die citaten vergelijkbaar maken
Stuur deze lijst met je aanvraag. Leveranciers die het precies beantwoorden, zijn meestal degenen van wie de machines hun offertes overeenkomen.
- ☐ Hoeveel servoassen, en kan het buighoofd draaien — en welke van mijn geometrieën vereisen de rotatie?
- ☐ Welke voedingsstructuur is inbegrepen, en welke contactdruk zet het op mijn coating bij de dikte van mijn sleeve?
- ☐ Wat is de belastingswaarde van de decoiler, en hoeveel assen van rechtcorrectie zijn ingebouwd?
- ☐ Welke lengtetolerantie houdt de snijunit over een volledige loop, en wordt deze servo-gestuurd?
- ☐ Hoeveel toolsets zijn inbegrepen, en blijven de setup-parameters behouden tijdens de productwissel?
- ☐ Welke inspectie- en traceerbaarheidsfuncties zijn inbegrepen, en wat kosten de optionele?
- ☐ Wat is er precies uitgesloten — installatie, trainingsdagen, gereedschap buiten de eerste set en certificeringsdocumentatie?
Veelgestelde vragen
Hoeveel kost een busbar-buigmachine?
Er is geen betekenisvol enkel cijfer, omdat het configuratiebereik te groot is. Een machine met één station en een geïntegreerde spoel-naar-afgewerkt-onderdeel lijn verschillen meerdere keren in capaciteit, niet met een paar procent. In plaats van om een getal te vragen, vraag je elke leverancier om je zeven configuratie-items apart te prijzen — dan vertelt de vergelijking je iets.
Is een hogere assentelling altijd beter?
Nee. Asses kosten geld en voegen de controle-complexiteit toe. Ze betalen zichzelf alleen terug wanneer je geometrieën ze nodig hebben — meervlakvormige vormen, gedraaide secties of onderdelen die je momenteel in twee rijstappens maakt. Als je producten vlakke en verticale bochten zijn op een stabiele doorsnede, betaalt zestien assen voor capaciteit die je niet zult gebruiken.
Waarom verandert de gecoate busbar de specificatie zo sterk?
Omdat de coating het makkelijkst beschadigd raakt voordat de buiging plaatsvindt. Puntcontactrollers drukken op discrete plekken; Een spoortoevoerer verdeelt contact. Bij PVC, PA12 of mica-omhulde staaf uit dat verschil zich in coatingscheuren, uitpuilingen aan de binnenkant of parallelle krassen langs het voedingspad — defecten die eruitzien als buigproblemen maar stroomopwaarts ontstaan.
Moet ik een buigmachine kopen of een complete lijn?
Het hangt ervan af waar je materiaal begint en waar je onderdelen naartoe moeten. Als de bar vooraf geknipt wordt en je volumes matig zijn, is een machine met één station de juiste investering. Als je coil gebruikt, onbemande operaties nodig hebt, of je klant traceerbaarheid per onderdeel controleert, is de lijn meestal goedkoper per onderdeel gedurende de levensduur ondanks het hogere initiële bedrag.
Wat is de meest voorkomende configuratiefout?
Het buigende hoofd zorgvuldig specificeren en het voedingssysteem als standaard behandelen. Het voerontwerp bepaalt de kwaliteit van het oppervlak, het slipgedrag en een groot aandeel schroot op gecoate stang — en het is het moeilijkst om later te monteren. Het verdient evenveel aandacht in het onderzoek als het aantal assen.
Kan ik een nauwkeurige offerte krijgen op basis van alleen een tekening?
Een tekening is een begin, geen onderzoek. Om een nauwkeurige offerte te geven, heeft een leverancier dwarsdoorsnede en temper, coatingtype en dikte, batchgroottes, streefonderdelen per shift en hoe vaak het product wordt vervangen nodig. Zonder die aannames is elk aantal dat je ontvangt een aanname — en verschillende leveranciers zullen anders aannemen.
Stuur je stuurspecificatie en krijg een configuratie die je kunt vergelijken
Vertel ons uw doorsnede, coating, doeloutput en omschakelfrequentie. We zullen de offerte opsplitsen per zeven bestuurders hierboven, zodat je het regel voor regel kunt vergelijken met elk ander aanbod. BELAN Machinery, een professionele aanbieder van oplossingen voor draadvorming voor auto's.
Neem contact op met Belan voor een haalbaarheidsbeoordelingGerelateerde bronnen
- Busbar Bending Machine — Types, specificaties & selectiegids
- Hoe kies je de juiste busbar buigmachine voor koperen en aluminium busbars
- Vergelijking van drie toevoerstructuren: spoor-, rol- en klemmtoevoer
- Binnen een volledig automatische koper- en aluminium busbar vormlijn
- Wat MANDO's tweede bestelling aandreef: een herhaalaankoopcase


