


Vier defecten zijn verantwoordelijk voor het meeste schroot op elkeBusbar buigmachine: hoekverschuiving, coatingscheuren, binnenste bult en oppervlaktekrassen. Elke lijn heeft een andere oorzaak, en de helft begint voordat de staaf de bocht bereikt. Dit is de diagnostische lijst die onze ingenieurs op klantvloeren gebruiken — eerst korte antwoorden, daarna de controles die ze bevestigen.
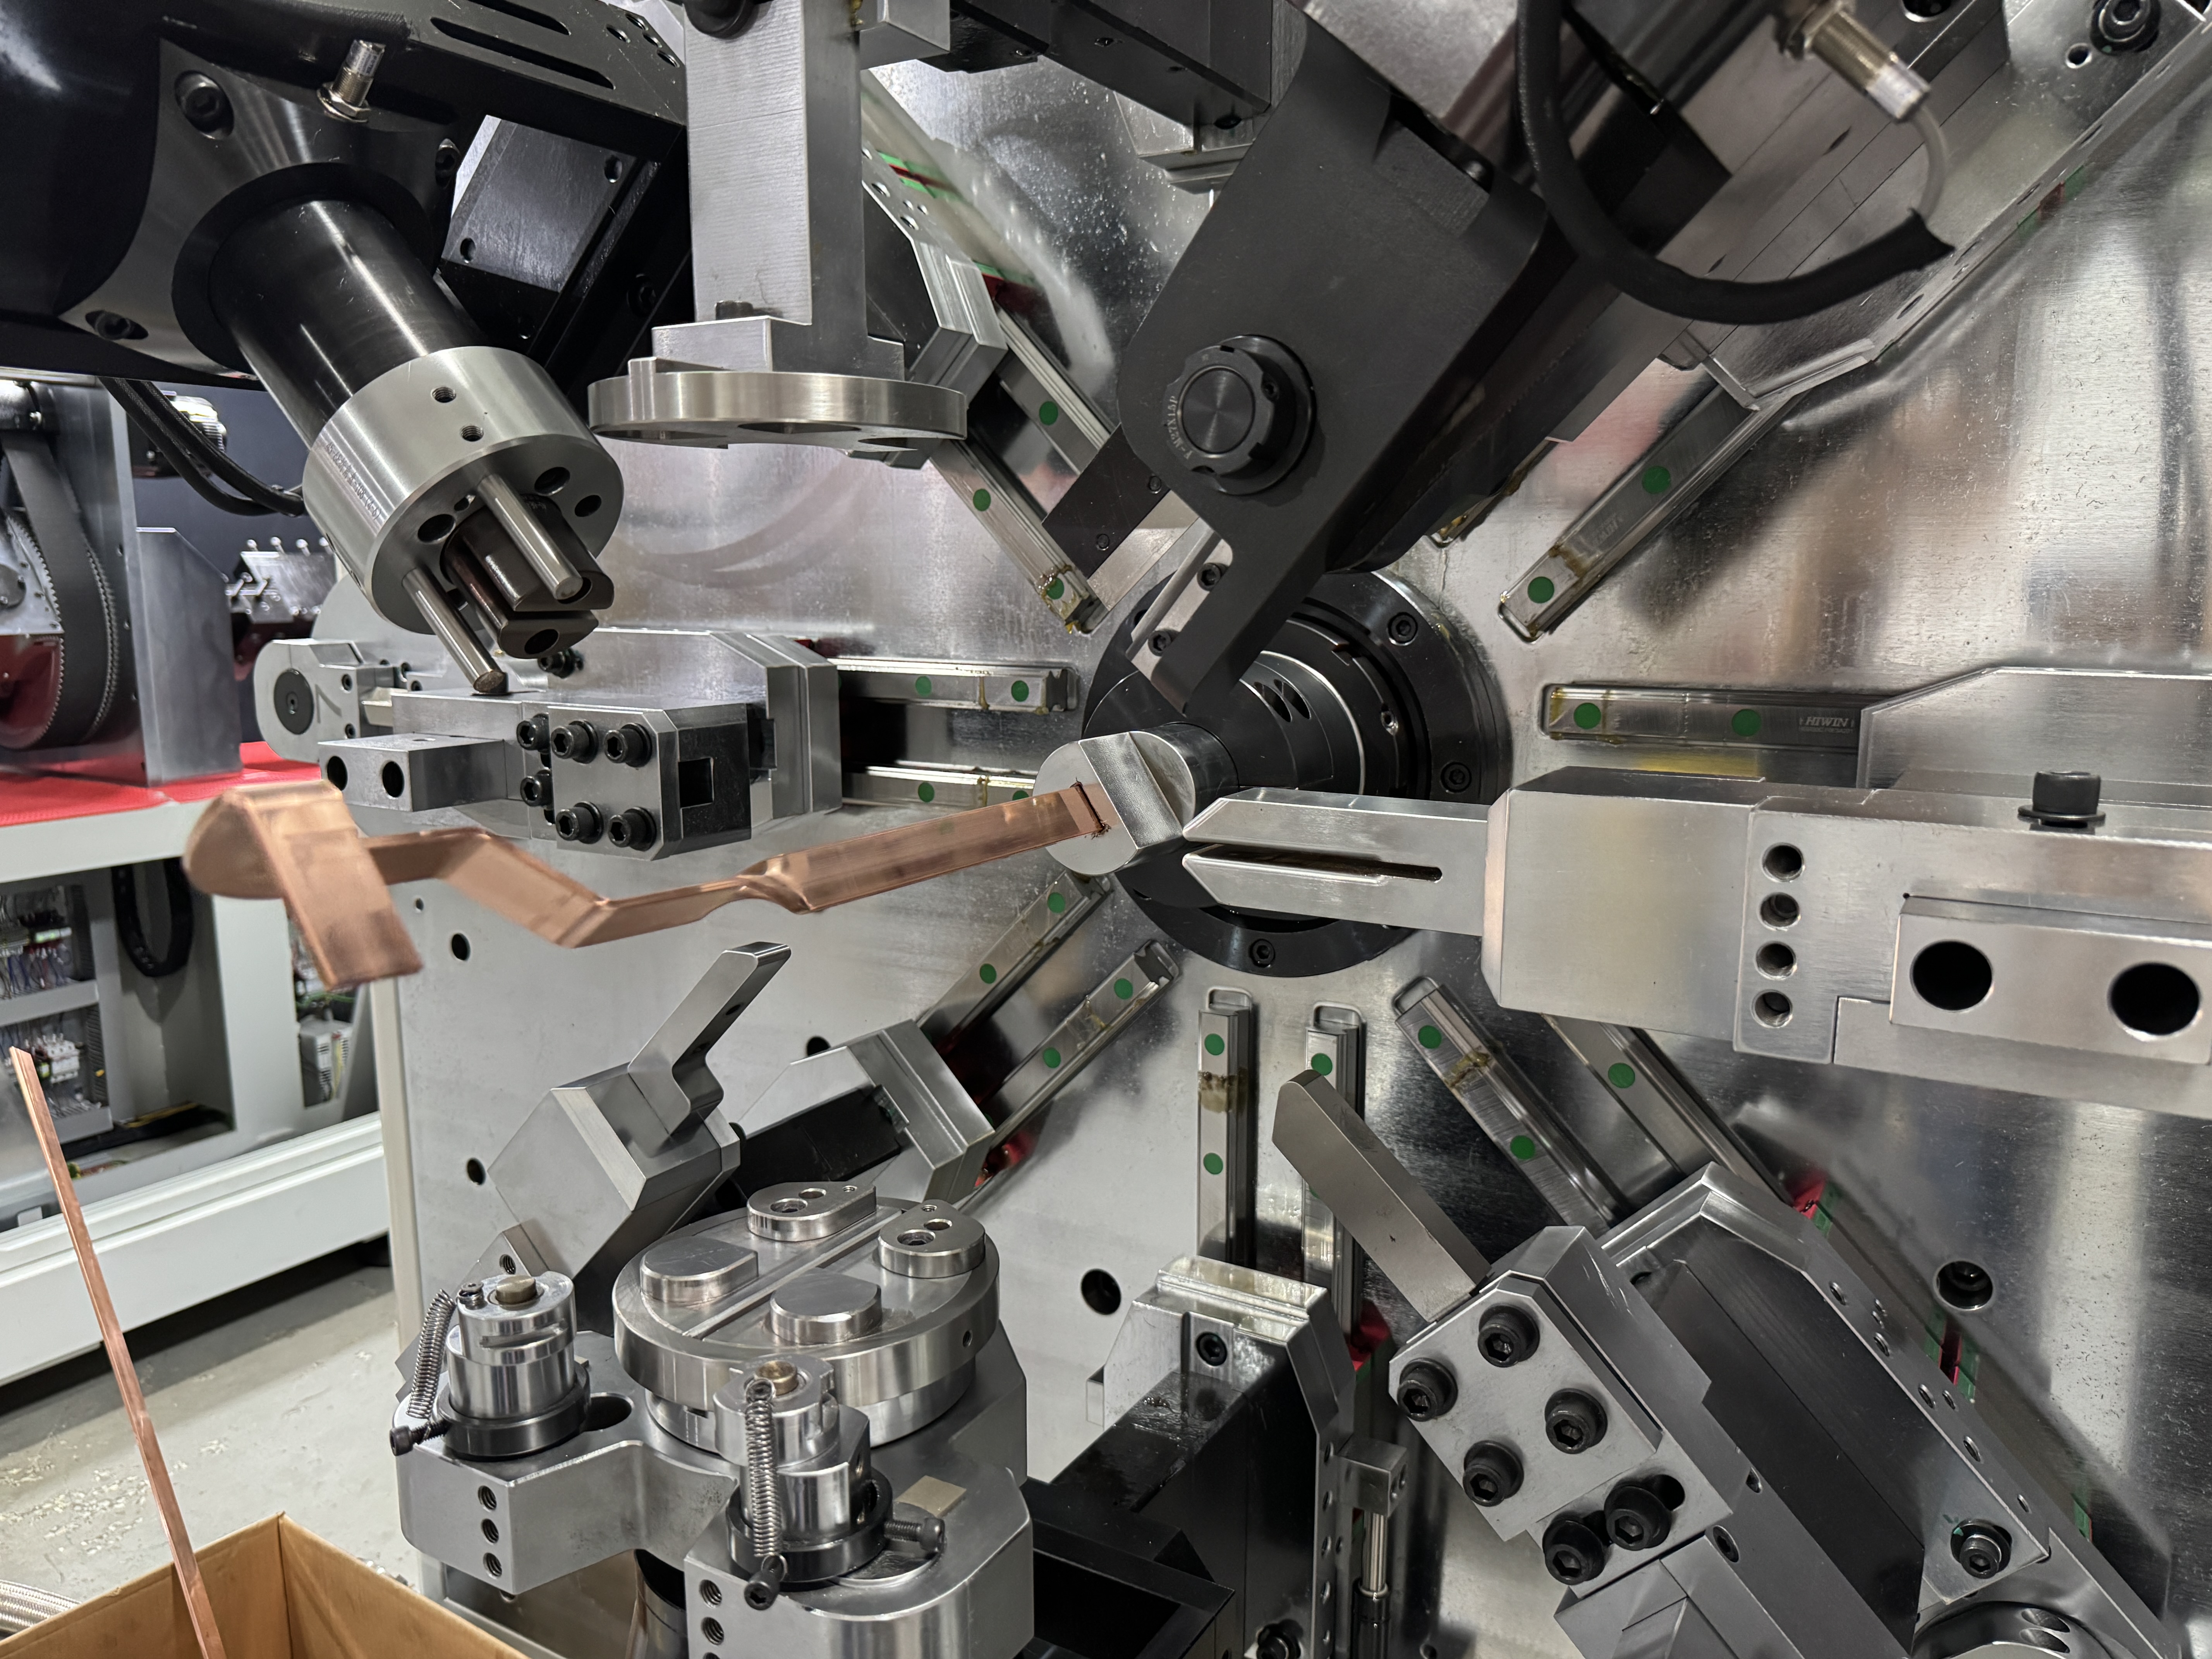
De helft van de defecten begint vóór de buiging
Een nuttige regel voor de details: op het moment dat een staaf in de machine wordt gevoerd, is het oppervlak beschermd of al beschadigd. Tracked feeding wikkelt de bar om een breed contactoppervlak. Rolwielen drukken er op sommige punten in. Klemvoeders grijpen en lossen los. Die drie ontwerpen falen op verschillende manieren, en het falen blijkt later als een defect dat lijkt op een buigprobleem. Daarom is het op elkeBusbar buigmachinewe bouwen, de voedingsleiding net zo zorgvuldig wordt ontworpen als de buigkop zelf — de TP-DL-45-6E hieronder is een goed voorbeeld van de volledige indeling.
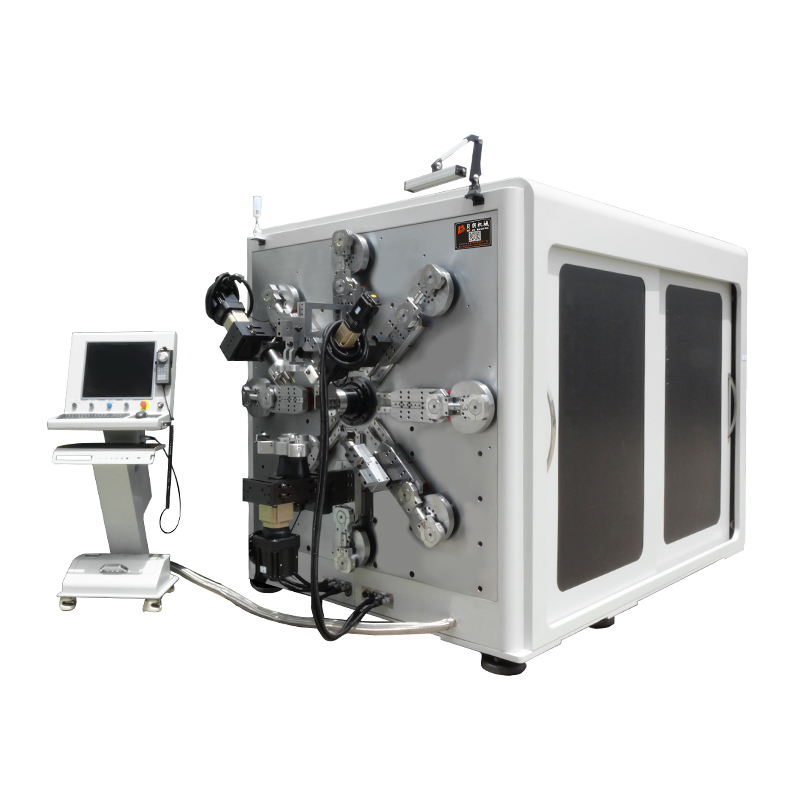
Defect 1: Hoekafwijking na de buiging
Kort antwoord:koper herstelt elastisch wanneer de druk loslaat, zodat een geprogrammeerde 90° op 91–92° landt. Compenseer door te overbuigen en registreer de waarde tegenover temper, dikte en buigrichting.
Zachte of gegloeide balk herstelt het minst; Hardgetrokken staaf herstelt het meeste en varieert per molenkavel. Dikte is belangrijk omdat een diepere vervormingszone minder voorspelbaar herstelt. Richting is ook belangrijk — vlakke bochten houden steviger vast dan verticale bochten, daarom verschillen gepubliceerde nauwkeurigheidsdoelen (±0,1° vlak, ±0,2° verticaal).
Check:Buig één teststuk naar nominale toets, meet het verschil, voer het in als compensatie, controleer op het tweede stuk. Vier bochten, niet veertig. Als drift halverwege de dienst terugkeert, vermoed dan dat de temperatuur of veel verandert, niet het programma.
Defect 2: Coatingscheuren aan de buitenste straal
Kort antwoord:de buitenlaag is uitgerekt voorbij wat PVC, PA12 of micatape kan volgen. Of de radius is te strak, of de coating kwam koud en vooraf beschadigd bij de bocht aan.
Twee oplossingen, toegepast in volgorde. Ten eerste, geometrie: houd de binnenste radius één keer de stangbreedte voor vlakke bochten en één keer de stangdikte voor verticale bochten. Ten tweede, temperatuur: een hoogfrequente voorverwarming bij de uitlaat verwarmt de bar net voordat hij vormt, waardoor de coating elastisch genoeg is om uit te rekken in plaats van te splijten.
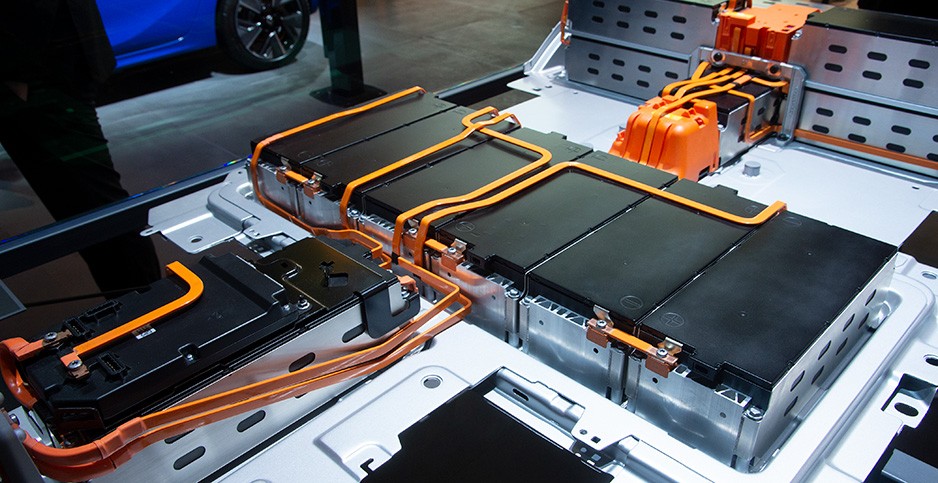
Check:Als er scheuren alleen verschijnen op ochtendstarts of koude dagen, is het voorverwarming. Als ze slechts op één tekening voorkomen, is het straal. Als ze het voedingspad als parallelle lijnen volgen, is het geen van beide — dat is een voedingsdefect.
Defect 3: Bobbel aan de binnenkant
Kort antwoord:verplaatst koper duwt de incompressible coating naar buiten op de binnenste straal. Beheers het met radius, voorverwarmen en — waar de tekening een strakke buiging forceert — een shim-and-oven herbewerkingsstap.
De productienormen voor PVC-mica staaf zijn 1,6 mm enkelzijdig bij vlakke bochten en 1,5 mm bij verticale bochten, tegen een industrietolerantie die vaak wordt geciteerd van 4 mm aan beide zijden. Wanneer er nog steeds een bult verschijnt, is de volgorde: roestvrijstalen shim over de bobbel, vergrendeltang voor druk, tunneloven op 100–130 °C voor één tot twee minuten, daarna ventilatorkoeling. Door de volgorde om te keren — koud klemmen of verhitten zonder de shim — wordt een bobbel ingeruild voor een afgebladderde plek.
Check:Druk met een duim op de bobbel. Een zachte, veerkrachtige bult zorgt voor een coating lift en herstelt zich met warmte. Een harde bult met bleeken betekent dat de radius al te klein is voor het materiaal.
Defect 4: Krassen en wielafdrukken
Kort antwoord:contactdruk, geen buigkracht. Puntbelaste rollen, scherpe geleidingsranden en versleten rupsbanden laten allemaal sporen achter die parallel lopen aan de voedingsrichting van elke busbar-buigmachine.
Check:Meet de scratch pitch tegen de toevoersteiger. Markeringen die precies bij de feedstap staan, komen van de feeder; Onregelmatige krassen komen van gidsen of de uitlooptafel. Bij een gecoate stang kan een enkel wielvlak een hele rand over een versnelling afpellen.
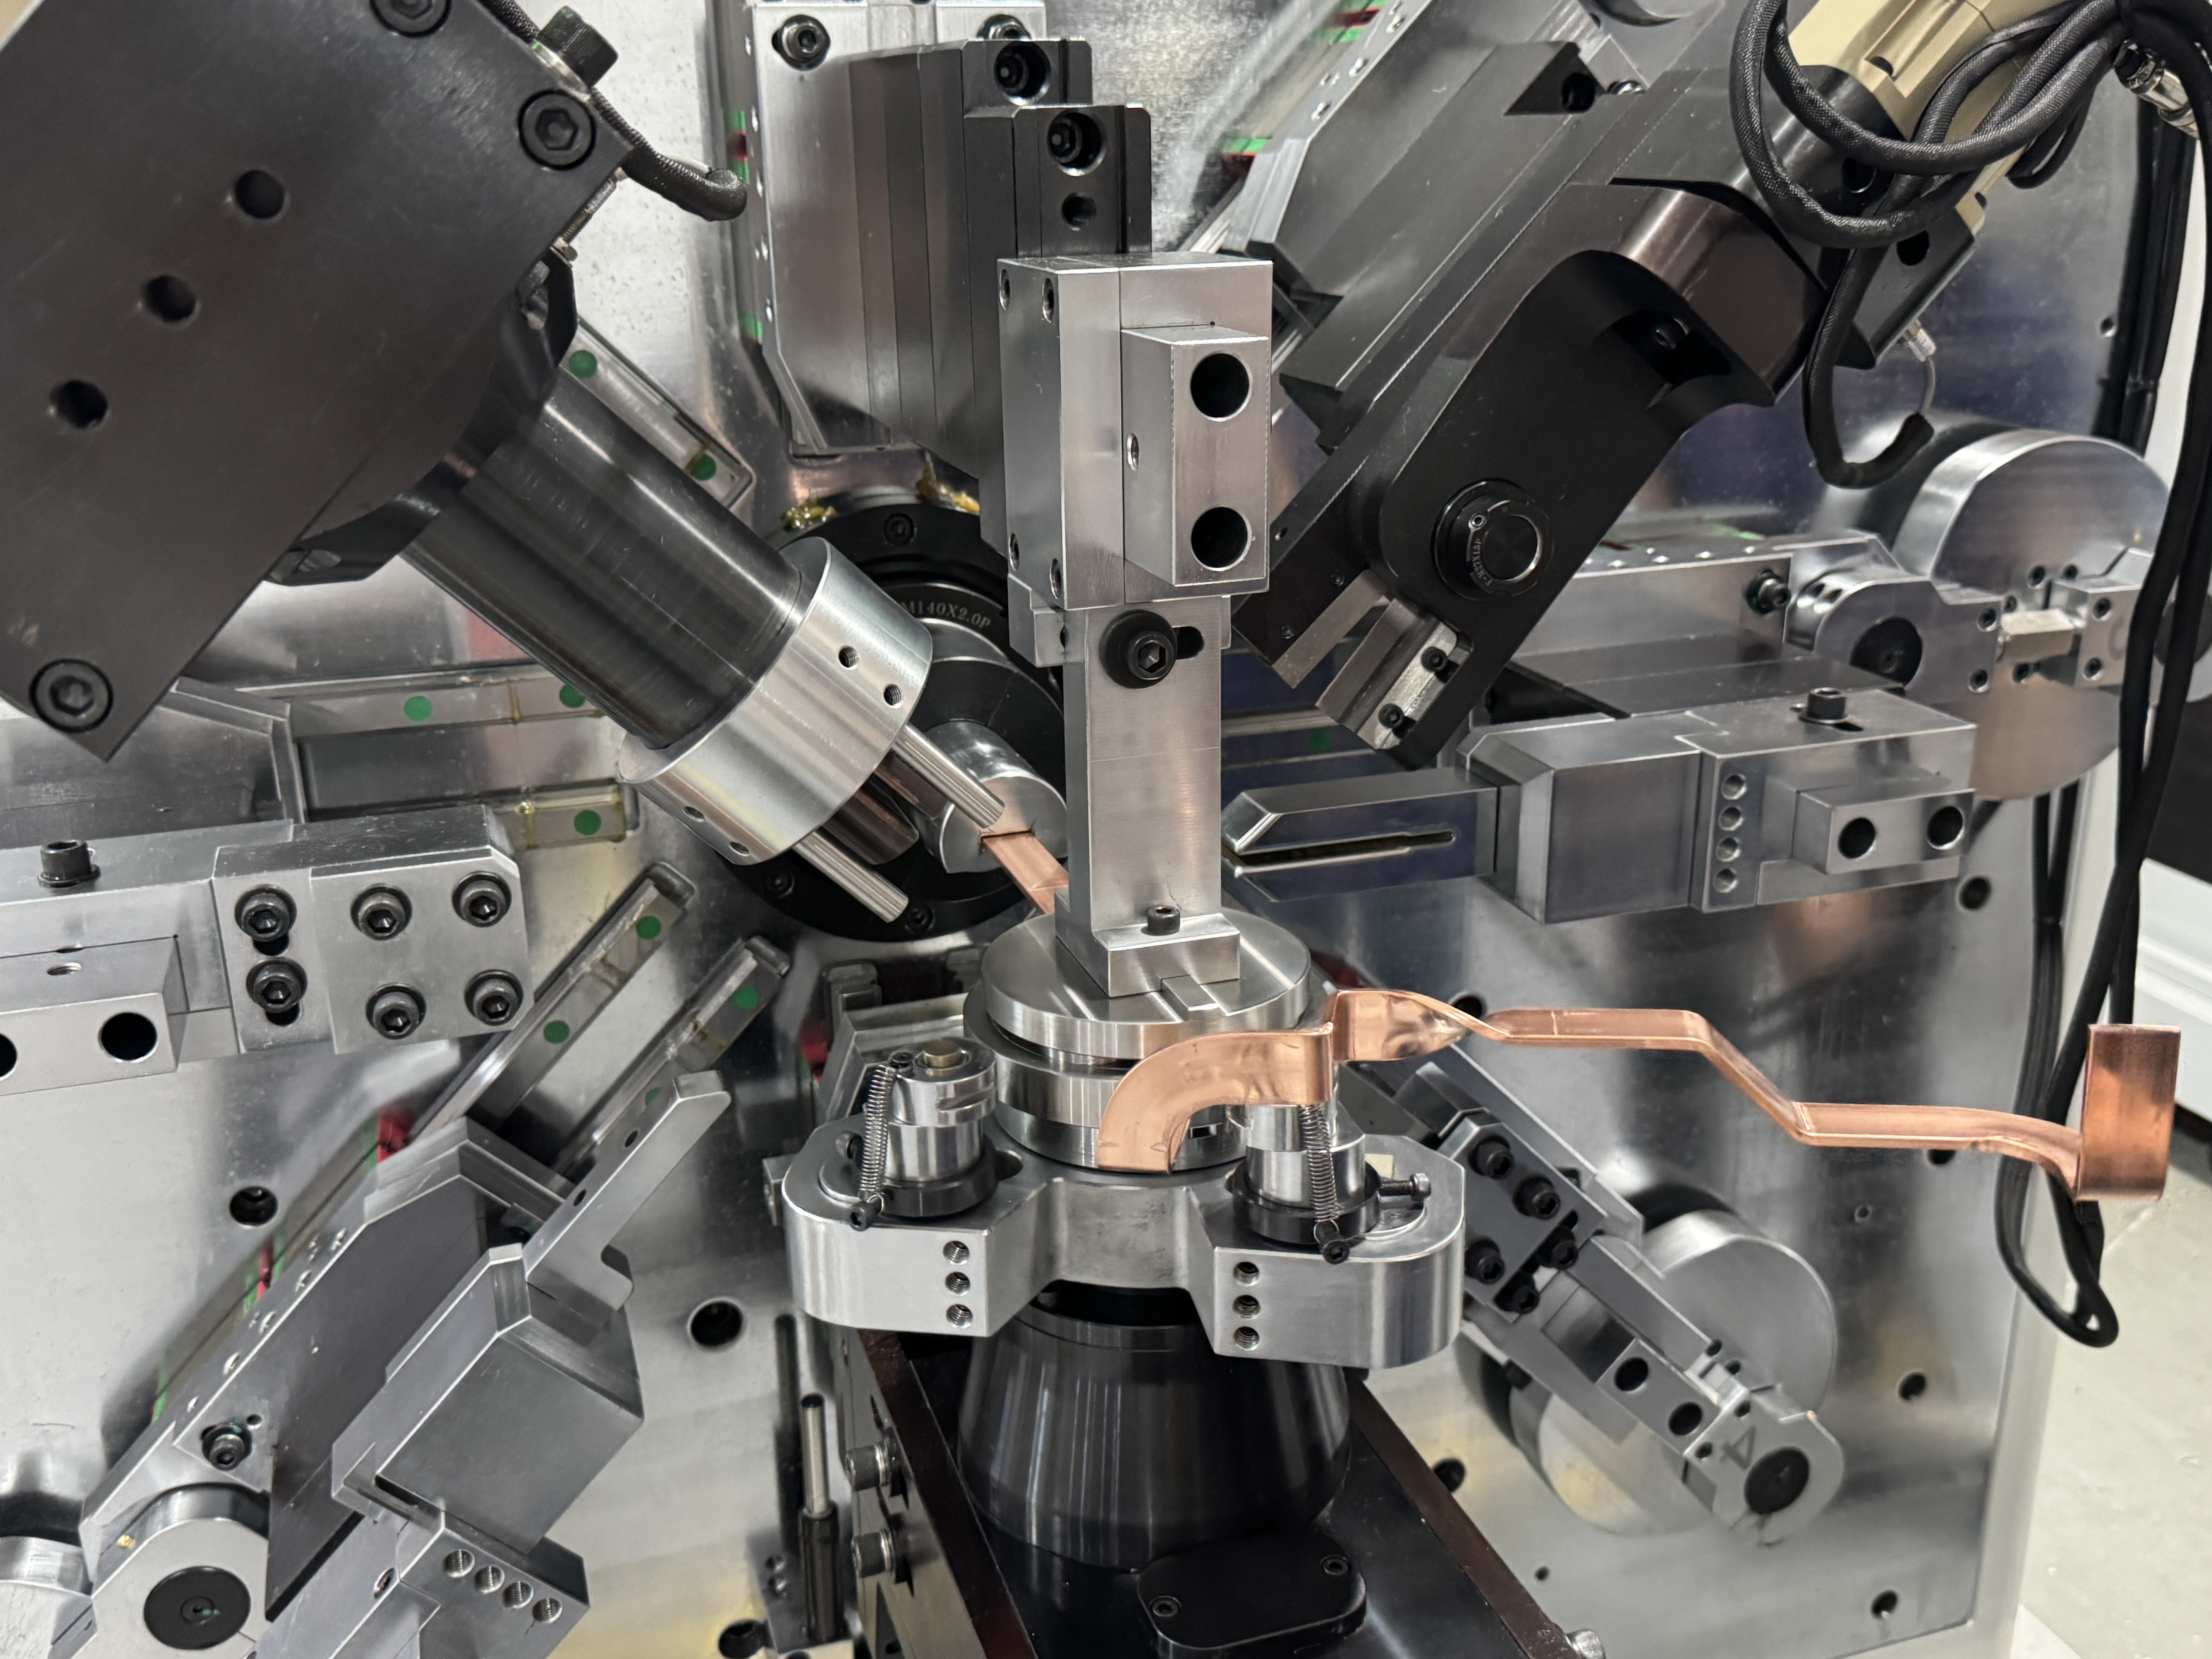
Snelle diagnosetabel
We hebben een versie van deze tafel vastgeplakt in de dekdeur van elke busbar-buigmachine die onze werkplaats verlaat:
| Symptoom | Meest waarschijnlijke oorzaak | Eerste controle |
|---|---|---|
| Hoekverschuivingen van 1–2° | Springback, verkeerde compensatie | Verandering in temper en dikte |
| Scheuren bij de buitenste straal | Radius te strak / koude coating | Trekstraal, voorverwarmingsinstelling |
| Binnenste bult over de specificatie | Straal, adhesie, koude balk | Radiusregel, ovenrecord |
| Parallelle krassen | Toevoercontact | Spoordruk, wielslijtage |
| Markeert alleen aan de stang | Geleidingsin- en uitgangsranden | Geleidingsuitlijning |
Wat dit betekent voor jouw lijn
Geen van deze vier defecten vereist een nieuw apparaat om te diagnosticeren. Drie daarvan worden bepaald door de setting en de materiële toestand; Slechts één — chronische schade aan de coating — wijst meestal op het voedingsontwerp zelf. ABusbar buigmachinedie zijn eigen afwijzingsredenen per categorie bijhoudt, zal de oorzaak binnen een week vinden. Een die alleen schroot telt, blijft maandenlang de verkeerde parameter aanpassen.
Als je afvalbak één dominante categorie heeft, stuur dan BELAN een foto van het defect, de tekening en de materiaalbatch. We draaien hetzelfde onderdeel op onze busbar buigmachine, meten het resultaat en sturen de video met de parameters die het hebben opgelost.
BELAN Machinery, uw deskundige aanbieder van automotive draadvormingsoplossingen. Deel je defectfoto's en stangspecificatie voor een gratis proefbuiging, met de gemeten onderdelen en procesinstellingen teruggestuurd.
Op dit moment achter één hardnekkig defect aan?
Stuur ons een foto van de afgekeurde partij, de tekening en je stafbatch. We zullen het op de matchmachine reproduceren, de fix filmen en de parameters teruggeven — gratis en zonder verplichting.

