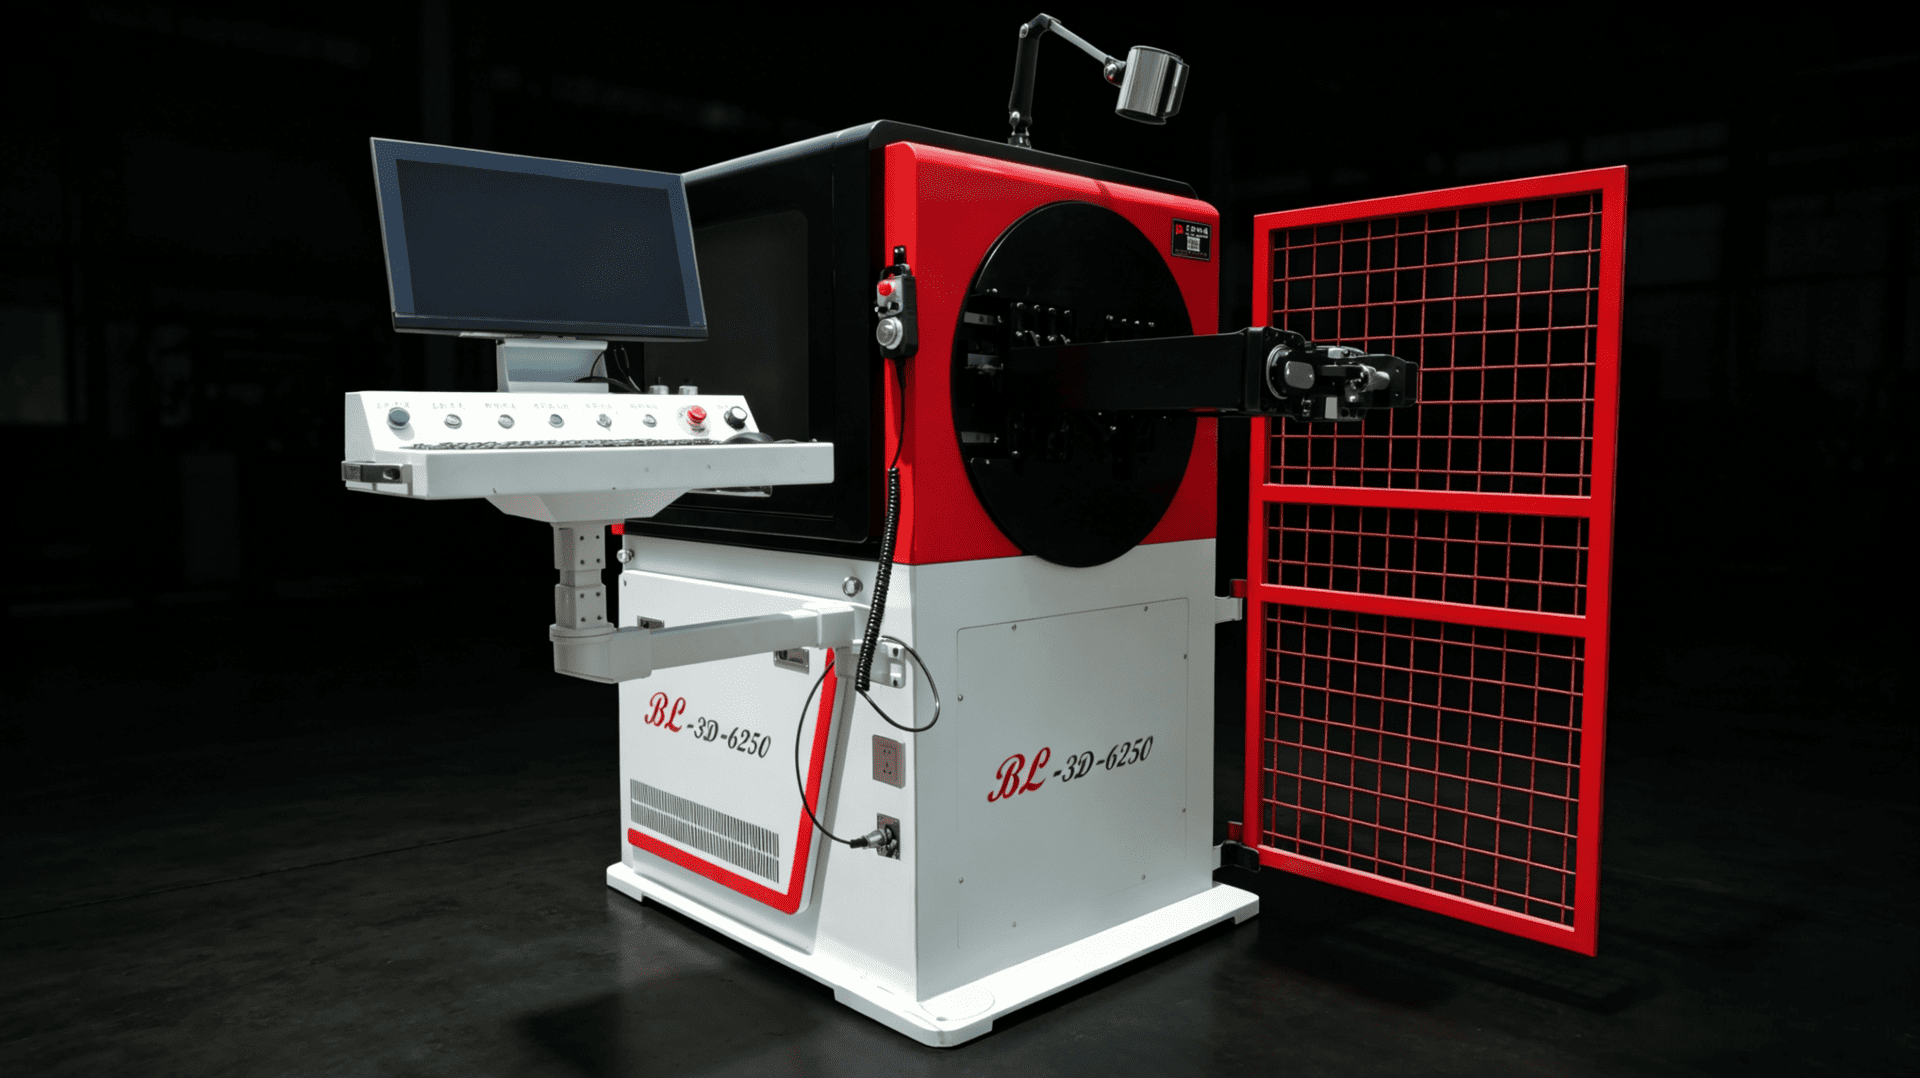
Onderdelen van autostoeldraad moeten dezelfde buigprofielen weergeven terwijl ze voldoen aan de verwerkingseisen van verschillende producten. Bij het kiezenZitdraadvormingApparatuur, fabrieken moeten zowel rekening houden met de machinestructuur als hoe hun operators de afstellings- en aanpassingsmethoden leren.BELANontwikkelde deBL-3D-6250voor dit type component. Voor het trainingsbezoek in Woodbridge, Brazilië, is een technicus vanuit China naar de fabriek van de klant gereisd, waarbij hij de toepassing van apparatuur en praktische kennis samenbrengt.
Waarom continue vormen belangrijk is voor auto-draadonderdelen
Bij het voeren, buigen en snijden vinden als afzonderlijke bewerkingen plaats, moeten werkstukken tussen de stappen worden geplaatst of opnieuw gepositioneerd. Bij batchproductie kosten deze ondersteunende taken tijd en voegen ze procesoverdrachten toe die beheerd moeten worden.
Met geautomatiseerde verwerking kan het productiepersoneel zich meer richten op programmabevestiging, monsterinspectie en de staat van de machine. Consistente output hangt af van de coördinatie van verwerkingsoperaties, materiaalcondities en bedrijfsmethoden.
De waarde van geautomatiseerd buigen voor autostoelschuimdraad—de stalen draadcomponenten die worden gebruikt in autostoelschuim—moet daarom over het hele proces worden beoordeeld. Materialvoering, vorming van het gebogen profiel en afsnijding moeten allemaal samenwerken rond hetzelfde deel.
Verbind draaikopbuigen met voeren en snijden
Organiseer continue bewerkingen voor herhaalde delen
DeBL-3D-6250combineert een draaikop buigstructuur met automatische voeding en het snijden om stalen draadcomponenten te verwerken. Het samenbrengen van deze bewerkingen helpt de noodzaak om deels afgewerkte werkstukken tussen afzonderlijke machines te verplaatsen te verminderen en zorgt voor een continu proces voor herhaalde onderdelen.
Bij het evaluerenZitdraadvormingApparatuur, kies representatieve producten die de belangrijkste buigingskenmerken behandelen. Onderdelen met verschillende rechte doorsnedenlengtes, buigrichtingen of lokale vormen kunnen verschillende vormvolgordes en gereedschapsopstellingen vereisen.
Bevestig de verwerkingsprestaties met echte monsters
Continue bewerkingen kunnen de verwerking tussen processtappen verminderen, maar dit alleen bepaalt niet de output van een bepaald product. Onderdeelgeometrie, materiaal- en inspectievereisten beïnvloeden allemaal de productieplanning.
Een nuttigere aanpak is om proefonderdelen te maken met het materiaal en de tekeningen van de klant, de eindtoestand en verwerkingsinstellingen vast te leggen, en vervolgens de doelcapaciteit te bespreken. Dit verbindt de apparatuurbeoordeling met specifieke inkoopeisen.
Programmabeheer en een compacte werkplaatsindeling
Bewaar productprogramma's voor herhaalbestellingen
De BL-3D-6250 gebruikt CNC- en servobesturing om zijn verwerkingsoperaties te coördineren en ondersteunt productprogrammabeheer. Bevestigde programma's vormen een basis voor latere productievoorbereiding, waardoor de instellingen voor verschillende producten gemakkelijker te onderscheiden en te beheren zijn.
Opgeslagen programma's moeten samen met het materiaal, de gereedschappen en productrevisie worden beheerd. Bevestig voordat je een programma terugroept voor productie, de huidige omstandigheden en inspecteer het eerste onderdeel. Instellingen voor een eerdere revisie of ander materiaal mogen niet worden toegepast zonder controle.
Plan een geconcentreerde vormende cel
De compacte structuur van het model helpt fabrieken een geconcentreerd verwerkingsgebied te organiseren. Plan de ruimte rond de positie van het materiaalrek, de werkrichting en het verzamelen van afgewerkte onderdelen om onnodige beweging te verminderen.
Bij de aankoop van apparatuur voor het verwerken van autostoeldraad controleer je de belasting, het onderhoud en de materiaalstroomruimte, evenals de belangrijkste afmetingen van de machine. Een praktische indeling beïnvloedt hoe dagelijkse materiaalwisselingen, inspecties en onderhoud worden georganiseerd.
Evalueer de geschiktheid voor elk product
De BL-3D-6250 is voornamelijk bedoeld voor schuimdraadcomponenten van autostoelen. Afhankelijk van de productvereisten kunnen ook andere stalen draadonderdelen, zoals drijfstangen voor de brandstoftank, worden geëvalueerd. Verschillende toepassingen hebben verschillende buigprofielen en afmetingenvereisten, dus het materiaal, het gereedschap en de vormvolgorde moeten afzonderlijk worden bevestigd.
Als dat zo isZitdraadvormingDe machine wordt verwacht meerdere onderdelen te bestrijken, materiaalspecificaties, tekeningen, kritieke toleranties en productmix samen te voegen. Gebruik voorbeeldproeven om vast te stellen welke tools moeten worden gewijzigd, welke programma's behouden kunnen worden en welke controles nodig zijn na een productwissel.
Een duidelijk gedefinieerde toepassingsscope helpt een fabriek bij het plannen van bestellingen en toekomstige productontwikkeling. De waarde van de keuze van apparatuur ligt in het afstemmen van de machine op het daadwerkelijke productmix, in plaats van simpelweg meer functies of een breder verwerkingsbereik te zoeken.
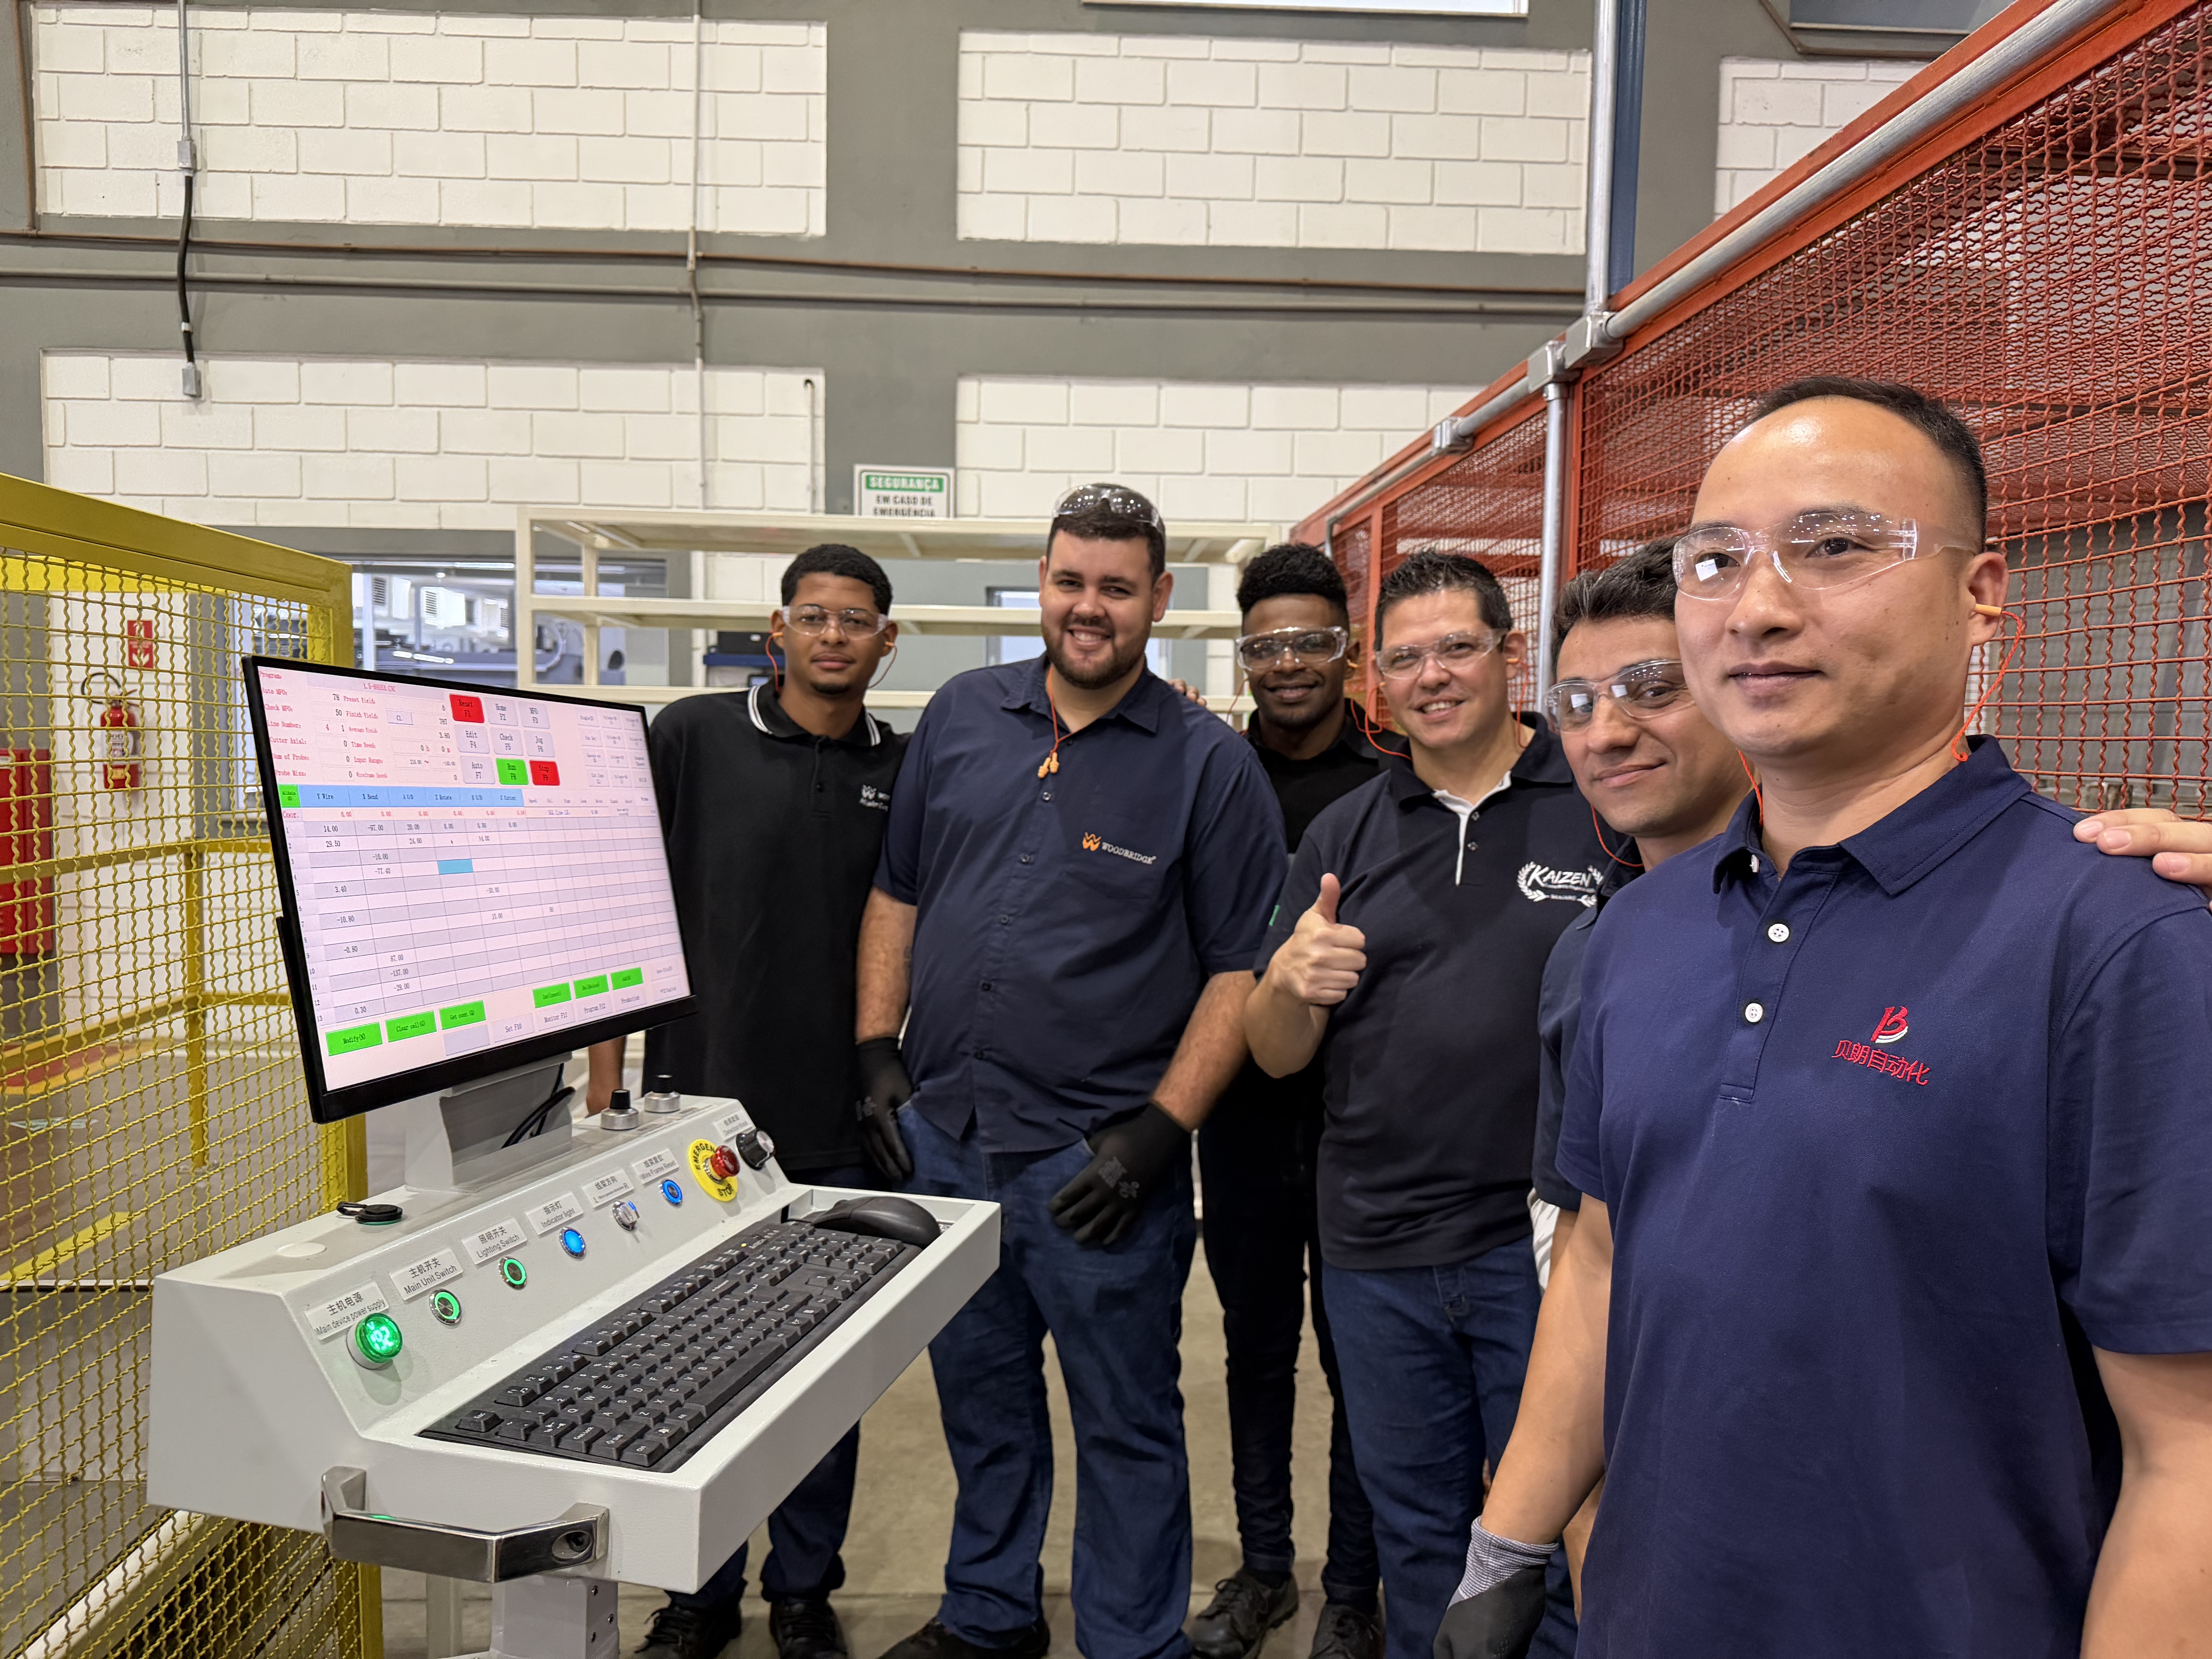
Woodbridge Brazilië fabriekstraining — door de klant verstrekte referentiefoto.
Training bij Woodbridge, Brazilië, verbindt apparatuur met de vaardigheden van de operator
Een technicus reist van China naar de fabriek van de klant
Dit dienstbezoek is voor deWoodbridge-fabriek in Brazilië. De trainingsmachine is deBL-3D-6250, voornamelijk bedoeld voor onderdelen van schuimdraad voor autostoelen. Op locatie van de klant kan de technicus direct de bedienings- en installatievragen bespreken en programma-instructies koppelen aan echte monsters.
On-site service biedt het team van de klant een praktische omgeving om de apparatuur te begrijpen. Voor aanpassingen na productwisselingen, inspectie van het afgewerkte onderdeel en routinematig onderhoud, moeten operators het doel van elke taak begrijpen, evenals de bijbehorende stappen.
Koppel het trainingsplan aan de criteria voor productieacceptatie
BELAN heeft normaal gesproken de dienstregeling7–10 dagen voor dit type training, waarbij de duur wordt aangepast op basis van hoe goed het team van de klant de operatie heeft geleerd. De acceptatiecriteria zijnsuccesvolle grootschalige productie van de onderdelen en het ondertekenen van het trainingsplan door de klant, waarbij de trainingsdoelstellingen worden afgestemd op de daadwerkelijke productievereisten.
Voor een fabriek die apparatuur wil introduceren, moeten de eerste selectie, proefproeven en training van de operator samen worden overwogen. Het vooraf verstrekken van tekeningen en productievereisten helpt bij het definiëren van de configuratie en het plannen van de training rondom de taken die operators op locatie zullen uitvoeren.
Bespreek je draadonderdelen en trainingsvereisten
Contact BELANmet je tekeningen, draaddiameter en doeluitgave om te besprekenZitdraadvormingUitrustingsconfiguratie en een geschikt trainingsplan.
BELAN Machinery, uw deskundige aanbieder van automotive draadvormingsoplossingen.