


Gaten, sleuven, geperste tanden en logo's op een ruitenwissaararm zijn vlakke kenmerken. Teken ze waar je maar wilt op de print — als ze na de buiging worden gepland, worden ze een scrapplan. AMaker maker van ruitenwissaararmbuigmachineGeeft ponsen, persen en markeren vóór het buigen, niet vanwege het gemak van de indeling, maar omdat de matrijzen en de referenties dat vereisen. Hier is de redenatie achter die volgorde, zodat je weet wat je moet controleren wanneer je een tekening ter evaluatie opstuurt.

Buigen vernietigt drie datums tegelijk
Eerst het locatiedatum. Gaten, gleuf, tand en logoposities worden allemaal gedimensioneerd vanuit een vlak, rechte vlakke. Een rechtgetrokken vlakke balk op een tafel geeft elk kenmerk een schone 2D-coördinat; zodra de arm is gebogen, is het een 3D-deel, en dezelfde operator die hem op twee verschillende manieren klemt, meet twee verschillende posities. Ten tweede, dobbelsteentoegang. Ponsen en persen vereisen een vlakke steun onder het kenmerk en een verticale persslag. Een gebogen arm hangt en interfereert — de dobbelsteen kan het kenmerk niet bereiken of kan het niet goed plaatsen. Ten derde, het stressgezicht. De buitenkant van een bocht staat onder spanning, en een gat of gleuf bij de buiglijn plaatst een braam en een geharde rand precies waar een scheur wil beginnen. Daarom maken tekeningen gaten en sleuven in de vlakke zones weg van de buiglijn — en daarom moet de procesvolgorde meewerken, eerst ponsen en daarna buigen.
Wat gebeurt er als de volgorde verkeerd is
Beweeg buigen vóór stoten en drie mislukkingen verschijnen om de beurt weer. Gatposities driften, omdat herhaald lokaliseren op een 3D-onderdeel direct de gattolerantie opeet. Er barsten gaten aan de rand, omdat een laat geponste braam op het spanningsvlak zit en de breuk volgt. Tanden en logo's drukken ongelijk samen, omdat zonder vlakke steun de diepte varieert van onderdeel tot onderdeel en van de ene kant van de markering naar de andere. Geen van deze kan stroomafwaarts worden gerepareerd.

Hoe de machine de sequentie vastzet
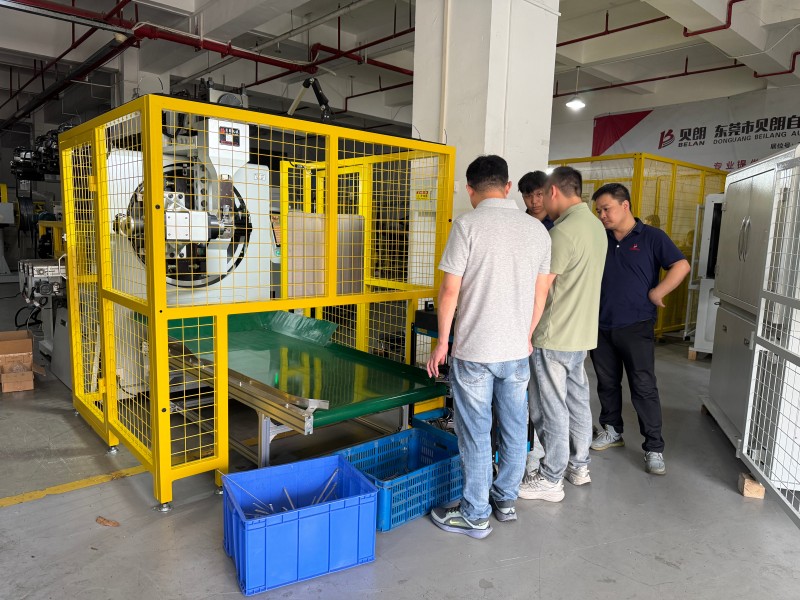
De verwerkingsketen op onzeMaker maker van ruitenwissaararmbuigmachine(BL-YG-12A) is precies in die volgorde gerangschikt: oprollen op de dubbele uiteind, aanvoeren, rechtzetten, ponsen, schuiven en tanden persen en het logo in de vlakke zone stempelen, dan buigen met gesynchroniseerde binnen- en buitenste roterende koppen — zijbuigingen, verticale buigingen en draaibochten — en afsluiten met een voorgeladen afsluiting. Twaalf full-servo assen drijven deze stroom aan: drie 7,5 kW ponsmotoren verzorgen de vlakke elementen, een 7,5 kW voedingsmotor draagt de stang, en twee draaimotoren van 4,4 KW vormen de buigingen, met een totaal van 55,9 kW en een buigslag van 500 mm en een frame van 16.000 kg. Hij heeft vlakke draadsecties van 4×9 mm en 4×12 mm. Deze structuur is wat deMaker maker van ruitenwissaararmbuigmachineIntegratieverhaal is gebaseerd op vijf of zes bewerkingen die vroeger drie tot vijf machines en handmatige overdracht vereisten, draaien nu op één verdieping. De volgorde is in de structuur gelast, niet door de operator uit het hoofd geleerd, zodat de volgorde elke shiftwijziging overleeft.
Sequentie in één oogopslag
| Werking | Positie | Waarom hier | Kosten van het doen na de bocht |
| Rechtmaken | Eerste | De rechte stang is het referentiepunt voor elke gatpositie; Indexed Rolls recordinstellingen | — (funderingsstap) |
| Ponsen / sleufen | Vlakke zone, voordat je buigt | Vlakke locatie, verticale matrijsslag | Slechte plaatsing op een 3D-deel; bramen barsten op het spanningsvlak |
| Tandpersen | Vlakke zone, voordat je buigt | Vlakke ondersteuning houdt de diepte uniform | Ongelijke diepte, slip |
| Logostempeling | Vlakke zone, voordat je buigt | Vlak oppervlak geeft een schoon, consistent teken | Ongelijke markering van het oppervlak en diepte |
| Buigen (zijwaarts / verticaal / draaien) | Midden-late periode | Gesynchroniseerde roterende koppen, 500 mm slag | — (kernvormingsstap) |
| Afsluiting (voorgeladen) | Laatste | Voorspanning stabiliseert de snede, beperkt de bramen | — (slotstap) |
Vier vragen die ik stel als er een tekening binnenkomt
Ten eerste de afstand van het gat- en gleufcentrum tot de dichtstbijzijnde buiglijn — dit bepaalt of de functie de trekzone overschrijdt en een vlakke landing voor de pons behoudt. Ten tweede, welk vlak draagt de geperste tanden en het logo, zodat we kunnen bevestigen dat de stansen ze bereiken voordat we buigen. Ten derde, hoe de buigingsrichtingen samenwerken — zijwaarts, verticale en draaibochten krijgen elk hun eigen binnen/buitenste roterende coördinatie op eenMaker maker van ruitenwissaararmbuigmachine. Ten vierde, batchgrootte en wissel: verschillende armvarianten wisselen vooral de pers- en afkapmatrijzen, beide met locating lock devices, en de eerlijke manier om de kostenoverstap te kosten is van het laatste deel van de ene variant naar het eerste goede deel van de volgende. Toen DOGA bij ons kwam voor goedkeuring ter plaatse, volgde het controleformulier dezelfde logica — totale lengte, buigpositie en hoek, gatpositie, snijrand en oppervlak, doorlopen in tekenvolgorde. Beantwoord die vier en je weet eigenlijk of je arm door eenVorming van ruitenwissingslinkagearmmachine in één keer — het is ook stap één van elke serieuzeProductieproces van ruitenwissaararmenReview.
Sequence is de eerste hefboom bij schroot
De helft van wat eenMaker maker van ruitenwissaararmbuigmachineBesparingen komen voort uit minder machines en operators; De andere helft komt voort uit de sequentie zelf — vlakke elementen landen in één doorhaal, en gatenposities, tanddiepte en markering blijven consistent over de hele batch. Stuur ons de armtekening met de gatenposities, drukrichtingen in de vlak- en buigrichtingen, en we nemen deze door deze volgorde en vertellen welke kenmerken in de vlakke zone horen en welke echt post-bend behandeling nodig hebben. De juiste kiezenMaker maker van ruitenwissaararmbuigmachineBegint met het in de juiste volgorde zetten van de operaties. BELAN Machinery, uw deskundige aanbieder van automotive draadvormingsoplossingen.



